


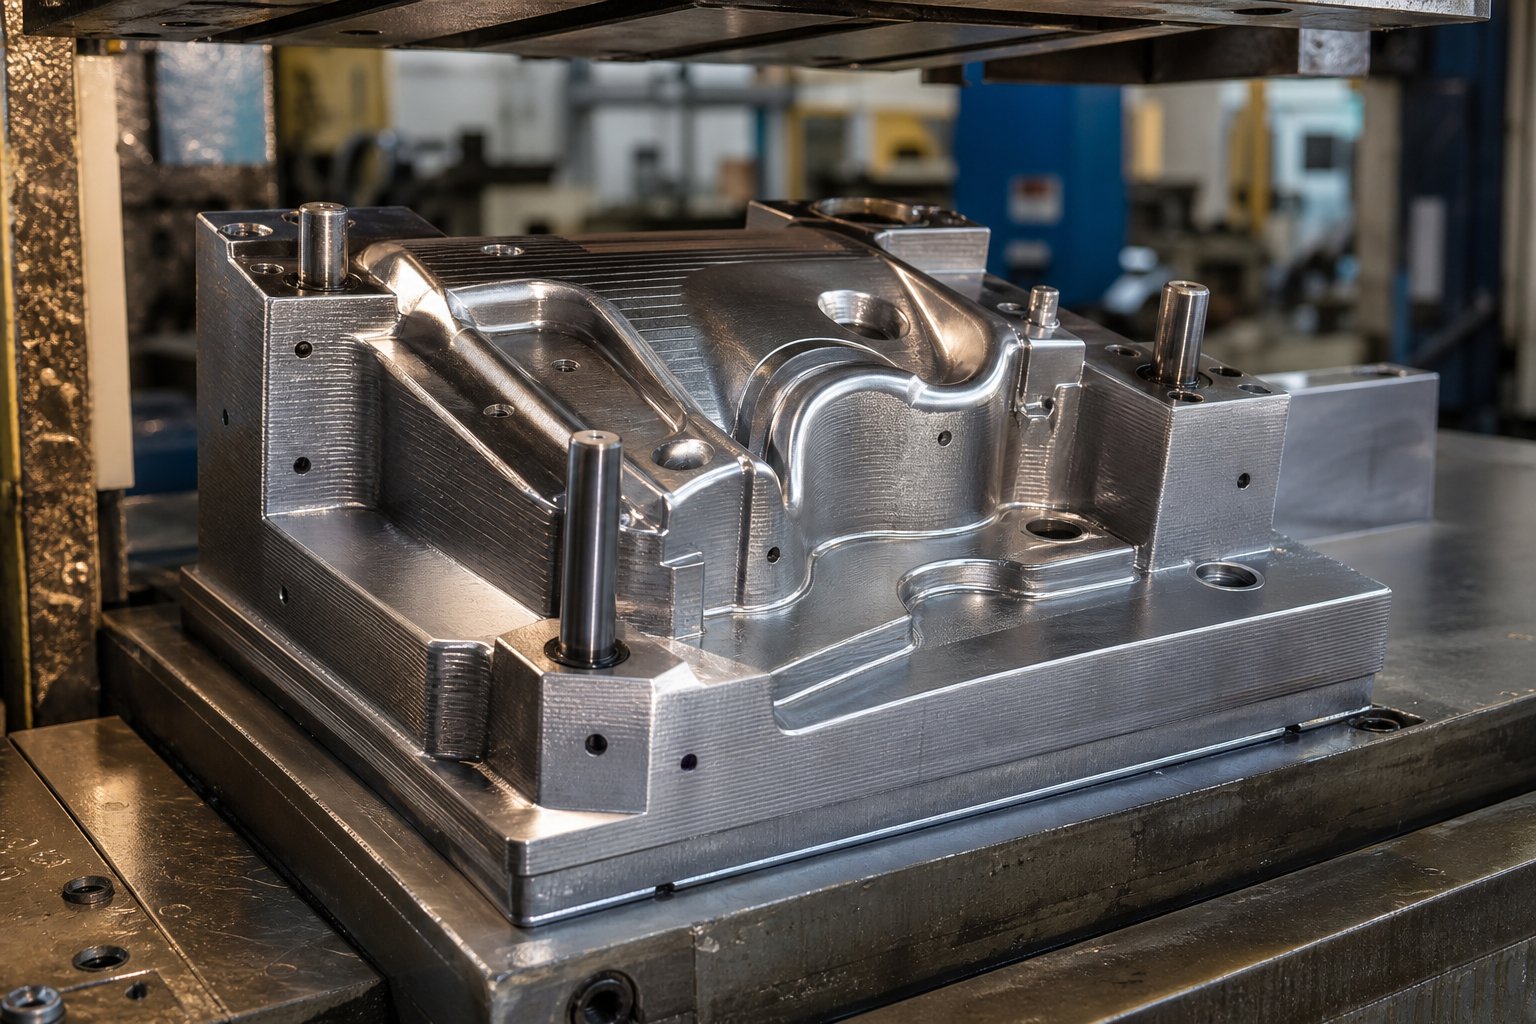
Ce este de fapt o matriță de ștanțare metalică imprimată 3D
Imaginați-vă că săriți peste săptămâni de timp de prelucrare CNC și să imprimați peste noapte geometria exactă a matriței de care aveți nevoie. Acest scenariu provoacă un interes serios pentru aditivfabricarea pentru scule de ștanțare, de la atelierele de garaj care formează suporturi din aluminiu până la laboratoarele de cercetare auto care ștampila oțel-de rezistență ultraînaltă.
Dar termenul în sine poate însemna lucruri foarte diferite în funcție de cine întrebi. Așa că haideți să stabilim acest lucru clar înainte de a merge mai adânc.
Ce este o matriță de ștanțare metalică imprimată 3D
O matriță de ștanțare metalică imprimată 3D este o unealtă de formare produsă prin fabricarea aditivă - fie din polimeri de inginerie, fie din pulberi metalice - concepute pentru a modela piesele din tablă sub presiune, înlocuind sau completând sculele prelucrate în mod convențional.
Această definiție se întinde pe un spectru larg. La un capăt, veți găsi pasionați și echipe de prototipare care imprimă matrițe polimerice din materiale precum PLA, nailon sau compozite din fibră de carbon-pe mașini desktop FDM. Aceste matrițe din tablă imprimată 3D funcționează bine pentru formarea cu forță redusă-a aluminiului subțire sau a cuprului. Pe de altă parte, utilizatorii industriali produc matrițe metalice reale prin procese de fuziune cu strat de pulbere cu laser - numite în mod obișnuit DMLS sau SLM - folosind oțel de scule sau pulberi de oțel maraging. După cum explică Protolabs, DMLS și SLM sunt în esență aceeași tehnologie de fuziune cu strat de pulbere cu laser, în ciuda acronimelor diferite; ambele topesc complet pulberea metalică strat cu strat pentru a crea părți dense și funcționale.
Distincția contează, deoarece o matriță din tablă polimerică și una metal-imprimată au roluri fundamental diferite. Matrițele polimerice acționează ca instrumente de formare rapidă pentru validarea geometriei și tiraje scurte. Matricele metalice 3D funcționează ca inserții capabile de producție-care pot ștampila mii de piese. Cercetările de la Universitatea Oakland, de exemplu, au testat inserții metalice acoperite-imprimate 3D împotriva inserțiilor tradiționale din oțel pentru scule D2 prinștanțarea a 50.000 de piese din oțel ultra-înalt DP980 de 1-mm-grosime- și ambele au funcționat bine, fără zgârieturi semnificative pe mostrele formate.
De ce instrumentele aditive câștigă acțiune
Fabricarea tradițională a matrițelor implică forjarea stocului de țagle și apoi îndepărtarea unui material substanțial prin prelucrare CNC - un proces costisitor și consumator de timp-, în special pentru geometriile complexe. Fabricarea aditivă inversează această ecuație. Construiți doar geometria de care aveți nevoie, strat cu strat, eliminând majoritatea deșeurilor de material.
Avantajele merg dincolo de economiile de materiale. Potrivit lui Thomas Eberius de laCentrul de fabricație aditivă din Aachen, AM duce la timpi de ciclu îmbunătățiți și la reducerea consumului de energie, ajutând producătorii să mărească volumul de producție și să scoată produsele pe piață mai rapid. El estimează că tehnologia ar putea pătrunde în 50-60% din piața germană a sculelor pe măsură ce strategiile de adoptare se maturizează, alte regiuni din Europa, Asia și America de Nord pe o traiectorie similară.
Pentru echipele mai mici, apelul este și mai imediat. O imprimantă 3D pentru scule elimină nevoia de a externaliza instrumente simple de formare a metalului presat, reducând timpii de livrare de la săptămâni la ore. Indiferent dacă validați geometria unei piese ștanțate înainte de a vă angaja la unelte de producție sau executați un lot scurt de componente formate, sculele aditive oferă o cale mai rapidă.
Acest ghid acoperă acel spectru complet - de la matrițele de desktop polimerice pentru formarea plăcilor 3D de pasionați prin inserții imprimate din metal-industriale, evaluate pentru zeci de mii de accesări. Adevărata întrebare nu este dacă tehnologia funcționează. Este abordarea care se potrivește cerințelor dvs. specifice de material, volum și calitate.
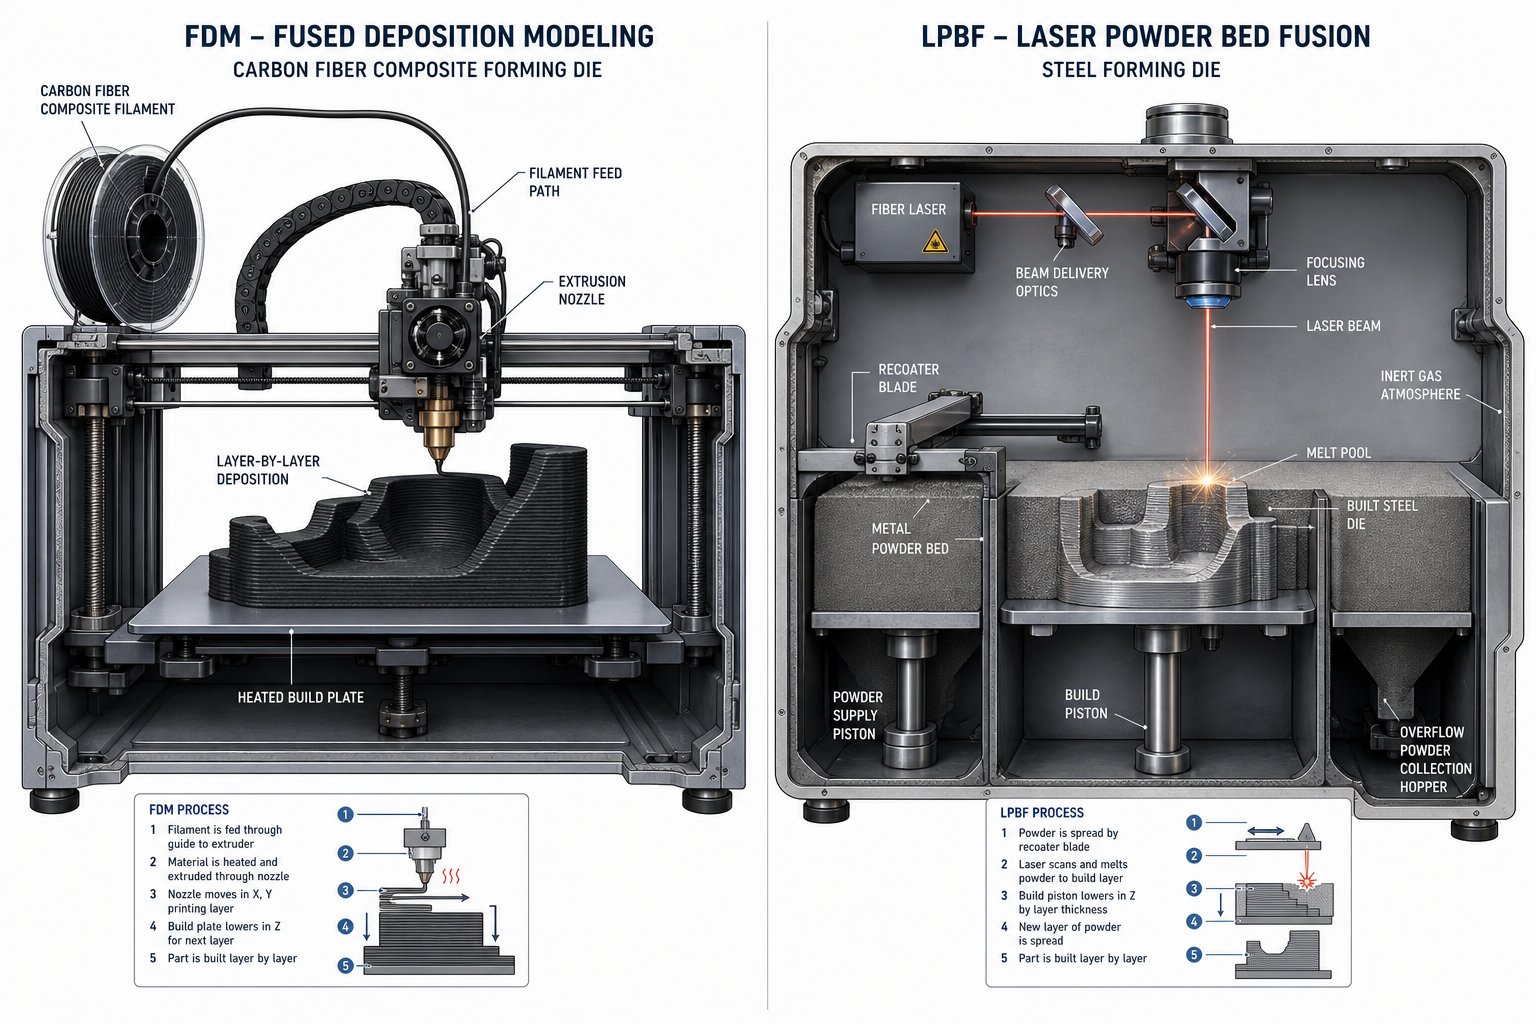
Tehnologii de imprimare 3D utilizate pentru matrițele de ștanțare
Ce proces aditiv produce de fapt o matriță care poate face față forțelor de formare fără să se crape la prima lovitură? Răspunsul depinde dacă aveți nevoie de oinstrument de formare rapidă 3Dpentru o mână de piese sau o matriță metalică durabilă construită pentru a rezista mii de cicluri de presare. Două categorii distincte de tehnologie servesc acestor nevoi și funcționează în moduri fundamental diferite.
Tehnologii de imprimare 3D cu polimeri pentru instrumente de formare
Imprimarea 3D pe bază de polimer-vă oferă cea mai rapidă cale de la fișierul CAD la instrumentul funcțional de ștanțare. Două procese domină acest spațiu:
FDM (Fused Deposition Modeling)topește filamentul termoplastic printr-o duză încălzită, depunându-l strat cu strat. Pentru aplicațiile cu matrițe, materiale precum nailon, ABS, PETG și compozite armate cu-fibră-de carbon oferă rezistența la compresiune necesară pentru a forma table de metal de calibre subțire-. CaFabricatorul notează, FDM atinge cel mai bun echilibru între cost, viteză, rezistență și accesibilitate pentru unelte de formare. Puteți consolida sculele imprimate cu plăci metalice încorporate, dibluri sau șuruburi și puteți avea o matriță personalizată gata în câteva ore și nu în zile.
Compartimentul? Părțile FDM sunt anizotrope - mai puternice de-a lungul liniilor de strat (axele X și Y), dar mai slabe pe ele (axa Z). Orientarea imprimării contează enorm pentru instrumentele de formare a tablei 3d. Aliniați cea mai puternică direcție cu axa care preia sarcina de formare și veți prelungi dramatic durata de viață a matriței.
SLA (stereolitografia)folosește un laser UV pentru a întări rășina lichidă, producând piese cu finisare excepțională a suprafeței și toleranțe strânse (±0,05–0,13 mm conform comparației proceselor MakerStage). Această calitate a suprafeței se transferă direct la piesele tale formate. Cu toate acestea, majoritatea rășinilor SLA sunt casante sub sarcini repetate de compresiune, ceea ce le face să fie slab potrivite pentru aplicații de ștanțare care implică impact sau tonaj mare. SLA funcționează cel mai bine pentru ștanțare cu forță redusă-sau validarea geometriei de unică-utilizare, acolo unde detaliile suprafeței contează mai mult decât durabilitatea.
Tehnologii de imprimare 3D din metal pentru matrițe de producție
Atunci când polimerul nu va supraviețui forțelor implicate, intervine producția de aditivi pentru metal. Aceste procese produc matrițe metalice complet dense, capabile să efectueze o producție reală.
DMLS/SLM (Laser Powder Bed Fusion)folosește un-laser de mare putere -, de obicei, de 200 până la 1.000 de wați - pentru a topi complet pulberea metalică într-o cameră de gaz inertă, construind matrița strat cu strat la o rezoluție de 20–60 µm. După cum explică Sodick, DMLS și SLM sunt în esență aceeași clasă de tehnologie - diferențele de denumire sunt în mare parte istorice. Sistemele moderne ating o densitate mai mare de 99,5%, producând matrițe cu proprietăți mecanice care îndeplinesc sau depășesc echivalentele forjate. Pentru producătorii de scule, LPBF acceptă materiale-de scule precum H13, oțel maraging și Inconel și permite caracteristici interne complexe imposibil de prelucrat în mod convențional.
Jetting de liantare o abordare mai rapidă, dar mai puțin directă. În loc de pulberea de topire cu laser-, aceasta depune un agent de legare lichid strat cu strat, creând o parte „verde” care trece apoi prin delegare și sinterizare în cuptor. Etapa de imprimare este rapidă, iar mașinile costă mai puțin în avans. Compensația este o porozitate mai mare și o potențială contracție dimensională în timpul sinterizării, ceea ce face ca toleranțele strânse să fie mai greu de păstrat. Pentru matrițele de ștanțare care necesită impacturi repetate de forță mare-, jetul de liant nu este, în general, insuficient fără o post-procesare extinsă.
Metal FFF (Depunere de metal legat)extrude un filament compozit de metal-polimer, apoi dezlipește și sinterizează piesa în metal solid. Sistemele de la Desktop Metal și Markforged funcționează în medii standard de magazin fără pulbere liberă sau gaz inert. Piesele costă de 5-10 ori mai puțin decât DMLS pentru geometrii comparabile, deși densitatea (96-99%) și toleranța sunt mai mici. Pentru o imprimantă 3d pentru scule la prețuri accesibile, Metal FFF oferă o intrare practică în producția de matrițe metalice pentru ștanțare-de volum redus.
| Tehnologie | Tip material | Capacitatea forței de formare | Finisarea suprafeței (Ra) | Interval de volum tipic |
|---|---|---|---|---|
| FDM (polimer) | PLA, ABS, Nylon, CF-Nailon | Scăzut spre mediu | 10–25 µm | 1-100 de părți |
| SLA (polimer) | Rășini rezistente/-de temperatură ridicată | Scăzut | 1–3 µm | 1-10 părți |
| DMLS/SLM (Metal) | Oțel pentru scule, Oțel Maraging, Inconel | Ridicat | 6–20 µm | 1.000–100,000+ părți |
| Jet de liant (metal) | Oțel inoxidabil, oțel pentru scule | Mediu | 6–15 µm | 100–5.000 de părți |
| Metal FFF | H13, 17-4 PH, 316L | Mediu spre ridicat | 8–20 µm | 100-10.000 de părți |
Fiecare tehnologie ocupă o zonă diferită în spectrul cost-versus-durabilitate. Alegerea corectă depinde mai puțin de procesul care sună cel mai impresionant și mai mult de ce tablă formați, de câte piese aveți nevoie și de ce calitate a suprafeței aplicația dvs. necesită - factori care se rezumă la selecția materialului.
Criterii de selecție a materialelor pentru matrițele imprimate 3D
Alegerea unei tehnologii de imprimare 3D este doar jumătate din ecuație. Materialul pe care îl introduci în acea mașină determină dacă zarul tău supraviețuiește zece lovituri sau zece mii. În loc să sortați opțiunile după marcă sau model de imprimantă, este mai logic să le organizați în funcție de ceea ce solicită aplicația dvs.: cât de multă forță trebuie să reziste matrița, de ce calitate ai suprafeței aveți nevoie pe piesa formată și de câte piese intenționați să ștampilați.
Opțiunile materialelor polimerice și limitele acestora
Molele polimerice funcționează ca un format rapid de tablă atunci când forțele rămân scăzute și volumele rămân mici. Fiecare material ocupă un nivel diferit de performanță:
PLAeste cel mai ușor de imprimat și cel mai rigid filament comun, cu o rezistență la tracțiune de 50–60 MPa și un modul de 3,5 GPa. Această rigiditate îl ajută să-și mențină forma sub sarcini de compresiune. Captura? PLA este fragil - se sparge mai degrabă decât se deformează - și se înmoaie în jur de 55 de grade . Căldura de frecare de la ciclurile repetate de presare o va degrada rapid. Utilizați-l numai pentru serii de producție cu o singură cifră-în folie subțire de aluminiu sau cupru.
ABSschimbă rezistența brută (35–40 MPa la tracțiune) pentru o rezistență mai bună și o temperatură mai mare de deviere a căldurii în jur de 95 de grade. Absoarbe impacturile fără a se sparge așa cum o face PLA, făcându-l mai iertător la sarcini repetate de formare. O alegere rezonabilă pentru matrițe de presă metalice ușoare-care trebuie să supraviețuiască unor serii de producție modeste.
PETGse află între PLA și ABS - mai rigid decât ABS la un modul de aproximativ 2,0–3,0 GPa, mai dur decât PLA și ușor de imprimat. Deformarea termică de 70 de grade îl face potrivit pentru matrițe care nu vor experimenta o încălzire semnificativă prin frecare.
Nailon (PA6/PA12)este calul de lucru pentru sculele funcționale din polimeri. Cu o rezistență la tracțiune de 60–80 MPa, o rezistență excelentă la impact și o deformare a căldurii peste 120 de grade, nailonul face față ciclurilor repetate de compresie mult mai bine decât PLA sau ABS. Suprafața auto-lubrifiantă reduce frecarea cu foile de metal. Dezavantajul este absorbția umidității - uscați filamentul înainte de imprimare, sau matrița va avea performanțe slabe.
Fibră compozită-de carbon (CF-nailon)împinge matrițele polimerice spre tavanul lor. Rigiditatea crește la 6–10 GPa, rezistența la tracțiune atinge 80–100+ MPa și deviația termică ajunge la 150–160 de grade . Aceste matrițe compozite rezistă la deformare sub sarcini care ar zdrobi nailonul standard. Acestea necesită o duză din oțel călit pentru a imprima și costă considerabil mai mult, dar pentru formarea oțelului moale de până la aproximativ 0,6 mm, ele reprezintă limita superioară a matrițelor de formare a metalului polimeric.
Rășini SLAexcelează mai degrabă în finisarea suprafeței decât în durabilitate. Rășina rigidă 10K atinge o rezistență la tracțiune de 88 MPa și o rigiditate de 10 GPa, dar fragilitatea sa extremă (Izod crestat de doar 20 J/m) o face predispusă la fisurare-sub ștanțare repetată. Rezervați matrițele SLA pentru gofrare, monedare sau verificări de geometrie de unică-utilizare, unde detaliile suprafeței se transferă direct la piesa formată.
Opțiuni de pulbere metalică pentru matrițe durabile
Atunci când polimerul nu poate supraviețui forțelor implicate, pulberile metalice imprimate prin fuziune cu strat de pulbere cu laser sau prin depunerea metalului legat oferă scule de calitate-de producție. Peisajul material de aici se mapează direct la oțelurile tradiționale pentru matrițe:
Oțel Maraging (MS1/18Ni-300)este cea mai comună alegere pentru matrițele de ștanțare imprimate. După tratamentul termic de întărire în vârstă-, atinge o duritate de 50–55 HRC cu o duritate excelentă. Prelucrează și EDM-finisează cu ușurință post-tipărire, făcându-l practic pentru matrițele care necesită toleranțe strânse la suprafață. Oțelul Maraging se potrivește pentru ștanțarea de volum mediu--mare- a oțelului moale și a aluminiului.
Oțeluri pentru scule (H13, H11)oferă rezistența la uzură familiară oricărui producător de scule.H13 și H11 combină rezistența ridicată cu rezistența excelentă la coroziune, făcându-le ideale pentru aplicații de lucru la cald-sau matrițe care formează oțeluri abrazive de înaltă-rezistență. Imprimarea H13 necesită un management termic atent pentru a preveni fisurarea, dar matrița rezultată are performanțe comparabile cu echivalentul său forjat.
Oțel inoxidabil (316L, 17-4 PH)oferă rezistență la coroziune și proprietăți mecanice bune la un cost mai mic decât oțelurile pentru scule. 17-4 PH, un grad de întărire prin precipitare-, atinge duritate de până la 40 HRC după tratamentul termic. Funcționează bine pentru formarea tablei inoxidabile sau pentru operarea în medii corozive, deși rezistența sa la uzură este sub cea a oțelurilor dedicate pentru scule pentru rulări de-volum mare.
Inconel (718/625)se descurcă în condiții extreme - ștanțare la temperatură ridicată-, formarea foilor de superaliaje sau aplicații care implică medii corozive. Proprietățile sale de înaltă-rezistență și rezistență la coroziune-o fac viabilă acolo unde alte oțeluri de matriță s-ar înmuia sau se corodează. Compensația este costul și prelucrabilitatea; Matrițele Inconel sunt costisitoare de imprimat și dificil de finisat.
Potrivirea materialului la cerințele aplicației
În loc să utilizați implicit cea mai puternică sau cea mai ieftină opțiune, potriviți materialul cu cei patru factori cheie de decizie. Utilizați această listă de verificare ca un cadru de pornire:
- Forța de formare sub 5 kN, folie subțire de aluminiu sau cupru:PLA sau PETG (cel mai mic cost, cea mai rapidă durată)
- Forța de formare 5–20 kN, oțel moale până la 0,6 mm:Nylon sau CF-compozite din nailon (cel mai bun raport dintre rezistență- și-cost în polimer)
- Finisajul suprafeței critic, volum foarte scăzut:Rășină SLA Rigid 10K (transferă detalii fine, de unică-utilizare)
- Forță de formare peste 20 kN, volum mediu-și-mai mare:Oțel Maraging sau oțel pentru scule H13 (durabilitate-producție)
- Mediu corosiv sau formarea foii inoxidabile:Inoxidabil 17-4 PH sau Inconel (rezistență chimică fără a sacrifica duritatea)
- Volum de producție sub 100 de piese:Filierele polimerice oferă cel mai bun avantaj de cost
- Volum de producție 100–10.000 de piese:Motoarele metalice-imprimate devin economice atunci când se calculează frecvența de înlocuire
- Volum de producție peste 10.000 de piese:Evaluați matrițele metalice-imprimate în comparație cu sculele prelucrate convenționale pe-piesă
Rețineți că alegerea materialului influențează direct cât durează zarul și cum eșuează în cele din urmă. O matriță CF-nailon poate furniza 200 de piese perfecte înainte ca uzura suprafeței să degradeze calitatea, în timp ce o matriță din oțel maraging menține toleranța pe parcursul a 50.000 de cicluri. Aceste diferențe de durată de viață - și modurile de defecțiune specifice care le conduc - determină dacă alegerea dvs. de material a fost cea potrivită pentru producția viitoare.
Compatibilitate table cu scule imprimate 3D
Materialul tau nu spune decât jumătate din poveste. Cealaltă jumătate? Ceea ce formați de fapt. O matriță de nailon din fibră de carbon-care trece prin aluminiu de 0,5 mm se va crăpa la prima întâlnire cu oțel inoxidabil de 1,0 mm. Tabla în sine - duritatea, grosimea și comportamentul său elastic - dictează dacă o matriță imprimată 3D este un instrument practic de formare a tablei sau o rețetă pentru timp pierdut și plastic spart.
Cum afectează duritatea tablei fezabilitatea matriței
Duritatea determină cât de multă forță rezistă foaia în timpul formării, iar această forță se transferă direct în matrița dumneavoastră. Metalele moi, cum ar fi cuprul mort-moale și aluminiul din seria 1100-, produc aproximativ 35–70 MPa. Oțelul moale (AISI 1018/1020) ajunge la limita de curgere de 250–350 MPa. Oțelul inoxidabil (304/316) împinge și mai mult, cu limite de curgere de 200–290 MPa în stare recoaptă, dar rate de întărire la lucru-considerabil mai mari, care măresc sarcina pe măsură ce formarea progresează. Oțelurile cu rezistență ridicată-- precum DP980 și oțelurile cu bor utilizate în aplicații auto - ating limite de curgere de peste 600 MPa.
Ce înseamnă asta pentru selecția matrițelor? O matriță polimerică poate face față sarcinilor de formare generate de aluminiu moale, deoarece foaia cedează înainte ca matrița să sufere un stres de compresiune periculoasă. Oțelul moale necesită mult mai multă forță pentru a se deforma, împingând matrițele polimerice spre limitele lor de sarcină chiar și la ecartamente subțiri. Oțelul inoxidabil și oțelurile de înaltă-rezistență generează forțe de formare care depășesc capacitatea de compresie a polimerului în aproape orice scenariu practic.
CaFabricatorul explică, oțelurile moale și aluminiurile moi sunt mult mai ductile decât materialele-de înaltă rezistență, ceea ce influențează direct forțele de formare și razele minime de îndoire implicate. Conținutul mai mare de carbon în oțel sau duritatea mai mare în aluminiu reduce ductilitatea și formabilitatea, crescând forța necesară și raza minimă care poate fi produsă. Această creștere a forței este ceea ce vă împinge de la sculele polimerice la matrițe metalice-imprimate sau convenționale.
Grosimea ecartamentului și relațiile de forță de formare
Grosimea multiplică cerințele de forță ne-liniar. Dublarea grosimii tablei nu dublează pur și simplu tonajul -, ci îl dublează aproximativ de patru ori pentru operațiunile de îndoire, deoarece forța de formare se scalează cu pătratul grosimii materialului în majoritatea ecuațiilor de formare a metalului presat. O matriță de polimer care formează confortabil 0,5 mm aluminiu poate eșua catastrofal la 1,5 mm din același material, chiar dacă tipul de metal nu s-a schimbat.
Iată un mod practic de a te gândi la asta. Calibrele de tablă utilizate în mod obișnuit în ștanțare variază de la aproximativ 0,005 până la 0,249 inchi (aproximativ 0,13 până la 6,3 mm). La capătul subțire, forțele de formare rămân suficient de scăzute pentru sculele polimerice pe majoritatea metalelor. La capătul gros, chiar și placa de aluminiu necesită forțe pe care numai matrițele metalice-imprimate sau din oțel întărit le pot suporta.
Pragul critic pentru matrițele polimerice FDM tinde să aterizeze în jurul:
- Aliaje de aluminiu:până la 1,0–1,5 mm (în funcție de duritatea aliajului și complexitatea geometriei)
- Cupru și alamă:până la 0,8–1,0 mm
- Oțel moale:până la 0,5–0,8 mm (cu filamente-compozite de mare rezistență)
- Oţel inoxidabil:în general, nu este fezabil cu matrițele polimerice, indiferent de densitatea de umplere
Dincolo de aceste praguri, forțele de compresiune și forfecare în timpul formării depășesc ceea ce poate rezista chiar și nailonul din fibre de carbon-100% umplut fără strivirea suprafeței sau delaminarea stratului. Veți observa că matrița începe să se deformeze înainte ca foaia să - un semn clar că ați depășit capacitatea sculei.
Strategii de compensare-de primăvară
Fiecare parte metalică formată revine la forma sa plată inițială odată ce forța de apăsare este eliberată. -Returul elastic este eliberarea tensiunii elastice și se scalează direct odată cu forța de curgere a materialului. Aluminiul moale poate să se întoarcă cu 1–2 grade la o simplă îndoire, în timp ce oțelul inoxidabil sau oțelul-de înaltă rezistență se pot întoarce cu 5–10 grade sau mai mult în condiții de geometrie identică.
Pentru matrițele imprimate 3D, compensarea-înapoi cu arc înseamnă supra-îndoirea - proiectarea matriței pentru a forma foaia dincolo de unghiul țintă, astfel încât să se relaxeze înapoi în poziția corectă. O piesă de prelucrat din tablă cu 2 grade elastic-în spate necesită un unghi de perforare cu cel puțin 2 grade mai ascuțit decât ținta pentru a explica această recuperare elastică. Pe măsură ce raza crește în raport cu grosimea materialului, elastic-înapoi crește și mai mult, uneori semnificativ.
Strategiile de compensare diferă în funcție de tipul de matriță:
- matrițe polimerice:Deoarece sunt ieftine și rapid de retipărit, puteți repeta rapid. Imprimați, formați, măsurați unghiul-din spate, apoi ajustați modelul CAD și reimprimați. Această abordare de încercare-și-eroare funcționează bine, deoarece fiecare iterație costă timp și material minim.
- Mole-imprimate metalice:Iterați mai întâi polimerul până la compensarea arcului-înapoi, apoi efectuați o imprimare metalică cu geometria corectată. Reprelucrarea unei matrițe de metal-imprimate este costisitoare, așa că este important să obțineți unghiul corect în prealabil.
- Materiale cu -rendare-înaltă:Luați în considerare geometriile matrițelor ușurate, cu unghiuri incluse de 78 sau 73 de grade, care permit o penetrare mai adâncă a poansonului pentru a depăși arcul-înapoi fără interferențe între fețele matriței și material.
Direcția granulației tablei afectează, de asemenea, atât forța de formare, cât și{0}}resculul înapoi. Formarea cu granul (longitudinal) necesită mai puțină forță de îndoire, deoarece ductilitatea se întinde ușor în această direcție, dar îndoirea longitudinală crește riscul de fisurare a suprafeței și necesită o rază de îndoire mai mare. Formarea peste bob (transversal) crește tonaj, dar acceptă raze mai strânse. Când proiectați o matriță imprimată 3D, verificați dacă semifabricatele dvs. se vor orienta cu sau împotriva granulului și dimensionați raza matriței și unghiul de compensare în consecință.
| Tip tablă | Limita de curgere tipică | matriță polimer FDM | matriță SLA polimerică | matriță metal-imprimată |
|---|---|---|---|---|
| Aluminiu 1100 (moale), până la 1,0 mm | 35–105 MPa | Da | Da (doar forță scăzută) | Da |
| Aluminiu 6061-T6, până la 1,0 mm | 240–275 MPa | Marginal (numai CF-nailon) | Nu | Da |
| Cupru/alamă, până la 0,8 mm | 70–200 MPa | Da | Da (doar imprimare în relief) | Da |
| Oțel moale (1018), până la 0,6 mm | 250–350 MPa | Marginal (numai CF-nailon) | Nu | Da |
| Oțel moale (1018), 0,6–1,5 mm | 250–350 MPa | Nu | Nu | Da |
| Oțel inoxidabil (304), orice ecartament | 200–290 MPa (lucrarea-se întărește) | Nu | Nu | Da |
| Oțel-de înaltă rezistență (DP980/bor), orice ecartament | 600–1,000+ MPa | Nu | Nu | Da (maraging/H13) |
Fii sincer cu tine când citești acest tabel. Intrările „Marginale” înseamnă că succesul depinde în mare măsură de simplitatea geometriei, setările de imprimare și viteza de formare. O formă de canal de mică adâncime din oțel moale de 0,5 mm folosind o matriță CF-nylon? Posibil, cu parametri conservatori. O retragere adâncă la același ecartament? Moarul nu va supraviețui. Oțelul inoxidabil și materialele de-înaltă rezistență necesită metal-unelte tipărite sau convenționale - nici un model de umplere sau un truc cu grosimea peretelui nu modifică fizica.
Valoarea reală a înțelegerii acestor limite de compatibilitate este evitarea imprimărilor irosite și a pieselor defectuoase. Potriviți tipul și ecartamentul de tablă cu clasa de matriță potrivită încă de la început și vă veți petrece timpul rafinând geometria în loc să reimprimați sculele sparte. Procesul de rafinare - de la proiectarea inițială CAD până la imprimare, post-procesare și formarea primului articol - este locul unde începe fluxul de lucru practic.
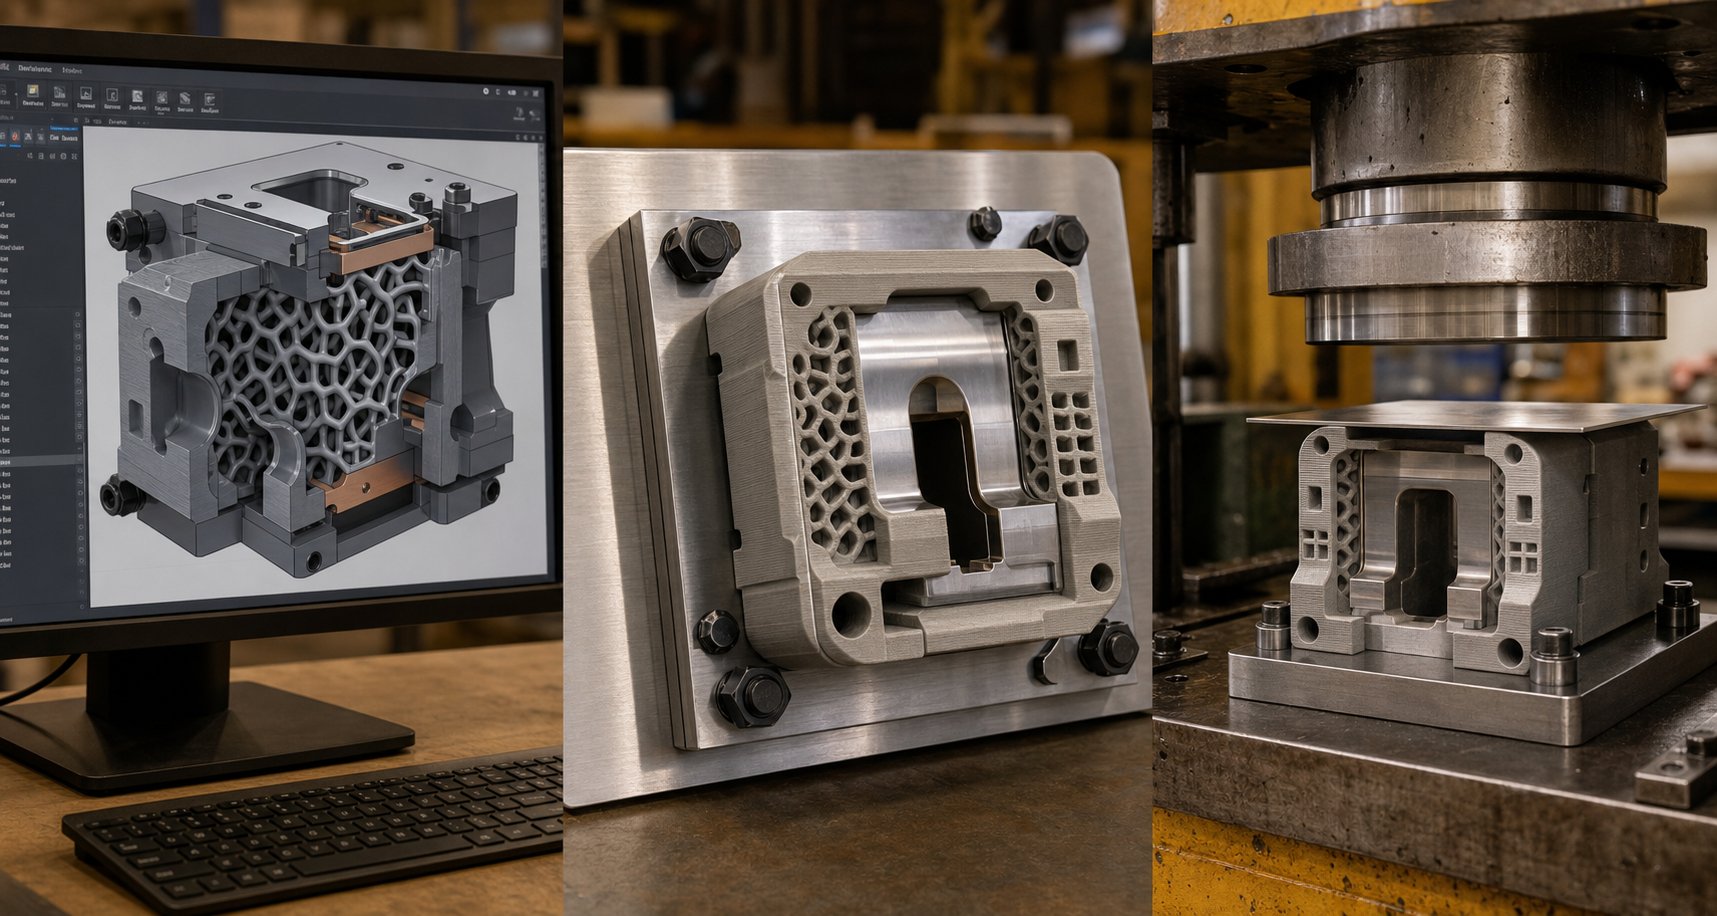
Flux de lucru complet, de la proiectarea CAD la piesa formată
Este esențial să știi care materiale și foile metalice lucrează împreună, dar nu te va ajuta până când nu vei produce o matriță funcțională și nu vei ștampila o parte bună cu ea. Fluxul de lucru complet de proiectare a matrițelor imprimate 3D implică șase etape distincte, fiecare cu decizii care afectează direct dacă sculele dumneavoastră supraviețuiesc producției sau eșuează în primul ciclu.
- Design CAD cu considerații-specifice aditive
- Configurarea parametrilor de tăiere și imprimare
- Imprimarea matriței
- Post-procesare și verificare dimensională
- Apăsați Configurare și formarea primului articol
- Planificarea întreținerii și înlocuirii matrițelor
Să parcurgem fiecare etapă cu detaliile practice de care ai nevoie pentru a le face bine de prima dată.
Considerații de proiectare CAD și fabricație aditivă
Când abordați designul cad pentru lucrările de matriță de ștanțare într-un context aditiv, proiectați pentru două realități simultan: operația de formare și procesul de imprimare. Ignorați oricare dintre ele și veți ajunge cu o matriță care fie nu poate fi tipărită curat, fie nu poate supraviețui încărcărilor de presă.
Grosimea și masa peretelui.Molele de ștanțare polimerice au nevoie de mult mai mult volum decât v-ați aștepta. Grosimea minimă a peretelui pentru sculele FDM trebuie să fie de 8–12 mm în zonele portante-sarcină. Secțiunile transversale subțiri-sub 2 mm se deformează rapid sub sarcină de compresiune și căldură, după cumCercetarea Formlabs confirmă- grosimea suprafeței mai mică de 1–2 mm se va deforma cu căldură în aplicațiile de formare. Pentru matrițele metalice imprimate-, secțiunile de perete de 3–5 mm oferă de obicei o rigiditate adecvată, deoarece materialul în sine suportă sarcini substanțial mai mari pe unitate de suprafață.
Unghiuri de proiectare.Includeți 3–5 grade de curent pe toți pereții verticali ai cavității matriței. Acest lucru servește la două scopuri: facilitează ejectarea pieselor după formare (prevenind blocarea tablei în matriță) și îmbunătățește imprimabilitatea prin reducerea proeminențelor care necesită structuri de susținere. În special pentru matrițele polimerice, unghiurile de tragere reduc forțele de deformare care pot ciobi sau crăpa suprafața sculei.
Strategii de consolidare.Molele polimerice rareori funcționează ca unelte monolitice de sine stătătoare sub sarcini de presare. Proiectați-vă matrița astfel încât să se integreze cu o placă de suport -, de obicei, o placă de aluminiu sau oțel care distribuie forța pe fața posterioară a matriței. Planificați adâncituri sau găuri pentru șuruburi în modelul dvs. CAD pentru fixarea matriței imprimate pe această structură de suport. Unii designeri încorporează dibluri sau șuruburi din oțel în imprimare, întrerupând la mijlocul-tipăririi și introducând hardware, creând un instrument compozit care gestionează mult mai multă sarcină decât polimerul singur.
Model de umplere pentru scule imprimate 3D.Aici deciziile de geometrie internă determină direct viața matriței. Trei modele domină aplicațiile de scule:
- Giroida:Oferă rezistență aproape-izotropă, ceea ce înseamnă că rezistă forțelor aproximativ egal în toate direcțiile.Geometria curbă continuă a giroideioferă de asemenea o rezistență excelentă la forțele tăietoare. Pentru matrițele de ștanțare care suferă sarcini în afara-axei sau geometrii complexe de formare, recomandarea prestabilită este giroida la densitate de 60–80%.
- Cub:Creează o structură de grilă tri-dimensională care excelează la rezistența la compresiune verticală. Dacă sarcina dvs. de formare se desfășoară în principal în jos prin matriță (coduri simple în V-, forme de canal), umplerea cubică la o densitate de 50–70% oferă performanțe puternice cu mai puțin material decât giroidul la o rezistență echivalentă.
- Grilă:Cel mai simplu și mai rapid{0}}model de imprimare, cu linii perpendiculare care formează pătrate. Grila se ocupă bine de compresia verticală directă, dar funcționează slab sub forfecare sau în afara-axelor. Utilizați-l numai pentru matrițe cu fund plat-cu încărcare pur compresivă - niciodată pentru matrițe cu suprafețe de formare în unghi.
Pentru majoritatea aplicațiilor de matriță de ștanțare, giroidul la o densitate de umplere de 70% sau mai mare vă oferă cea mai bună combinație de rezistență la compresiune și performanță constantă în toate direcțiile de încărcare. Trecerea la umplere 100% merită rareori timpul de imprimare adăugat - Cercetările arată că scăderea rezistenței la o densitate peste 60–80%, în timp ce timpul de imprimare crește liniar.
Ajutor de stoc.Planificați material suplimentar (minimum 0,5 mm) pe suprafețele critice de formare. Veți elimina acest lucru în timpul procesării-postării pentru a forma parametrii finali. Este mult mai ușor să șlefuiți sau să îndepărtați materialul suplimentar decât să reimprimați o matriță subdimensionată.
Parametrii de imprimare și post{0}}procesare
Cu modelul dvs. CAD optimizat, setările de tăiere transpun acele intenții de proiectare în realitate fizică.
Înălțimea stratului:Utilizați straturi de 0,1–0,15 mm pentru formarea suprafețelor care vin în contact cu tabla. Straturile mai fine înseamnă suprafețe mai netede și precizie dimensională mai bună, ambele transferându-se direct la calitatea piesei formate. Pentru zonele ne-critice (fețe de suport, suprafețe de montare), straturile de 0,2–0,3 mm accelerează lucrurile fără penalizări.
Orientare tipărire:Orientați matrița astfel încât încărcăturile formate să comprima straturile împreună, mai degrabă decât să încercați să le dezlipiți. Pentru o matriță V-, aceasta înseamnă imprimarea cu cavitatea de formare în sus și straturile stivuite paralel cu fața matriței. Delaminarea stratului sub sarcini de tracțiune este cel mai comun mod de defecțiune în sculele FDM - orientarea corectă o împiedică.
Numărarea perimetrului:Creșteți straturile de perete exterior la minimum 4-6 perimetre. Aceste învelișuri exterioare solide suportă majoritatea sarcinilor de compresiune și protejează umplutura internă de contactul direct cu tabla. Mai multe perimetre îmbunătățesc, de asemenea, durabilitatea suprafeței.
Post-procesarea matrițelor imprimate 3d face legătura între imprimarea brută și instrumentul funcțional:
- Suport pentru îndepărtarea și curățarea:Îndepărtați tot materialul suport, acordând o atenție deosebită suprafețelor de formare. Orice noburi sau semne rămase vor telegrafia în părțile tale formate.
- Finisarea suprafetei:Slefuiți suprafețele de formare prin granulație progresivă - 120 până la 220 până la 400 - pentru a elimina liniile de strat. Pentru matrițele polimerice, un strat epoxidic pe suprafața de formare creează o piele mai dura care rezistă mai mult timp la uzură. Pentru matrițele SLA, sablare cu perle de sticlă netezește suprafața și poate îmbunătăți proprietățile mecanice.
- Verificare dimensională:Măsurați dimensiunile critice cu șublere sau un CMM. Comparați cu modelul dvs. CAD și notați abaterile. Precizia dimensională tipică pentru sculele FDM rulează ±0,1–0,3 mm; SLA atinge ±0,05 mm. Dacă suprafețele critice de formare sunt în afara specificațiilor, mașinați-le sau șlefuiți-le până la toleranță folosind alocația de stoc pe care ați planificat-o mai devreme.
- Tratament termic (numai matrițe metalice):Molele-imprimate metalice necesită ameliorarea stresului și, adesea, întărirea-învechirii. Oțelul Maraging, de exemplu, are nevoie de îmbătrânire la aproximativ 490 de grade timp de 6 ore pentru a atinge duritatea completă (50–55 HRC). Treceți peste acest pas și matrița dvs. de metal va avea performanțe semnificative scăzute.
Apăsați Configurare și formarea primului articol
Moarul dvs. este imprimat, finisat și verificat dimensional. Introducerea corectă în presă determină dacă prima lovitură produce o piesă bună sau o unealtă distrusă.
Integrarea plăcii de suport:Nu așezați niciodată o matriță de polimer direct pe un pat de presare fără o placă de suport metalică. Placa distribuie forța berbecului pe întreaga amprentă a matriței, prevenind strivirea localizată. Utilizați o placă plată de aluminiu șlefuită cu o grosime de minim 6 mm pentru aplicații cu un tonaj redus-sau o placă de oțel pentru orice depășire a 10 kN. Fixați matrița pe placa de suport cu șuruburi, cleme sau un buzunar încastrat care împiedică mișcarea laterală în timpul formării.
Aliniere:Montați știfturile de centrare sau utilizați caracteristicile de înregistrare imprimate în jumătățile matriței pentru a asigura alinierea perforației-la-moare. Nealinierea greșită de 0,5 mm cauzează încărcare neuniformă care accelerează uzura matriței pe o parte și produce piese inconsistente.
Setări de viteză și forță:Începeți conservator. Reduceți viteza presei la 50% față de cea pe care ați folosi-o cu sculele convenționale. Matrițele polimerice nu tolerează impactul așa cum o face oțelul întărit - viteze mai mici ale pistonului permit materialului să absoarbă sarcinile de formare progresiv, mai degrabă decât să sufere șocuri. Din același motiv, reduceți tonajul la minimum care obține formarea completă, apoi creșteți treptat dacă piesa nu este complet modelată.
Verificarea primului articol:Formați o parte, îndepărtați-o și măsurați-o în raport cu dimensiunile țintă. Verificați pentru:
- Abatere-din spate (comparați unghiul real cu unghiul țintă)
- Urme de suprafață sau zgârieturi transferate din liniile stratului matriței
- Precizie dimensională la caracteristicile critice
- Orice semn de deformare a matriței (pete lucioase, urme de compresie pe suprafața matriței)
Dacă înapoi-restrăritul depășește toleranța, ajustați geometria matriței conform strategiilor de compensare discutate mai devreme și reimprimați. Dacă apar urme de suprafață, șlefuirea sau acoperirea suplimentară le rezolvă. Dacă matrița prezintă urme de compresie după o singură lovitură, alegerea materialului sau densitatea de umplere nu este adecvată pentru forțele de formare implicate - treceți la o clasă de material mai rigidă, în loc să reimprimați la aceleași specificații.
Ciclul de intretinere:Inspectați suprafața matriței la fiecare 10-20 de părți pentru scule polimerice, la fiecare 500-1.000 de părți pentru matrițe metalice-imprimate. Modelele de uzură se dezvăluie ca suprafețe plictisite, rotunjire a marginilor sau micro-fisuri la concentrații de solicitare. Șlefuirea ușoară între curse poate prelungi durata de viață a matriței polimerice, în timp ce matrițele metalice beneficiază de lustruirea periodică a suprafețelor de formare. Urmăriți deviația dimensională pe piesele dvs. formate - când măsurătorile se apropie de limitele de toleranță, matrița se apropie de sfârșitul duratei de viață.
Acest proces-{-terminat- de proiectare, imprimare, finisare, configurare, formare, întreținere - se comprimă de obicei în 24–72 de ore pentru matrițele polimerice și 1–2 săptămâni pentru matrițele metalice-imprimate, inclusiv tratamentul termic. Comparați acest lucru cu 4-8 săptămâni pentru sculele prelucrate în mod convențional, iar avantajul de timp devine clar. Dar viteza contează doar dacă matrița durează suficient de mult pentru a-ți termina procesul de producție, ceea ce ridică întrebarea critică cu privire la modul în care aceste instrumente eșuează și ce poți face pentru a o preveni.
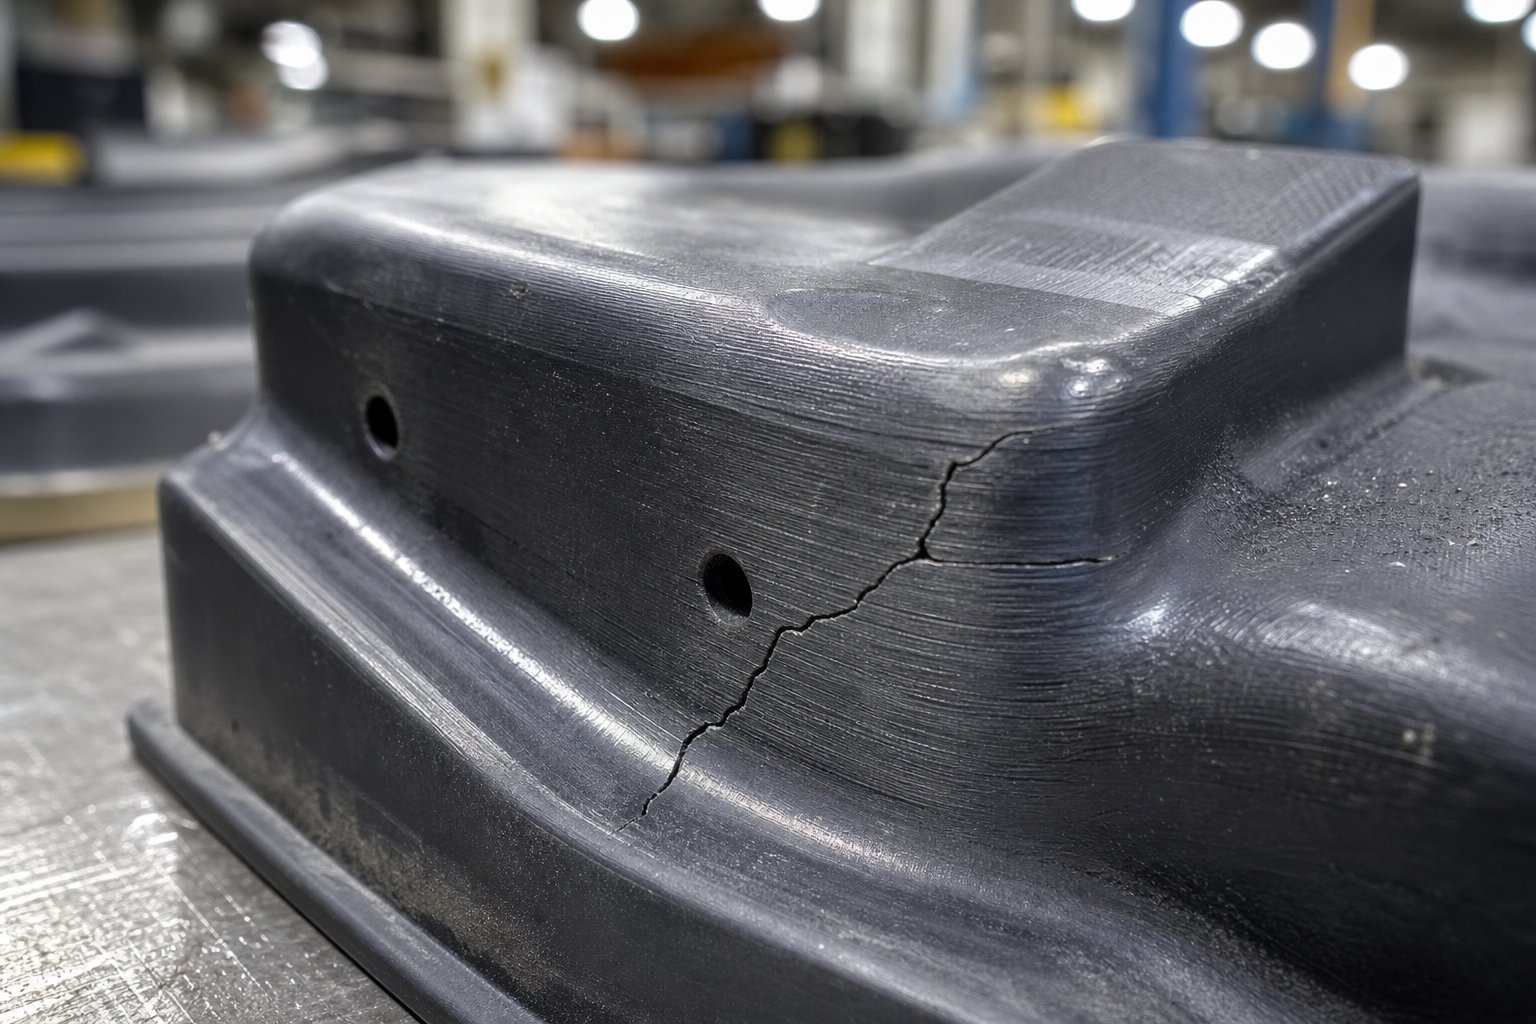
Analiza duratei de viață a morții și a modului de eșec
Viteza de la CAD la primul articol este impresionantă, dar nimic nu contează dacă matrița se prăbușește la jumătatea cursei. Cât durează matrițele imprimate 3D? Răspunsul sincer: depinde în întregime de modul în care eșuează, iar fiecare matriță imprimată 3D eșuează în cele din urmă printr-unul dintre cele patru mecanisme previzibile. Înțelegerea acestor moduri de defectare a matriței de ștanțare - și proiectarea în jurul lor - este ceea ce separă o serie de succes scurtă de o grămadă de plastic spart și piese respinse.
Moduri de eșec obișnuite în matrițele imprimate 3D
Fiecare matriță fabricată aditiv are slăbiciuni inerente legate de procesul de construire-cu-strat. Aceste slăbiciuni se manifestă ca modele de eșec distincte, fiecare cu semne de avertizare diferite și consecințe diferite pentru părțile tale formate.
- Delaminarea stratului sub sarcini de compresiune repetate.Acesta este cel mai comun și cel mai brusc mod de eroare în matrițele polimerice FDM. Fiecare strat imprimat se leagă de cel de sub el prin fuziune termică, dar acea legătură este mai slabă decât materialul în vrac în sine. Ciclurile repetate de presare creează tensiuni ciclice de compresiune și tracțiune la interfețele straturilor. În timp, micro-fisurile se nucleează de-a lungul acestor limite și se propagă până când secțiuni întregi se desprind. Cercetare asupraStructuri compozite imprimate-3Dconfirmă faptul că efortul de tracțiune interlaminar la limitele stratului determină inițierea delaminării - odată ce rezistența la tracțiune interlaminară (ILTS) este depășită, defecțiunea este mai degrabă bruscă decât graduală. Veți auzi adesea o crăpătură ascuțită, iar matrița se desparte de-a lungul unei linii de strat fără avertisment prealabil.
- Degradarea uzurii suprafeței care afectează finisarea pieselor.Fiecare ciclu de ștanțare implică alunecarea sub forță a tablei de metal pe fața matriței. Această acțiune de alunecare abrazează treptat suprafața matriței, netezind detaliile fine și lărgind toleranțele. În matrițele polimerice, uzura se manifestă ca o strălucire lustruită care se dezvoltă pe zonele de contact înalt-, urmată de pierderea dimensională pe măsură ce materialul este îndepărtat fizic. Matricele metalice-imprimate rezistă mult mai mult timp, dar totuși se degradează -, mai ales dacă finisarea suprafeței de la imprimare lasă micro-vârfuri care acționează ca puncte de uzură inițiale.
- Degradarea termică prin acumularea de căldură prin frecare.Frecarea dintre tabla și suprafața matriței generează căldură la fiecare ciclu de presare. La viteze de producție, acea căldură se acumulează mai repede decât o poate disipa matrița. Molele polimerice sunt deosebit de vulnerabile deoarece temperaturile lor de deformare a căldurii sunt relativ scăzute. Odată ce temperatura suprafeței matriței se apropie de aceste praguri, suprafața de formare se deformează plastic sub sarcinile pe care le manipulase anterior. Veți observa că părțile formate devin din ce în ce mai puțin precise pe măsură ce matrița „ciuperci” la punctele de contact-înalte.
- Defecțiune la compresie din cauza depășirii limitei de curgere a materialului.Aceasta este cea mai simplă defecțiune: forța de formare depășește pur și simplu ceea ce poate rezista materialul matriței. Matrița zdrobește, crapă sau se deformează permanent la prima lovitură sau în primele câteva cicluri. Spre deosebire de celelalte moduri, eșecul compresiei nu este progresiv - este imediat și catastrofal. Se întâmplă atunci când operatorii subestimează forțele de formare, folosesc tablă mai groasă decât a fost proiectată matrița sau omit integrarea plăcii de suport.
Aceste patru moduri nu funcționează izolat. O matriță care suferă de înmuiere termică se va delamina la sarcini mai mici. O matriță cu uzură la suprafață dezvoltă concentrații de tensiuni care accelerează separarea stratului. În practică, majoritatea matrițelor polimerice eșuează printr-o combinație - înmuierea termică slăbește structura, apoi delaminarea dă lovitura finală.
Strategii de atenuare prin proiectare și alegere a materialelor
Fiecare mod de defecțiune răspunde la contramăsuri specifice. Nu puteți elimina complet eșecul, dar îl puteți împinge mai departe de-a lungul cronologiei producției.
- Împotriva delaminării:Orientarea spre imprimare este cea mai puternică apărare a ta. Orient matrițele astfel încât încărcăturile formate comprimă straturile împreună, mai degrabă decât să încerce să le separe. Utilizați umplutura giroidiană la o densitate de 70%+ pentru a distribui uniform tensiunile interlaminare. Creșteți învelișurile perimetrale la 5-6 pereți, creând o limită solidă groasă care rezistă la propagarea fisurilor. Pentru matrițele critice, luați în considerare armarea continuă cu fibre (CF-compozite din nailon) - fibrele de carbon încorporate unesc limitele stratului și măresc dramatic rezistența la forfecare interlaminară.
- Împotriva uzurii suprafeței:Aplicați un strat subțire epoxidic sau uretanic pe suprafețele care formează matrița polimerică. Această piele dură preia abraziunea în loc de materialul de bază și poate fi reaplicată între execuții. Pentru matrițele metalice-imprimate, post-procesează cu lustruirea suprafeței pentru a elimina ca-picurile de rugozitate imprimate care accelerează uzura inițială. Luați în considerare șlefuirea suprafețelor matrițelor metalice pentru a induce stres rezidual la compresiune, care rezistă la inițierea fisurilor la locurile de uzură.
- Împotriva degradării termice:Încetiniți ciclul de presare. Adăugarea chiar și a câtorva secunde între lovituri permite disiparea căldurii de frecare. Folosiți materiale cu deviație la căldură mai mare - CF-Nailon peste nailon simplu, nailon peste ABS, ABS peste PLA. Pentru operațiuni cu-ciclu-înalt, integrați pauzele de răcire în secvența dvs. de producție (ștampilați 10 părți, pauză 30 de secunde). Motoarele imprimate cu metal-elimină în mare măsură această problemă, deoarece oțelurile pentru scule își mențin proprietățile mult peste orice temperatură de frecare generată în timpul ștanțarii la-temperatura camerei.
- Împotriva eșecului compresiei:Utilizați întotdeauna o placă de suport metalică care distribuie forța de presare pe întreaga amprentă a matriței. Nu depășiți niciodată 60–70% din rezistența la compresiune publicată a materialului matriței în timpul funcționării - această marjă de siguranță ține seama de rezistența redusă a pieselor imprimate comparativ cu injecția solidă-echivalente turnate sau forjate. Dacă aveți îndoieli, efectuați un calcul al forței înainte de primul ciclu de presare: dacă forța de formare necesară depășește 50% din capacitatea nominală a matriței dvs., treceți la o clasă de material mai puternică.
Practicile operaționale contează la fel de mult ca și designul. Lubrifiați tabla cu un ulei de ștanțare ușor sau cu un lubrifiant de peliculă uscată-pentru a reduce simultan forțele de frecare și temperaturile suprafeței. Inspectați matrița la intervale regulate - la fiecare 10–25 de cicluri pentru polimer, la fiecare 500–1.000 pentru metal. Înlocuiți mai degrabă decât reparați matrițele polimerice; sunt destul de ieftine și rapide pentru a retipări că folosirea unei unealte deteriorate riscă să fie casate piesele formate.
Așteptările privind durata de viață a matriței în funcție de clasa de material
Deci, cât durează matrițele imprimate 3D în producția-lumea reală? Iată la ce să vă așteptați pe tot spectrul materialelor, presupunând un design, orientare și practici de operare adecvate:
| Material matriță | Durata de viață tipică (cicluri de formare) | Modul de eșec primar | Cea mai bună aplicație |
|---|---|---|---|
| PLA | 5-30 de părți | Degradare termică / compresie | Validare un singur prototip |
| ABS/PETG | 20-75 părți | Uzura suprafetei / delaminare | Scurte probe-de-concept |
| Nailon (PA6/PA12) | 50-200 de părți | Uzura suprafetei / delaminare | Producție în{0}}volum redus |
| CF-Nailon compozit | 100-500 de părți | Uzura suprafetei (gradata) | Instrumente funcționale cu volum redus- |
| Rășină rigidă SLA | 5-20 de părți | Fractură/compresiune fragilă | Numai validarea detaliilor de suprafață |
| Metal-Oțel Maraging imprimat | 10.000–100,000+ părți | Uzura suprafetei (foarte treptata) | Producție în volum mediu--înalt{{2} |
| Metal-Oțel pentru scule H13 imprimat | 50.000–500,000+ părți | Fisura de oboseala (pe termen foarte lung) | Producție în{0}}volum mare |
Aceste intervale presupun că se formează aluminiu-subțire sau oțel moale. Tablele mai dure reduc dramatic durata de viață - formând oțel inoxidabil cu o matriță CF-nailon ar putea produce doar 10-30 de părți înainte ca suprafața să se degradeze peste toleranța acceptabilă. Protolabs raportează că, chiar și pentru matrițele de injecție (o aplicație comparabilă de scule încărcate-), sculele polimerice imprimate 3D-devin de obicei ineficiente în 100 de fotografii, în timp ce sculele metalice pot ajunge la 10.000 de fotografii și mai mult. Matrițele de ștanțare se confruntă cu o fizică similară, deși profilul de încărcare diferă.
Uzura matriței și durabilitatea se reduc în cele din urmă la o decizie privind volumul de producție. Molele polimerice au sens economic atunci când aveți nevoie de mai puțin de 100-500 de piese și pot tolera reimprimarea periodică. Matricele-imprimate metalice își justifică costul inițial mai mare atunci când volumele ajung la sute sau mii, în cazul în care o singură imprimare înlocuiește zeci de retipăriri polimerice. Iar sculele prelucrate convenționale rămân răspunsul potrivit pentru volume care depășesc 100.000 de piese, unde costul amortizat pe piesă scade sub ceea ce poate egala orice abordare aditivă.
Știind unde va eșua matrița dvs. - și aproximativ când - transformă întrebarea privind durata de viață a matriței imprimate 3D din presupuneri în planificare. Puteți programa tipăriri de înlocuire, puteți face un buget pentru costurile materialelor pe parcursul întregului ciclu de producție și puteți efectua un apel informat pentru a afla dacă economia per-parte a sculelor aditive depășește cu adevărat metodele tradiționale. Comparația dintre costuri-beneficii merită un cadru structurat propriu.
Cadrul de cost-beneficii pentru deciziile privind instrumentele
Cunoașterea modului de eșec vă spunecândo matriță trebuie înlocuită. Dar câte cicluri de înlocuire vă puteți permite înainte ca economia să vă răspundă? Întrebarea reală din spatele fiecărei dezbateri privind costul matrițelor imprimate 3D față de uneltele tradiționale nu este ce metodă este mai ieftină pe matriță -, ci care metodă vă oferă producția totală la cel mai mic cost pe piesă formată.
Acest calcul implică mai multe variabile decât își dau seama majoritatea oamenilor. Să-l descompunem.
Factorii de cost în imprimarea 3D versus uneltele convenționale
O comparație a costurilor matriței de ștanțare trebuie să țină cont de șase factori de cost distincti, nu doar de prețul autocolant al instrumentului în sine:
- Costul materialului matriței:O matriță de polimer FDM ar putea costa 5-30 USD în filament. O matriță SLA costă aproximativ 30 USD pentru imprimarea internă-. O matriță metal-imprimată în oțel maraging începe în jur de 200 USD–500+, în funcție de dimensiune și complexitate. O matriță din oțel pentru scule prelucrată în mod convențional costă de obicei 450–2 USD,000+ pentru o geometrie echivalentă.
- Timp de imprimare sau prelucrare:Motele polimerice se imprimă în 10-24 de ore. Motoarele tipărite-metalice necesită 1–5 zile plus tratament termic. Prelucrarea convențională și externalizarea durează 15-25 de zile lucrătoare. Timpul este bani când termenul limită de producție este fix.
- Forța de muncă după-procesare:Slefuirea, acoperirea, verificarea dimensională și integrarea plăcii de suport adaugă 1-4 ore pe matriță polimerică. Motoarele imprimate metalice-au nevoie de reducere a tensiunilor, finisare a suprafeței și, eventual, EDM - cost suplimentar care poate reprezenta 15–40% din costul total al piesei pentru componentele metalice AM.
- Impactul timpului ciclului de apăsare:Matrițele polimerice necesită viteze mai mici ale berbecului pentru a evita șocurile, reducând debitul cu 30-50% față de sculele din oțel călit. Peste sute de piese, acea penalizare a vitezei se adaugă în timpul de lucru și al mașinii.
- Frecvența de înlocuire a matriței:O matriță CF-nailon care durează 200 de părți înseamnă cinci retipăriri pentru o tiraj de 1.000-părți. Fiecare înlocuire adaugă costul materialului, timpul de imprimare și forța de muncă de instalare. O matriță imprimată metal acoperă aceeași tiraj fără înlocuire.
- Costul de oportunitate al timpului de livrare:Așteptarea de 4-6 săptămâni pentru unelte convenționale înseamnă venituri întârziate, ferestre de piață ratate sau linii de asamblare inactive. O matriță imprimată peste noapte vă permite să începeți formarea de mâine. Pentru proiectele-critice de timp, acel avantaj de viteză poate depăși un cost pe-parte mai mare.
Analiza de rentabilitate a volumului producției
Analiza pragului de rentabilitate pentru matrițele de ștanțare a metalelor urmează un model previzibil. 3Imprimarea D are un cost de instalare aproape-zero, dar o scalare a costurilor aproximativ liniară - 50 piesele costă de aproximativ 50 de ori o piesă. Sculele convenționale au costuri fixe ridicate, dar scad rapid pe-cost unitar, deoarece investiția se răspândește în mai multe piese. Încrucișarea depinde de clasa materialului matriței și rata de înlocuire.
Iată cum se schimbă economia între nivelurile de volum pentru scenariile de costuri cu instrumente de ștanțare cu volum redus:
| Volumul de producție | matriță polimer FDM | matriță metal-imprimată | Matriță prelucrată convențional | Opțiunea cu cel mai mic cost |
|---|---|---|---|---|
| 1-10 părți | 35–60 USD în total (1 mor) | 300–600 USD în total (1 mor) | 500–2 USD,000+ total (1 zar) | Polimer FDM |
| 10-100 de părți | 50–150 USD (1–2 morți) | 300–600 USD (1 mor) | 500–2.000 USD (1 mor) | Polimer pentru sub 50 de ani; metal-imprimat peste 50 |
| 100-1.000 de părți | 150–900 USD (3–10 morți) | 300–600 USD (1 mor) | 500–2.000 USD (1 mor) | Imprimat-metalic sau convențional |
| 1,000+ părți | Nu este practic (prea multe înlocuiri) | 300–600 USD (1 matriță, poate fi nevoie de 1 înlocuire) | 500–2.000 USD (1 zar, durează întreaga rulare) | Convențional (cel mai mic cost pe piesă) |
Observați zona de încrucișare între 50 și 200 de părți. Sub acest interval, matrițele polimerice domină, deoarece matrița în sine costă atât de puțin încât chiar și înlocuirile multiple rămân mai ieftine decât o singură unealtă prelucrată convențional. Peste acest interval, durabilitatea sculelor convenționale înseamnă costuri de înlocuire zero, iar investiția fixă mare este diluată în suficiente piese pentru a scădea sub economia aditivului per-parte.
Matricele-imprimate metalice ocupă un punct de mijloc strategic. Acestea costă mai mult în avans decât polimerul, dar elimină ciclul de înlocuire care erodează economia polimerului la volume mai mari. Pentru execuții de 100–10.000 de piese, ele reprezintă adesea punctul ideal - suficient de durabil pentru a evita înlocuirea, suficient de rapid pentru a evita timpul de livrare de 4–6 săptămâni al prelucrării convenționale și suficient de capabil să facă față forțelor de formare pe care polimerul nu le poate suporta.
Matematica se schimbă și mai mult atunci când luați în considerare instabilitatea designului. Dacă geometria piesei dumneavoastră s-ar putea schimba după primele 50 de piese, scufundarea a 1.500 USD în scule convenționale devine o răspundere. O matriță de polimer de 30 USD pe care o puteți reimprima cu o geometrie actualizată peste noapte nu prezintă aproape niciun risc dacă designul evoluează. Această primă de flexibilitate nu apare într-un simplu calcul al costului pe-parte, dar este real - mai ales în timpul ciclurilor de dezvoltare a produselor, unde validarea și iterația au loc în paralel.
În cele din urmă, analiza costurilor singură nu surprinde imaginea completă. Strategia cea mai practică combină adesea metode: matrițe polimerice pentru validarea geometriei inițiale și prima -testarea articolului, apoi o matriță metal-imprimată sau convențională odată ce designul se stabilizează pentru producție. Această abordare în etape minimizează atât riscul financiar, cât și timpul de livrare - validând conceptul la preț redus înainte de a investi investiții serioase în instrumente.
Strategii de prototipare rapidă pentru validarea pieselor
O abordare în etape - polimerul moare mai întâi, apoi instrumentele de producție - funcționează numai dacă puteți confirma efectiv că piesa este corectă înainte de a vă angaja bugetul. Acolo este locul în care validarea pieselor înaintea sculelor de producție devine adevăratul gatekeeper. Imprimarea unei matrițe și formarea câtorva bucăți vă spune dacă geometria este realizabilă fizic. Nu vă spune neapărat dacă piesa se potrivește unui ansamblu, îndeplinește specificațiile sub sarcină sau poate fi fabricată la scară fără revizuiri costisitoare.
Validarea unei componente ștampilate necesită mai mult decât o singură metodă. Este nevoie de combinația corectă de metode aplicate în stadiul corect de dezvoltare.
Utilizarea matrițelor imprimate 3D pentru validarea pieselor
Matricele imprimate 3D excelează într-o sarcină specifică de validare: demonstrarea faptului că o anumită geometrie a tablei poate fi formată, că spatele-poate fi compensat și că semifabricatul se dezvoltă corect. Când prototipați modelarea tablei cu o matriță polimerică internă-, răspundeți la întrebări despre formabilitate - poate fi ștanțată această formă fără ruperea, încrețirea sau răsturnarea-înapoi excesivă?
Asta e cu adevărat valoros. Descoperă problemele de proiectare care altfel ar apărea numai după construirea sculelor scumpe de producție. Echipele pot valida designul matrițelor de ștanțare în mod iterativ, reimpărind matrițele ajustate în câteva ore și testând mai multe revizuiri de geometrie într-o singură zi. Pentru lucrările de concept-în stadiu incipient, nimic altceva nu se potrivește cu această viteză.
Dar validarea formabilității are limite. O parte formată pe o matriță polimerică poate diferi dimensional de aceeași piesă formată pe scule din oțel călit - frecare la suprafață diferită, deformare elastică diferită a matriței în sine, comportament termic diferit. Prototipul format confirmăaproximativgeometrie, nu dimensiuni-exacte de producție. Pentru verificări de potrivire în ansambluri strânse, toleranță-interfețe critice sau testare funcțională sub sarcini reale, aveți nevoie de piese produse cu metode mai apropiate de condițiile finale de producție.
Integrarea mai multor metode de prototipare rapidă
Prototiparea rapidă a pieselor din metal ștanțate funcționează cel mai bine ca o progresie, mai degrabă decât un singur pas. Fiecare metodă acoperă o nevoie de validare diferită:
- matrițe imprimate 3D (-in casă):Validați formabilitatea, comportamentul-de retur și dezvoltarea golului. Rapid, ieftin, ideal pentru explorarea geometriei.
- Prototipuri prelucrate CNC-:Produceți piese din stoc solid care se potrivesc exact cu dimensiunile finale. Util pentru verificări de potrivire, validare a ansamblului și testare funcțională, unde proprietățile materialului trebuie să se potrivească cu intenția de producție.
- Fabricare tablă (tăiere cu laser + presă frână):Creați piese utilizând procese reale de producție-de tablă și de formare. Confirmă fabricabilitatea cu materiale reale și oferă piese adecvate pentru testarea mediului sau a sarcinii.
- Feedback DFM:Examinarea de către experți a geometriei pieselor în raport cu constrângerile procesului de ștanțare - razele de îndoire, orientarea granulelor, limitele de adâncime a desenului - înainte ca investiția cu scule să blocheze proiectul.
Echipele care combină aceste metode surprind probleme în cel mai ieftin stadiu posibil. O problemă de formabilitate surprinsă cu o matriță imprimată de 30 USD salvează revizuirea instrumentului convențional de 1500 USD. O problemă de potrivire surprinsă cu un prototip-prelucrat CNC salvează săptămâni de întârziere a producției. Feedback-ul DFM timpuriu le împiedică pe ambele.
Pentru echipele de-dezvoltare a produselor care au nevoie de o validare profesională-dincolo de ceea ce poate realiza uneltele imprimate 3D interne-,Serviciile de prototipare rapidă YICHENreduceți decalajul dintre validarea conceptului și angajamentul de producție. Combinând prototipul CNC rapid, fabricarea tablei și feedbackul DFM timpuriu într-un singur flux de lucru, YICHEN ajută echipele să valideze piesele din metal ștanțate cu producție-precizie reprezentativă - confirmând forma, potrivirea și funcționarea înainte de a începe investiția completă în scule.
Această abordare de validare stratificată nu reduce doar riscul. Se creează încrederea că designul pe care urmează să-l instrumentați pentru producție este de fapt designul pe care îl doriți - nu unul care va avea nevoie de revizuiri de urgență după prima rulare pilot. Întrebarea rămasă este cum să decideți de ce cale are nevoie proiectul dvs. specific.
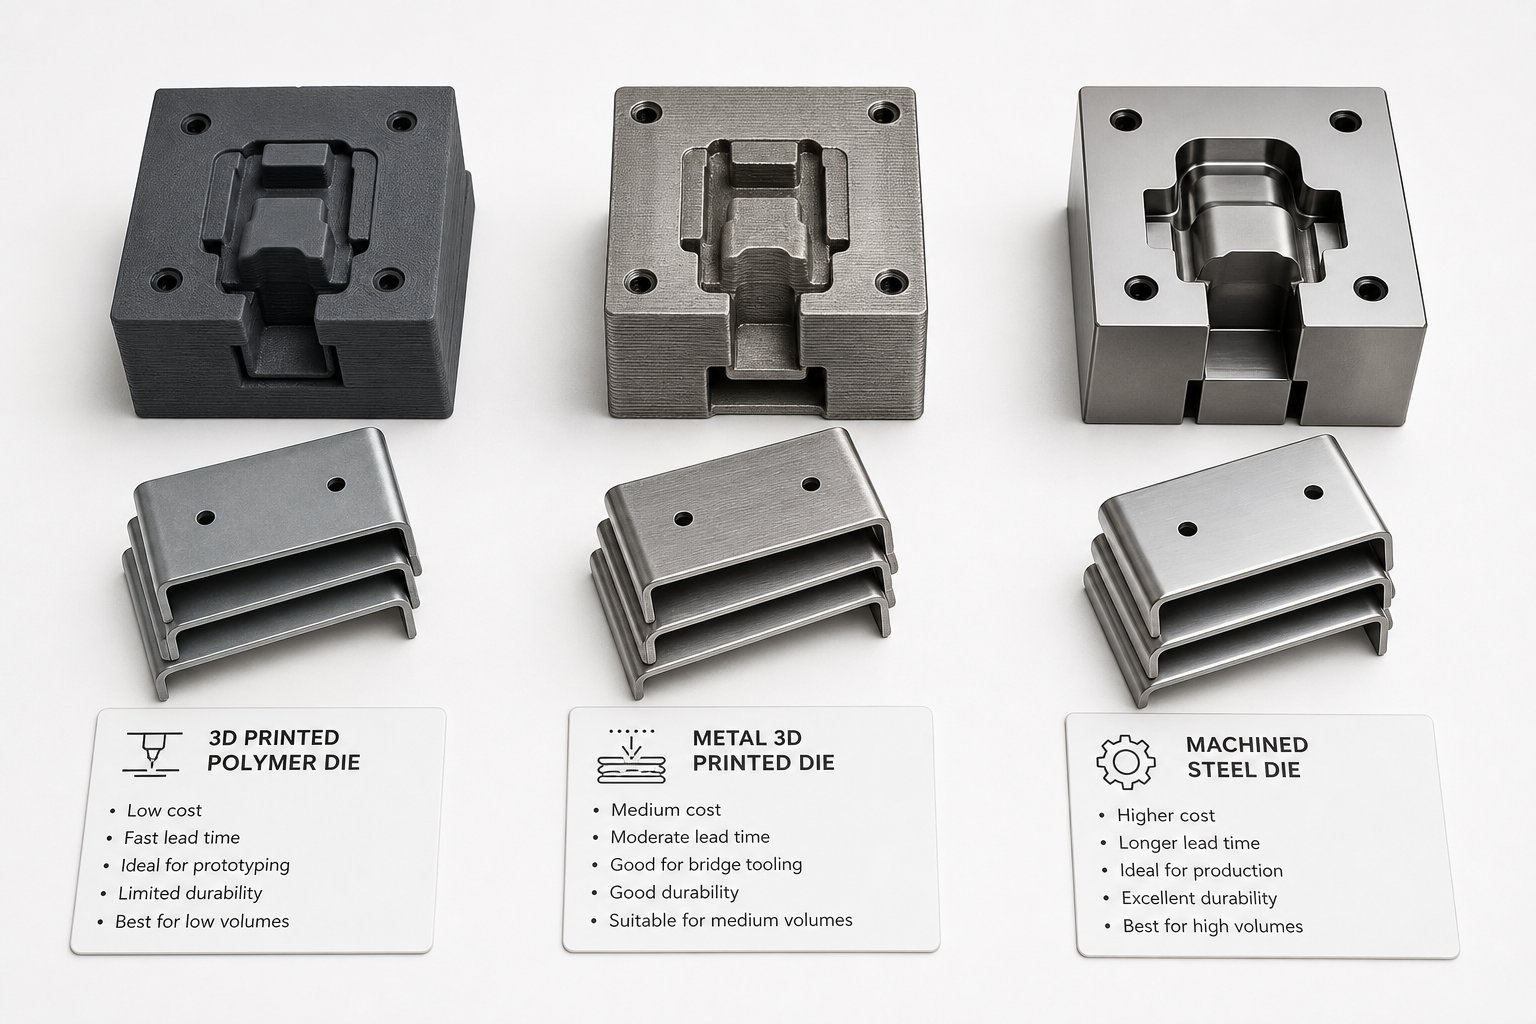
Alegerea căii corecte de scule pentru proiectul dvs
Fiecare decizie de scule se rezumă la o mână de variabile: de câte piese aveți nevoie, cât de repede aveți nevoie de ele, cât de stabil este designul dumneavoastră și cât de strânse trebuie să fie toleranțele dumneavoastră. În loc să tratezi matrițele de ștanțare tipărite 3D în comparație cu matrițele de ștanțare convenționale ca pe o-sau alegere, gândiți-vă la ele ca la instrumente diferite pentru diferite etape. Iată un cadru de decizie privind instrumentele pe care echipele de producție îl pot aplica imediat.
Când matrițele imprimate 3D sunt alegerea potrivită
Știind când să folosiți matrițele de ștanțare imprimate 3d, economisește atât timp, cât și buget. Se potrivesc perfect în aceste scenarii:
- Validarea geometriei:Trebuie să confirmați că o formă ștanțată este realizabilă fizic înainte de a investi în instrumente de producție.
- Producție în volum redus (sub 100–500 de piese):Economiile per-parte favorizează imprimarea în detrimentul prelucrarii atunci când frecvența de înlocuire rămâne gestionabilă.
- Instabilitatea designului:Geometria pieselor tale este încă în evoluție, iar reimprimarea unei matrițe de 30 USD bate reprelucrarea unei scule prelucrate de 1.500 USD.
- Proiecte-critice de timp:Ai nevoie de piese formate mâine, nu în patru până la șase săptămâni.
- Metale moi la calibre subțiri:Materiale din aluminiu, cupru sau oțel moale sub 0,8 mm - care rămân în limitele de încărcare a matriței polimerice.
- Lucrări educaționale sau de hobby:Bugetul și accesibilitatea contează mai mult decât durabilitatea-producției.
Acestea sunt soluții autentice de ștanțare a metalelor cu volum redus, care oferă piese reale fără angajamentul financiar al sculelor convenționale. Cheia este să le recunoașteți cu onestitate limitele - și să știți când proiectul dvs. le-a depășit.
Când să investești în asistență profesională pentru scule
Matricele imprimate 3D validează conceptele. Producția cere ceva mai mult. Dacă se aplică oricare dintre aceste condiții, este timpul să depășiți-uneltele aditive interne:
- Designul este finalizatiar volumele depășesc 500–1.000 de părți.
- Toleranțe mai strânse de ±0,2 mmsunt necesare pe caracteristicile formate.
- Tabla este oțel inoxidabil, oțel-de înaltă rezistență sau oțel moale cu o grosime mai mare de 1,0 mm.
- Piesele trebuie să treacă teste funcționale sau de mediucu acuratețe-reprezentativă a producției.
- Verificări de montajnecesită o conformitate dimensională exactă între componentele de împerechere.
Pentru echipele aflate în această poziție,Serviciile de prototipare rapidă YICHENoferiți puntea logică între prototiparea matrițelor imprimate 3D și angajamentul complet al instrumentelor de producție - combinând prototiparea rapidă CNC, fabricarea tablei și feedbackul DFM timpuriu pentru a valida piesele cu precizia de producție- înainte de a dedica capital serios. Numai acea revizuire DFM timpurie poate preveni revizuirile costisitoare de scule care afectează echipele care opresc validarea și trec direct la moare de producție.
Cea mai inteligentă cale de obicei nu este o metodă sau alta - este o progresie. Începeți cu o matriță imprimată 3D pentru a dovedi formabilitatea. Validați potrivirea și funcționarea cu prototipuri profesionale. Apoi angajați-vă la instrumentele de producție cu încredere că designul este blocat. Această abordare în etape minimizează atât riscul financiar, cât și timpul--de introducere pe piață, oferindu-vă piese formate în fiecare etapă, fără a vă pune în joc bugetul de scule pe geometria neverificată.
Întrebări frecvente despre matrițele de ștanțare metalice imprimate 3D
1. Câte piese poate produce o matriță de ștanțare imprimată 3D înainte de a eșua?
Durata de viață a matriței variază dramatic în funcție de clasa de material. Molele PLA durează de obicei 5-30 de părți înainte de degradarea termică sau eșecul compresiei. Compozitele de nailon și CF-nailon extind acest lucru la 50-500 de părți în condiții adecvate. Matricele metalice-imprimate în oțel maraging pot gestiona 10.000 până la 100,000+ cicluri de formare, în timp ce matrițele din oțel pentru scule H13 imprimate prin DMLS pot atinge 500.000 de cicluri. Aceste cifre presupun aluminiu de ecartament subțire sau oțel moale ca piesa de prelucrat - tablele mai dure reduc semnificativ durata de viață.
2. Puteți folosi o matriță imprimată 3D pentru a ștanța oțel inoxidabil?
Matricele polimerice imprimate 3D nu pot forma în mod fiabil oțel inoxidabil la nici un ecartament practic. Limita de curgere ridicată a oțelului inoxidabil (200-290 MPa în stare recoaptă) combinată cu călirea prin muncă-agresivă generează forțe de formare care depășesc capacitatea de compresiune a polimerului. Motoarele imprimate-metalice produse din oțel maraging sau oțel pentru scule H13 prin fuziune cu strat de pulbere cu laser pot ștampila eficient oțelul inoxidabil. Cercetările de la Universitatea Oakland au demonstrat că inserțiile metalice acoperite-imprimate 3D au ștanțat cu succes 50.000 de piese din oțel ultra-rezistent, fără degradare semnificativă a suprafeței.
3. Ce model de umplere este cel mai bun pentru matrițele de ștanțare imprimate 3D?
Umplerea giroidiană la o densitate de 70% sau mai mare este valoarea implicită recomandată pentru majoritatea aplicațiilor de matriță de ștanțare. Geometria sa curbă continuă oferă o rezistență aproape-izotropă, rezistând forțelor în mod egal în toate direcțiile și gestionând bine sarcinile de forfecare. Umplerea cubică funcționează pentru matrițe cu încărcare compresivă pur verticală, cum ar fi simple îndoiri în V-, în timp ce modelul de grilă ar trebui utilizat numai pentru matrițe cu fund-plat, fără forțe în afara-axei. Depășirea densității de umplere de 80% arată o scădere a rezistenței în raport cu timpul de imprimare adăugat.
4. Este o matriță imprimată 3D mai ieftină decât o matriță de ștanțare prelucrată?
Pentru serii de producție sub 100 de piese, matrițele polimerice imprimate 3D costă aproximativ 35 USD-150 USD în total, inclusiv înlocuirile, comparativ cu 500 USD-2,000+ pentru sculele prelucrate în mod convențional. Punctul de rentabilitate scade de obicei între 50 și 200 de părți, în funcție de materialul matriței și de frecvența de înlocuire. Matricele-imprimate metalice (300-600 USD) ocupă un punct de mijloc, devenind rentabile pentru execuții de 100-10.000 de piese în care elimină atât ciclul de înlocuire al matrițelor polimerice, cât și timpul lung de livrare al prelucrării convenționale. Dincolo de 10.000 de piese, sculele convenționale câștigă de obicei în ceea ce privește economia pe piesă.
5. Cum compensezi primavara-înapoi când folosești matrițe imprimate 3D?
Compensarea spate-arcului necesită supra-îndoirea geometriei matriței, astfel încât tabla să se relaxeze înapoi la unghiul țintă după comunicatul de presă. Cea mai rapidă abordare cu matrițele polimerice este iterativă: imprimați, formați o piesă de testare, măsurați abaterea reală-din spate, ajustați modelul CAD cu acea cantitate și reimprimați. Deoarece matrițele polimerice costă doar câțiva dolari și se imprimă în ore, mai multe iterații sunt practice. Pentru matrițele metalice-imprimate, validați mai întâi compensarea-returului elastic în polimer, apoi trimiteți geometria corectată la o imprimare metalică. Materialele de înaltă-rezistență pot avea nevoie de unghiuri ale matriței de 73-78 de grade pentru a depăși o recuperare elastică semnificativă.


