


Ce implică cu adevărat instrumentul de ștanțare a metalelor și repararea matrițelor
Instrumentul de ștanțare a metalelor și repararea matrițelor reprezintă restaurarea corectă a componentelor matriței deteriorate, uzate sau defectuoase la starea lor inițială de funcționare. Acesta variază de la ajustări minore în-presă, cum ar fi înlocuirea unui poanson ciobit la stație, până la reparații majore pe banc care necesită dezasamblarea completă, sudarea, re-prelucrarea și reasamblarea secțiunilor critice ale matriței. Spre deosebire de întreținerea preventivă programată, reparația răspunde la o defecțiune care a apărut deja sau este activăproducerea de piese defecte.
Definirea domeniului de aplicare a lucrărilor de reparare a matrițelor
Gândiți-vă la repararea matriței pe o scară de severitate. La un capăt, aveți acțiuni corective rapide: schimbarea unui pilot stricat, retușarea unei muchii tăietoare cu o piatră sau reglarea unei componente nealiniate. La celălalt capăt, trageți matrița pe banc pentru acumularea de sudură pe secțiunile matriței crăpate, lucrați prin electroeroziune pe caracteristici de precizie sau re-șlefuirea completă a stațiilor de formare care au ieșit din toleranță. Firma comună este că ceva a eșuat sau s-a degradat dincolo de limitele acceptabile, iar producția nu poate continua până nu este corectată.
Întreținerea preventivă păstrează o matriță în starea sa actuală de funcționare prin sarcini programate precum ascuțirea, lubrifierea și inspecția. Repararea matriței restaurează o matriță care a eșuat deja sau sa degradat dincolo de toleranțele de producție acceptabile. Confuzia celor două duce la o urmărire inexactă a costurilor și la programe de întreținere insuficient finanțate.
Mulți producătoriamestecați aceste două categorii de costuri, ceea ce face aproape imposibil de înțeles unde se îndreaptă efectiv bugetul lor de instrumente. Separarea costurilor de reparație de costurile de întreținere a matriței este primul pas către reducerea ambelor.
Cine efectuează repararea matrițelor și unde se întâmplă
Repararea matrițelor revine producătorilor de scule, tehnicienilor de întreținere a matrițelor și, în unele magazine, operatorilor de presă cu experiență care efectuează corecții minore la mașină. Lucrările mai implicate se mută la banca de scule, unde tehnicienii au acces la polizoare de suprafață, echipamente de sudură și instrumente de măsurare de precizie. Reconstrucțiile majore pot fi direcționate către ateliere externe de scule și matrițe cu capacități specializate, cum ar fi electroeroziune cu sârmă sau tratament termic cu vid.
De ce contează abilitățile de reparare pentru stabilitatea producției
Fiecare defecțiune neplanificată a matriței implică costuri ascunse dincolo de reparația în sine: timp de nefuncționare a mașinii, operatori inactiv, rețineri de calitate, expedieri accelerate și deșeuri. Un tehnician calificat în reparații care poate diagnostica cu precizie un mod de defecțiune și poate executa o remediere de durată, mai degrabă decât un ajutor-, protejează direct debitul de producție. Diferența dintre un magazin care stinge în mod constant și unul care are un program stabil se reduce adesea la calitatea execuției reparației matrițelor.
Adevărata provocare, totuși, nu este doar repararea a ceea ce s-a stricat. Este să înțelegi de ce s-a rupt în primul rând și asta începe cu a ști cum să citești eșecul.
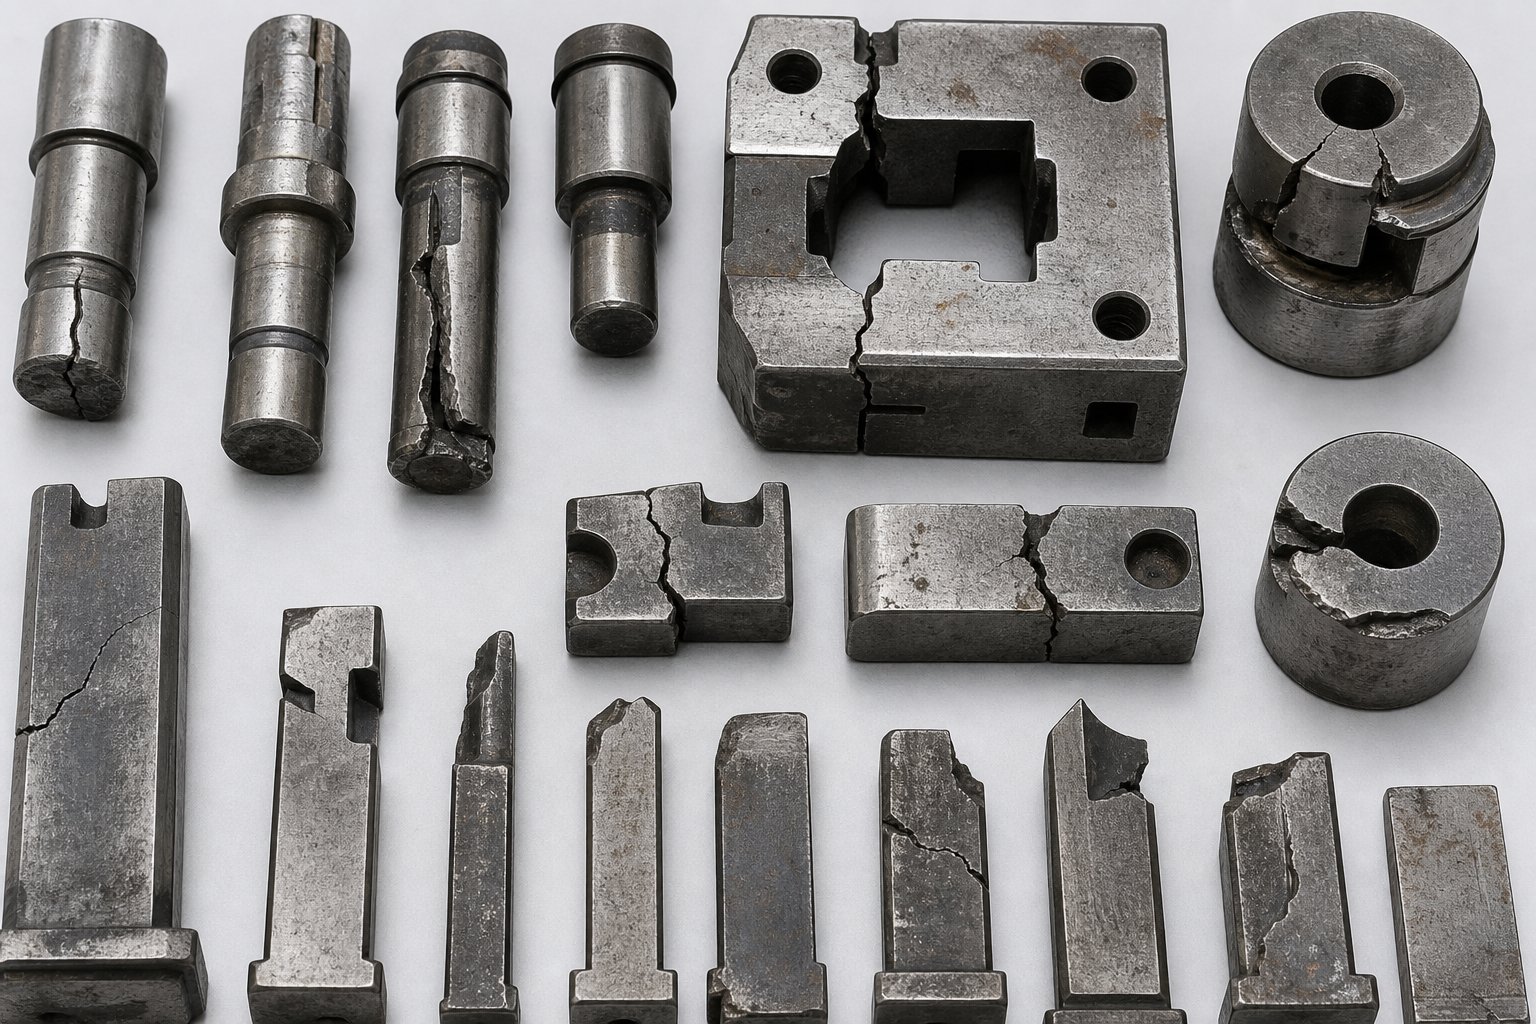
Moduri comune de eșec al matriței și diagnosticarea cauzei principale
Un pumn crăpat sau o stație de tragere răvășită nu apare pur și simplu din senin. Fiecare mod de defecțiune are în spate un mecanism, un set de indicii vizuale pe care le lasă în urmă și o locație tipică în care apare în geometria matriței. Când puteți citi aceste indicii cu acuratețe, treceți de la stingerea reactivă a incendiilor la analiza țintită a cauzei principale a defecțiunii morții și aici este realitatea.întreținerea matriței de ștanțareîncepe.
Cinci moduri de defectare primară reprezintă marea majoritate a daunelor sculelor în ștanțarea la rece: uzura, deformarea plastică, ciobirea, crăparea și uzura. Fiecare se comportă diferit în funcție de materialul matriței, de tabla care este prelucrată și de sarcinile operaționale implicate. Să le defalcăm individual.
Tipare de fractură și fisurare
Fisurarea apare atunci când nivelurile de solicitare de operare depășesc rezistența la rupere a materialului sculei. Imaginați-vă un colț ascuțit pe un oțel tăiat sau un pumn cu o schimbare bruscă-secțiunii transversale. Acești concentratori geometrici de tensiuni acționează ca locuri de inițiere a fisurilor. Odată ce o fisură se nucleează, se propagă sub încărcare ciclică până când componenta se fracturează complet, uneori catastrofal.
De obicei, veți găsi fisuri la colțurile interioare ascuțite, în jurul găurilor pentru șuruburi din secțiunile subțiri ale matriței, la joncțiunea secțiunilor transversale-groase și subțiri și de-a lungul semnelor de șlefuire lăsate de la reprelucrarea anterioară. Indicatorii vizuali includ o linie de fisură vizibilă (deseori evidențiată de vopsea penetrantă în timpul inspecției), o suprafață curată de fractură cu semne caracteristice chevron care îndreaptă înapoi spre origine sau rupere catastrofală bruscă în timpul unei curse de presare.
Chipping-ul este înrudit, dar distinct. Se întâmplă atunci când solicitările de operare depășesc rezistența la oboseală a oțelului pentru scule la muchii ascuțite. Microfisurile se formează în zona de contact înalt-, se propagă lateral și în cele din urmă ridică bucăți mici de material de-a lungul marginii. Așchierea este obișnuită în special la perforarea poansonelor și a oțelurilor tăiate care rulează tablă cu o rezistență mai mare-cum ar fi oțelurile dublă-fază sau TRIP, unde forțele de contact pot fide până la patru ori mai maredecât cu oțel moale.
În matrițele progresive, ciobirea tinde să se concentreze pe primele câteva stații de perforare, deoarece experimentează cele mai multe lovituri cumulative. Matrițele de transfer văd defecțiuni de fisurare mai des la stațiile de ondulare sau stațiile de formare în care supraîncărcarea mecanică cauzată de materialul întărit de lucru-stresează sculele dincolo de limitele sale de duritate. Matrițele compuse, cu geometria lor strânsă și acțiunile de tăiere simultane, sunt predispuse la crăpare în jurul marginilor butoanelor matriței, unde converg mai multe căi de tensiune.
Mecanisme de uzură și uzură
Uzura este pierderea treptată a materialului de pe suprafața sculei cauzată de contactul de alunecare cu tabla. Două tipuri domină în operațiunile de ștanțare:
- Uzură abrazivă- Particulele dure sau fazele dure din tablă (oxizi, carburi sau straturi de suprafață întărite de lucru-) se arat în suprafața sculei, îndepărtând materialul progresiv. O veți vedea ca lustruire uniformă sau canelare pe razele de tragere, fețele de perforare și suprafețele de decuplare.
- Uzura adeziva- Frecarea și căldura de la alunecarea tablei pe suprafața sculei creează micro-suduri între vârfurile suprafeței (asperități). Mișcarea continuă rupe mici fragmente de pe suprafața mai slabă. Aceste fragmente se pot re-depune pe oricare suprafață, creând pete în relief care apoi scorează părțile ulterioare.
Uzurirea reprezintă capătul sever al uzurii adezivului. Este o aderență fizică și chimică a foii de metal la suprafața matriței care se acumulează progresiv. Odată ce începe uzura, se accelerează: acumularea creează un contact mai dur, ceea ce generează mai multă frecare, ceea ce transferă mai mult material. Îl veți recunoaște ca acumulare neregulată, neregulată pe stațiile de formare, pe razele de desen sau oriunde alunecă tabla sub presiune ridicată.
Modelele de uzură progresivă a matrițelor diferă în funcție de funcția stației. Perforatoarele se uzează în principal pe marginile tăietoare și pe flancuri. Stațiile de formare uzură pe raze și fețe de contact. În matrițele de transfer, suprafețele carcasei și caracteristicile de localizare se uzează de la introducerea și extragerea repetată a pieselor. Operațiunile de desenare în orice tip de matriță experimentează cea mai agresivă uzură pe razele talonului și nasurile de perforare unde presiunea de contact și distanța de alunecare sunt cele mai mari.
Eșecuri de dezaliniere și sincronizare între tipurile de matrițe
Eșecurile de dezaliniere nu provin din materialul matriței în sine. Acestea provin din erori de poziție între jumătățile superioare și inferioare ale matriței, componente de ghidare uzate, deformarea presei sau configurarea necorespunzătoare. Rezultatul este încărcare neuniformă, tăiere decentrată-și uzură accelerată pe o parte a unei stații.
În matrițele progresive, dezalinierea apare adesea ca înălțime neuniformă a bavurilor peste o margine tăiată sau ca piloți care încep să radă banda. Pasul strâns de la stație-la-post înseamnă chiar și erorile mici de alimentare se adaugă erori de sincronizare în care loviturile lovesc material parțial neacceptat. Motoarele de transfer se confruntă cu diferite provocări: localizarea pieselor în fiecare stație depinde de plasarea precisă a degetelor, iar mecanismele de transfer uzate sau ajustate greșit creează erori de poziție care încarcă matrița asimetric. Matrițele compuse, în care operațiunile multiple au loc simultan într-o singură mișcare, sunt deosebit de sensibile, deoarece sincronizarea internă dintre butonul de perforare și butonul matriței nu are loc pentru deplasarea pozițională.
Deformarea plastică, cel de-al cincilea mod de defectare, are loc atunci când tensiunea de contact a tablei depășește limita de curgere la compresiune a materialului sculei. O veți vedea ca scufundare localizată, apariție de ciuperci sau rotunjire a caracteristicilor ascuțite. Este cel mai frecvent pe poansonuri subdimensionate, secțiuni de matriță insuficient călite sau materiale de rulare a sculelor cu materiale mai dure decât cele specificate inițial.
| Tip de eroare | Cauze comune | Indicatori vizuali | Componentele matriței afectate |
|---|---|---|---|
| Cracare | Concentratoare de stres, tratament termic necorespunzător, suprasarcină, modificări bruște-secțiunii transversale | Linii de fisuri vizibile, suprafețe curate de fractură, spargere catastrofală | Oțeluri tăiate, secțiuni de formare, blocuri de matriță la colțuri ascuțite |
| Chipping | Oboseală ciclică la margini ascuțite, duritate insuficientă, tablă de -rezistență mare | Piese mici lipsă de-a lungul muchiilor de tăiere, profilul marginii aspre sau festonat | Poansoane perforate, tăiați oțeluri, matrițe de golire |
| Uzură abrazivă | Particule dure în foaie, presiune mare de contact, duritate insuficientă a matriței | Suprafețe lustruite sau canelate, rotunjire treptată a marginilor, deriva dimensională | Desenați razele, fețele de perforare, plăcile de stripare, stațiile de formare |
| Uzură cu uzură/adeziv | Frecare mare, lubrifiere inadecvată, finisare slabă a suprafeței, acoperiri galvanizate | Acumulare neregulată de material, urme de înțepături, depuneri grosiere și cocoloase | Desenați margele, perforați nasuri, formați razele, goliți suprafețele suportului |
| Alinierea greșită | Ghidajele uzate, devierea presei, configurarea necorespunzătoare, erorile de alimentare | Bavuri neuniforme, urme de-slug decentrate, modele de uzură-unilaterale | Știfturi de ghidare, bucșe, piloți, pantofi de matriță, degete de transfer |
| Deformare plastică | Tensiune de contact care depășește limita de curgere, scule sub-întărite, îmbunătățirea materialului fără verificarea matriței | Margini ciupercate, scufundare, rotunjire a trăsăturilor ascuțite anterior | Poansoane mici, butoane de matriță, forme de raze ale stâlpilor |
Aceste moduri de defecțiune există rareori izolat. Uzura adezivului poate iniția ciobirea creând neregularități ale suprafeței unde se nucleează microfisurile. Nealinierea accelerează uzura-unică, care duce în cele din urmă la ciobire sau crăpare. Citirea corectă a modului de defecțiune primară, mai degrabă decât doar tratarea simptomului vizibil, este ceea ce separă repararea și întreținerea eficientă a matriței de un ciclu de defecțiuni repetate.
Instrumentul vă spune ce a mers prost. Dar părțile care ies din presă vă spun că ceva a mers prost mai întâi, adesea înainte ca cineva să deschidă matrița. Conectarea acelor semnale de calitate la nivel-partea înapoi la condiții specifice ale matriței este următoarea abilitate de diagnosticare care merită dezvoltată.
Urmărirea defectelor piesei înapoi la condițiile matriței
Echipa dvs. de calitate semnalează o problemă: bavuri pe o margine tăiată, o gaură care iese din poziție sau urme de zgârietură pe o suprafață trasă. Înainte ca cineva să tragă matrița, piesa în sine vă spune deja ce este în neregulă în interiorul sculei. Trucul este să înveți să-l citești. Depanarea eficientă a defectelor matriței de ștanțare începe nu de la bancă, ci de la masa de inspecție, unde modelul de defect indică direct starea matriței care a cauzat-o.
Iată un cadru practic de diagnosticare pe care orice tehnician de întreținere a matriței îl poate urma:
- Observați defectul piesei: identificați tipul, gravitatea și locația exactă.
- Urmăriți defectul înapoi la stația responsabilă folosind aspectul benzii sau orientarea părții.
- Inspectați acea stație specifică pentru starea matriței corespunzătoare: margine uzată, componentă slăbită, acumulare sau schimbare dimensională.
Această abordare în trei-pași elimină presupunerile. În loc să trageți întregul matriță pentru o inspecție generală, ajungeți la banca de scule știind deja unde să căutați și ce să căutați.
Bavuri și defecte de margine ca indicatori de uzură
Bavurile sunt cea mai comună avertizare timpurie că repararea unei scule de ștanțare este întârziată. Atunci când o margine de tăiere se tocește, se rotunjește sau se așează, nu mai poate produce fractura de forfecare curată care vă oferă o margine tăiată netedă. În schimb, materialul se rupe mai degrabă decât foarfecă, lăsând material ridicat pe marginea piesei.
Ceea ce face ca repararea matriței defectelor de bavuri să fie eficientă este înțelegerea faptului că nu toate bavurile indică aceeași cauză principală. Caracteristicile bavurilor vă spun exact ce s-a întâmplat:
- Bavuri uniforme în jurul întregii margini tăiate- indică uzura generală a muchiei de tăiere. Secțiunea de poanson sau matriță necesită ascuțire. Acesta este scenariul cel mai simplu.
- Bavuri doar pe o parte- semnalează nealinierea între pumn și matriță. Spațiul liber este neuniform, partea strânsă producând o margine curată, iar partea liberă generând bavuri. Verificați știfturile de ghidare, bucșele sau alinierea presei.
- Bavuri intermitente sau localizate- indică ciobirea sau deteriorarea marginilor localizate în acea zonă specifică a profilului de tăiere. Inspectați marginea sub mărire pentru lipsă de material.
- Înălțime excesivă a bavurilor care depășește 0,1 mm cu ruptură aspră- sugereazăspațiul liber dintre poanson și matriță este prea mare, sau marginea s-a prăbușit semnificativ. Re-slefuirea singură poate să nu restabilească geometria corespunzătoare dacă pierderea materialului este severă.
- Bavuri cu răsturnare pe fața opusă- indică tragerea melcului sau tragerea materialului, adesea cauzată de o margine mată, combinată cu o presiune inadecvată a dispozitivului de decapare sau probleme de reținere a melcului.
Fiecare dintre aceste semnături de bavuri se mapează la o acțiune de reparare diferită. Ascuțirea îl rezolvă pe primul. Realinierea rezolvă a doua. Repararea sau înlocuirea marginilor se adresează a treia și a patra. Tratarea tuturor bavurilor ca pe o simplă problemă de ascuțire este motivul pentru care unele matrițe se întorc din camera de scule și eșuează din nou în câteva ore.
Deriva dimensională și morți{0}}cauzele secundare
Când dimensiunile pieselor încep să iasă treptat din toleranță pe parcursul unei serii de producție, vă uitați la diagnosticarea uzurii matrițelor din datele despre calitatea piesei. Deriva dimensională apare rareori brusc. Se acumulează de-a lungul a mii de lovituri până când piesa depășește limita de toleranță și, până atunci, starea matriței s-ar fi degradat semnificativ dincolo de locul unde a părăsit prima zonă acceptabilă.
Defecte dimensionale comune și ceea ce dezvăluie ele despre matriță:
- Schimbarea poziției găurii- piloți uzați sau slăbiți nu reușesc să localizeze banda cu precizie sau inconsecvența sistemului de alimentare care permite benzii să se deplaseze între stații.
- Unghiul de îndoire se deschide în timp- poanson sau matriță se uzează pe rază, reducând contactul efectiv. Verificați, de asemenea, dacă există blocuri de călcâi sau plăci de suport care permit stației de formare să se devieze sub sarcină.
- Profilul general al piesei crește- decuparea sau tăierea marginilor uzate spre interior, mărind efectiv profilul tăiat. Cavitatea matriței se erodează și necesită re-prelucrare sau înlocuire a inserției.
- Scurtarea lungimii flanșei- uzura razei de tragere mărește raza efectivă, ceea ce trage mai mult material în formă și scurtează flanșa rezultată.
- Dimensiuni inconsecvente bucată-la-piesă- componente slăbite în loc să fie uzate. Șuruburile se retrag, inserțiile se deplasează sau o secțiune a matriței crăpate se mișcă sub sarcină. Acest tipar necesită o atenție imediată, deoarece de obicei se agravează rapid.
Perspectiva critică aici este sincronizarea. Derivarea treptată înseamnă uzură, în timp ce schimbarea bruscă înseamnă ceva rupt, slăbit sau deplasat. Această distincție determină dacă reparația dvs. este o rectificare controlată sau o intervenție de urgență.
Probleme de calitate a suprafeței care semnalează uzură sau acumulare
Defectele de suprafață ale pieselor formate sau desenate oferă o fereastră directă asupra a ceea ce se întâmplă la interfața matriță-la-material. Spre deosebire de problemele dimensionale, problemele de suprafață sunt adesea vizibile imediat și tind să se agraveze rapid odată ce încep.
- Urme de zgârietură liniare în direcția desenului- uzura a început pe suprafața matriței corespunzătoare. Materialul s-a transferat de pe tablă la scule și acum scorează fiecare parte ulterioară. Cu cât alergi mai mult, cu atât zgârieturile devin mai adânci.
- Urme aleatorii ale suprafeței sau adâncituri- resturi prinse între matriță și bandă. Limacși care se trag înapoi, așchii slăbiți de la o margine deteriorată sau contaminare a mediului. Curățarea zarului o rezolvă temporar, dar sursa trebuie găsită.
- Textura de coaja de portocala pe suprafetele formate- de obicei este o problemă de material, mai degrabă decât o stare a matriței, dar dacă apare brusc la o lucrare anterior curată-, verificați dacă există suprafețe rugoase ale matriței din faza incipientă-uzură sau coroziune.
- Despicarea sau ruperea la razele de tragere- raza de tragere s-a uzat prea ascuțit sau prea aspru, limitând fluxul de material. Alternativ, forța suportului semifabricatului a crescut din cauza suprafețelor uzate sau contaminate. În orice caz, materialul nu poate curge liber în cavitatea matriței și se fracturează în schimb.
- Încrețire la flanșe sau zone nesuportate- presiune insuficientă a suportului semifabricat, adesea cauzată de plăcuțele de presiune uzate, arcuri obosite sau pierderea de presiune a cilindrului de azot. Materialul se prinde acolo unde ar trebui să fie constrâns.
Problemele de suprafață escaladează rapid. O urmă minoră azi devine un punctaj profund mâine, care devine o stație de extragere crăpată săptămâna viitoare, odată ce acumularea creează suficient stres localizat. Detectarea timpurie și repararea promptă a instrumentului de ștanțare la primul semn de degradare a suprafeței previne defecțiunile în cascadă care transformă o lustruire de 30-minute într-o reconstrucție de mai multe zile.
Citirea defectelor componentelor în acest fel transformă datele de calitate în inteligență de întreținere. Dar a ști ce este în neregulă este doar jumătate din ecuație. Cealaltă jumătate știe cum să-l remedieze corect, cu tehnica potrivită pentru fiecare mod de defecțiune specific, astfel încât reparația să dureze mai degrabă decât să-ți cumpere doar câteva sute de accesări înainte ca aceeași problemă să revină.
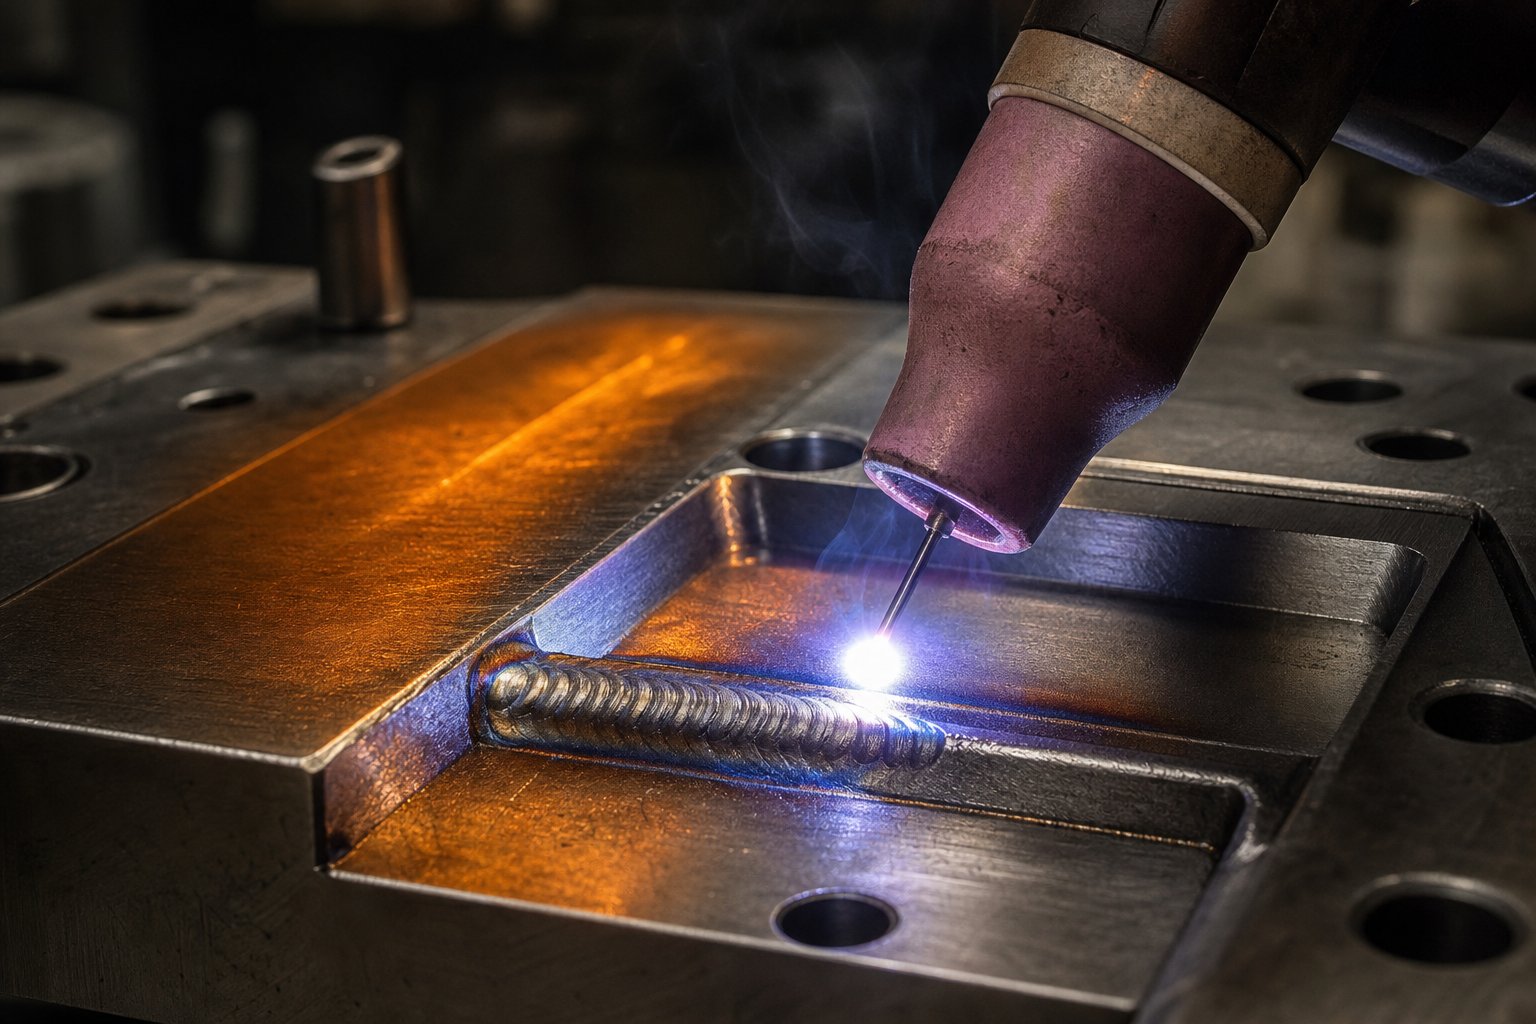
Tehnici de reparare pas-cu-pentru defecțiuni obișnuite ale matriței
Diagnosticarea corectă a modului de defecțiune vă pune la jumătatea drumului către o soluție de durată. Cealaltă jumătate execută tehnica corectă de reparație cu procedura corectă. O reparație de sudură făcută neglijent creează o problemă mai grea decât fisura originală. O trecere de șlefuire făcută fără a înțelege cât de mult material să îndepărtați vă lasă cu o matriță care nu va păstra toleranță. Selectarea tehnicii depinde de modul de eroare, de materialul matriței și de toleranțele pe care trebuie să le păstreze stația. Să trecem prin metodele primare de recondiționare a matrițelor și când se aplică fiecare.
Un punct critic înainte de scufundare: reparațiile temporare efectuate sub berbec, cum ar fi uciderea cu pietre a unei margini sau dilatarea unei secțiuni uzate fără a trage matrița, creează aproape întotdeauna o muncă dublă de întreținere. Ele maschează starea reală, permit degradarea ulterioară și introduc adesea noi probleme, cum ar fi degajări inegale sau ridicări de tensiune. Repararea corectă a bancului necesită mai mult timp în avans, dar elimină ciclul de remedieri rapide repetate care consumă mai multe ore în total decât dacă o faci corect o dată.
Proceduri de reparare a sudurii pentru componente fisurate și ciobite
Repararea sudurii se aplică atunci când componentele matriței au fisurat, ciobite sau pierdut material care nu poate fi restaurat prin șlefuire simplă. Este una dintre cele mai puternice metode de recondiționare a matrițelor disponibile, dar și cea mai frecvent greșită. O procedură adecvată de reparare a sudurii matriței urmează o secvență strictă, iar omiterea pașilor este locul în care provin majoritatea defecțiunilor.
Când sudarea este cea mai potrivită? Folosiți-l pentru secțiuni de matriță crăpate în care înlocuirea nu este disponibilă imediat, muchii de tăiere ciobite cu pierderi de material mai profunde decât poate rezolva șlefuirea, razele formelor uzate care necesită acumulare de material înainte de re-prelucrare și suprafețe de localizare deteriorate care necesită restaurare dimensională.
Echipamentul necesar include o configurație de sudare TIG sau micro-TIG pentru depuneri de precizie, tije de umplutură adecvate potrivite cu oțelul de bază pentru scule, un cuptor sau o pistoletă de preîncălzire capabilă să încălziți controlat și creioane colorate sau pirometre care indică temperatura-pentru monitorizare. Conform principiilor conturate deRevista MetalForming, sudarea cu succes a oțelurilor pentru scule depinde de o procedură de sudare dezvoltată corespunzător și de o selecție atentă a electrozilor care se potrivesc cu tratamentul termic al oțelului matriță care este reparat.
Orientări procedurale cheie pentru repararea sudurii:
- Identificați oțelul pentru scule- nu puteți selecta tija de umplutură corectă fără a cunoaște materialul de bază. D2, A2, S7 și M2 necesită fiecare abordări diferite.
- Pregătiți îmbinarea- șlefuiți toate materialele crăpate sau deteriorate până când ajungeți la metalul de bază sunet. Pentru muchiile de tăiere uzate, șlefuiți cel puțin 3 mm (1/8 inch) sub suprafața finală dorită pentru a permite o adâncime uniformă a sudurii.
- Preîncălziți piesa de prelucrat- acest lucru nu este-negociabil pentru oțelurile pentru scule. Temperatura de preîncălzire depinde de tipul de oțel, dar de obicei variază de la 200 la 540 de grade. Sudarea oțelului de scule la rece garantează crăparea în zona afectată de căldură-.
- Depuneți metalul de sudură în treceri controlate- pentru reparații profunde care necesită mai multe treceri, începeți din partea de jos și completați treptat. Înălțați metalul de sudură în timp ce este fierbinte pentru a minimiza contracția, deformarea și crăparea.
- Post-căldură și temperatură- după sudare, lăsați componenta să se răcească lent, apoi reîncălziți la temperatura de revenire recomandată pentru acea combinație de oțel de scule și electrod.
Greșeli obișnuite care provoacă defecțiuni repetate: sudarea fără preîncălzire, utilizarea materialului de umplutură nepotrivit, lipsa de șlefuire a întregului material deteriorat înainte de sudare (prinderea defectelor sub depunerile noi) și omiterea călirii post-sudură. Oricare dintre aceste comenzi rapide garantează că reparația se va sparge din nou, adesea mai devreme decât defecțiunea inițială.
Slefuirea și re{0}}prelucrarea suprafețelor uzate
Ștanțarea șlefuirea și ascuțirea matrițelor este cea mai frecventă activitate de reparații în orice cameră de scule. Se adresează uzurii naturale care se acumulează pe muchiile de tăiere, pe suprafețele de formă și pe fețele de contact în cursurile de producție. Întrebarea cheie cu care se confruntă fiecare tehnician este simplă: cât material îndepărtați?
Răspunsul: continuă să îndepărtezi materialul până când toate zonele afectate de uzură{0}}dispar. Sună evident, dar sub-slefuirea este una dintre cele mai frecvente greșeli. Dacă lăsați chiar și o bandă subțire de material uzat la muchia de tăiere, matrița se va toci din nou aproape imediat, deoarece profilul marginii rotunjite nu a fost complet restaurat la o intersecție ascuțită.
Iată procedura secvenţială pentru cel mai obişnuit scenariu de reparare, restaurarea de vârf prin șlefuire a suprafeței:
- Scoateți componenta din ansamblul matriței și curățați-o bine. Îndepărtați bavurile, depunerile usturatoare sau resturile care ar interfera cu șlefuirea.
- Inspectați muchia de tăiere sub mărire pentru a evalua adâncimea uzurii și pentru a identifica orice așchiere care se extinde mai adânc decât uzura normală.
- Montați componenta pe polizorul de suprafață cu o fixare adecvată pentru a vă asigura că suprafața solului va fi paralelă cu data originală.
- Faceți treceri ușoare (0,01-0,025 mm pe trecere) folosind o roată de șlefuit adecvată pentru duritatea oțelului pentru scule. Lichidul de răcire este esențial pentru a preveni deteriorarea termică a suprafeței întărite.
- Continuați trecerile până când inspecția vizuală confirmă că toate semnele de uzură și rotunjirea marginilor au fost îndepărtate, dezvăluind o geometrie de tăiere proaspătă și ascuțită pe întregul profil.
- Debavurați componenta, verificați dimensiunile critice cu micrometre sau blocuri de calibrare și verificați planeitatea cu o placă de suprafață și un indicator.
- Dacă componenta a fost șlefuită sub înălțimea sa minimă (punctul în care lamele nu mai pot compensa îndepărtarea materialului), semnalați-o pentru înlocuire, în loc să o repuneți în funcțiune subdimensionată.
Amintiți-vă că amatricea se uzează mai lent decât un pumn, astfel încât cantitatea de material îndepărtată din componentele de împerechere nu va fi egală. Măcinați fiecare parte doar cât are nevoie. Îndepărtarea excesivă a materialului scurtează în mod inutil durata de viață a componentelor.
Pentru perforații cu știfturi de evacuare, fie scoateți știfturile și șlefuiți componentele separat, fie introduceți o cheie de menținere prin orificiul de aerisire lateral pentru a reține știftul la extensia corectă în timpul șlefuirii. În orice caz, știftul ejector trebuie să extindă distanța corectă de la suprafața poansonului după ascuțire, sau veți avea imediat probleme de slug-slug.
Un pericol care ruinează munca de șlefuire altfel bună: acumularea excesivă de căldură. Dacă observați decolorare (urme de culoare-albastru sau pai) pe suprafața solului, ați scos temperamentul din oțelul întărit. Acea zonă înmuiată se va uza într-un ritm accelerat. Folosiți un debit adecvat de lichid de răcire, treceri mai ușoare și o roată îmbrăcată corespunzător pentru a preveni deteriorarea termică.
EDM și tehnici de specialitate pentru restaurarea de precizie
Atunci când prelucrarea convențională nu poate atinge o zonă deteriorată sau când geometria este prea complexă pentru șlefuire manuală, tehnicile de reparare a matrițelor EDM devin esențiale. Prelucrarea cu descărcare electrică îndepărtează materialul prin eroziune controlată prin scânteie, funcționând indiferent de duritatea piesei de prelucrat. Acest lucru îl face ideal pentru componentele matriței complet întărite care nu pot fi prelucrate convențional fără recoacere mai întâi.
Pentru repararea matrițelor se aplică două metode EDM:
- Sinker EDM- folosește un electrod în formă (de obicei grafit sau cupru) pentru a eroda o cavitate sau un profil în piesa de prelucrat. În aplicațiile de reparații,Sinker EDM poate restaura forme complexe de cavitate, îndepărtați robinetele sparte sau burghiile blocate în componentele matriței fără a provoca daune suplimentare și reconstruiți detaliile complicate ale formei pe care șlefuirea nu le poate accesa.
- EDM cu fir- folosește un electrod de sârmă subțire pentru a tăia profile precise pe toată grosimea piesei de prelucrat. Ideal pentru tăierea inserțiilor noi, ajustarea profilurilor de tăiere sau re-tăierea geometriilor poansonului care s-au uzat dincolo de limitele de șlefuire.
EDM excelează în situațiile în care aveți nevoie de toleranțe strânse (în limita a 0,005 mm) pe suprafețe întărite, geometrii interne complexe la care nicio roată de șlefuit nu le poate atinge sau secțiuni subțiri delicate în care forțele mecanice de tăiere ar provoca deformare. Compartimentul-este viteza. EDM este în mod inerent mai lentă decât șlefuirea, așa că este rezervată pentru lucrările de restaurare de precizie, mai degrabă decât pentru ascuțirea de rutină.
Dincolo de sudare, șlefuire și EDM, două tehnici suplimentare completează setul de instrumente pentru repararea matrițelor:
- Re{0}}acoperire- aplicarea tratamentelor de suprafață precum nitrură de titan (TiN) sau carbonitrură de titan (TiCN) după șlefuire restabilește rezistența la uzură și reduce tendința de uzură. Re-acoperirea prelungește intervalul dintre ascuțiri, dar necesită ca suprafața să fie pregătită corespunzător și să nu prezinte daune prin șlefuire.
- Re-prelucrare- pentru stațiile de formare care s-au uzat dincolo de recuperarea șlefuirii, frezarea CNC sau șlefuirea cu jig pot restabili profilul original. Acest lucru necesită ca secțiunea matriței să fie mai întâi recoacetă, re-prelucrată, apoi re-întărită și revenită la duritatea de serviciu. Este, în esență, reconstruirea componentei, iar decizia de a re-mașina versus înlocuire se reduce la timp și costuri.
Alegerea tehnicii nu este arbitrară. Potriviți metoda de reparare cu modul de defecțiune: șlefuire pentru uzura suprafeței și marginile mate, sudarea pentru pierderea materialului și fisurarea, EDM pentru caracteristici de precizie și geometrie inaccesibilă, re-acoperire pentru prevenirea uzurării și re-prelucrare pentru restaurarea profilului dincolo de limitele de șlefuire. Alegerea metodei greșite sau aplicarea metodei corecte cu o procedură slabă transformă o singură reparație într-o defecțiune recurentă.
Executarea corectă a reparației mecanice este esențială, dar este doar o parte a obținerii unui rezultat durabil. Ce se întâmplă cu metalurgia acelui oțel de scule în timpul și după reparație, în special cu ciclurile termice introduse de sudare și șlefuire, determină dacă reparația durează 500.000 de lovituri sau eșuează din nou în 5.000.
Tratamentul termic și considerațiile materialelor în timpul reparației
Un depozit de sudură care pare curat la suprafață poate încă crapa în câteva mii de mișcări de apăsare. O suprafață de sol care măsoară plană și ascuțită se poate uza în continuare prematur dacă duritatea subterană a fost compromisă în timpul reparației. Lucrarea mecanică de fixare a unei componente a matriței este vizibilă și măsurabilă. Lucrarea metalurgică, instrumentul și tratarea matrițelor care se întâmplă la nivel termic, sunt invizibile până când nu reușesc. Și eșuează adesea, pentru că acesta este pasul cel mai des sărit sub presiunea producției.
Omiterea tratamentului termic este cea mai comună cauză a eșecului reparației sudurii la componentele matriței. O reparație necorespunzătoare din punct de vedere metalurgic, care arată bine pe bancă, va eșua mai repede decât deteriorarea originală pe care trebuia să o repare.
Înțelegerea de ce contează gestionarea termică și ce se întâmplă atunci când îl ignori, este diferența dintre o reparație care durează pe durata programului și una care te cumpără cu o săptămână înainte de a trage din nou matrița.
Protocoale termice de pre-încălzire și post-sudare
Când loviți un arc pe un oțel de scule întărit fără preîncălzire, creați un gradient termic extrem. Bazinul de sudură este topit în timp ce metalul de bază din jur rămâne aproape de temperatura ambiantă. Pe măsură ce sudura se răcește, se contractă împotriva materialului rigid, rece, care rezistă la mișcare. Rezultatul este blocat-în stresul rezidual concentrat într-o bandă îngustă numită -zona afectată de căldură (HAZ). În oțelurile de scule întărite la 58-62 HRC, această zonă devine martensită fragilă, o microstructură extrem de dură, dar care are o toleranță aproape zero la efort de tracțiune sau impact. Crăpăturile inițiază acolo, adesea în câteva ore de la revenirea în funcțiune a matriței.
Pre-încălzirea rezolvă acest lucru prin reducerea gradientului termic dintre zona de sudură și materialul din jur. CaNote Gateway Metals, preîncălzirea minimizează șocul termic și reduce pericolul de distorsiune excesivă, deformare sau crăpare. Pentru repararea matriței, protocolul practic arată astfel:
- Oțel pentru scule D2- preîncălziți la 400-540 grade (750-1000 grade F). D2 este foarte susceptibil la crăpare datorită conținutului său ridicat de carbon și crom.
- Oțel pentru scule A2- preîncălziți la 200-260 de grade (400-500 de grade F). Mai puțin sensibil decât D2, dar necesită totuși încălzire controlată.
- Oțel pentru scule S7- preîncălziți la 150-200 de grade (300-400 de grade F). Compoziția rezistentă la șocuri a lui S7 este mai îngăduitoare, dar sudarea la rece încă introduce riscuri.
- Oțel pentru scule H13- preîncălziți la 370-540 de grade (700-1000 de grade F). Oțelurile pentru lucru la cald necesită temperaturi ridicate de preîncălzire datorită conținutului lor de aliaj.
Tratamentul termic post-sudare este la fel de critic. După sudare, componenta nu trebuie lăsată să se răcească la temperatura camerei necontrolată. În schimb, mențineți-l la temperatura de preîncălzire sau puneți-l direct într-un cuptor pentru temperare. Scopul este de a transforma orice martensită fragilă din HAZ în martensită temperată, care păstrează duritatea în timp ce recuperează o anumită duritate. Pentru majoritatea oțelurilor de scule cu călire cu aer-cum ar fi A2 și D2, o temperatură dublă după sudare este o practică standard. Temperatura de revenire ar trebui să se potrivească cu specificațiile inițiale ale tratamentului termic pentru acel grad de oțel, de obicei 200-540 de grade, în funcție de duritatea finală dorită.
Cum arată de fapt omiterea acestor pași în practică? Sudul în sine poate părea sănătos. Dar în primele câteva mii de accesări, apar fisuri ale firului de păr în HAZ adiacent sudurii. Acestea se propagă sub încărcare ciclică și, în cele din urmă, se fracturează repararea, luând adesea material de bază suplimentar cu el. Sfârșiți cu mai multe daune decât ați început, plus timpul și materialul pierdut din reparația eșuată.
Eliberarea stresului după reparații majore
Tratamentul termic după sudarea matriței abordează daunele termice imediate din ciclul de sudare. Componentele matriței reparate de eliberare a tensiunilor abordează o preocupare mai largă: tensiunile reziduale acumulate de la prelucrare, șlefuire, electroeroziune și sudură care se acumulează pe parcursul unei secvențe de reparații.
Imaginați-vă o secțiune de matriță care a fost sudată, apoi măcinată, apoi a fost lucrată cu electroeroziune pe sârmă pe un profil. Fiecare dintre aceste operații a introdus propriul model de stres. Măcinarea generează compresie de suprafață (în general benefică), dar și stres termic localizat dacă a avut loc acumularea de căldură. EDM creează un strat reformat cu o tensiune mare de întindere la suprafață, ceea ce industria numește „zona stratului alb”. Sudarea introduce tensiuni reziduale profunde în întreaga HAZ. Fără ameliorarea tensiunii, aceste câmpuri de stres concurente pot provoca distorsiuni neașteptate atunci când componenta este repusă în funcțiune sau, mai rău, pot crea creșteri de tensiune acolo unde inițiază fisurile.
Protocolul de reducere a stresului pentru componentele matriței reparate urmează reguli simple. Oțelurile tratate termic-sunt detensionate la aproximativ 25 grade F (15 grade ) sub ultima temperatură de revenire. Acest lucru vă asigură că eliberați stresul fără a modifica duritatea care a fost deja stabilită de tratamentul termic inițial. Timpii de înmuiere sunt similari cu revenirea: o oră pe inch de grosime cu minimum două-ore. Răcirea trebuie să fie lentă și uniformă pentru a evita reintroducerea gradienților termici.
În special pentru suprafețele EDM, reducerea tensiunilor este deosebit de importantă. Stratul reformat din EDM conține microfisuri și tensiune superficială extremă. Un ciclu de reducere a tensiunilor ajută la relaxarea acestei zone și la reducerea riscului de propagare a microfisurilor sub sarcinile de serviciu. Unele magazine eliberează în mod obișnuit stresul oricărei componente pentru care au fost efectuate lucrări de electroeroziune, indiferent dacă au fost implicate alte reparații.
Când ar trebui să eliberați de stres față de când puteți sări peste el? Reparațiile minore, cum ar fi șlefuirea ușoară a muchiei tăietoare sau o sudură mică pe o suprafață ne-critică, pot să nu justifice un ciclu de cuptor. Reparațiile majore care implică suduri adânci, îndepărtarea semnificativă a materialului, operațiuni multiple de reparații pe aceeași componentă sau orice reparație pe geometria secțiunii complicate sau subțiri-ar trebui să includă întotdeauna reducerea tensiunilor. Costul unui ciclu de cuptor este banal în comparație cu costul unei defecțiuni repetate și cu timpul de nefuncționare asociat.
Verificarea durității și verificările integrității materialelor
Ați sudat, tratat termic-și împămânțat componenta înapoi la dimensiune. Cum confirmați că reparația a funcționat efectiv la nivel metalurgic? Verificarea durității oțelului pentru scule vă oferă răspunsul. Dacă zona reparată nu se potrivește cu specificația originală de duritate, reparația fie se va uza prea repede (prea moale), fie se va ciobi și crăpa prematur (prea tare și fragilă).
Două metode de testare domină verificarea reparării matrițelor:
- Testarea durității Rockwell (scara HRC)- standardul pentru verificările de duritate în vrac ale componentelor din oțel pentru scule. Este o citire rapidă, directă-și practică pentru a confirma că o secțiune reparată se află în intervalul așteptat (de obicei, 58-62 HRC pentru oțelurile cu matriță pentru prelucrare la rece).Rockwell funcționează cel mai bineatunci când aveți o suprafață de testare plană, stabilă și o grosime suficientă a materialului pentru a susține adâncitura fără influența substratului.
- Testare de duritate Micro-Vickers- esențial atunci când trebuie să mapați duritatea într-o zonă de sudură, HAZ și metal de bază. Micro-Vickers folosește un mic indentor de diamant la sarcină redusă, permițându-vă să plasați mai multe indentări într-o linie peste limita de reparație. Acest lucru dezvăluie dacă HAZ a fost temperat corespunzător, dacă depozitul de sudură se potrivește cu duritatea materialului de bază și dacă există zone moi sau excesiv de dure care ar crea un punct slab sub sarcina de serviciu.
O reparație de sudură executată corespunzător pe oțelul pentru scule D2 ar trebui să arate depozitul de sudură la 58-62 HRC, HAZ în 2-3 puncte de materialul de bază și niciun punct moale localizat sub 55 HRC care ar indica întărire incompletă sau supra-călire. Dacă micro-Vickers dezvăluie o bandă dură îngustă peste 65 HRC în HAZ, acea zonă nu a fost temperată adecvat și va fi predispusă la fisurare sub sarcină ciclică.
Compatibilitatea materialului în timpul sudării adaugă un alt strat. Când depuneți material de umplutură pe oțel pentru scule, creați o legătură metalurgică între două compoziții potențial diferite. Umplutura trebuie să fie compatibilă cu conținutul de carbon și aliaj al materialului de bază și trebuie să răspundă în mod corespunzător la ciclul de tratament termic post-sudare. Utilizarea unei tije de umplere proiectată pentru oțel moale pe o secțiune de matriță D2 creează o îmbinare metalică diferită cu duritate imprevizibilă, rezistență slabă la uzură și risc mare de fisurare la linia de fuziune. Potriviți materialul de umplutură cu oțelul de bază și verificați rezultatul prin testarea durității înainte de a elibera componenta înapoi în producție.
Managementul termic în timpul reparației nu este o muncă plină de farmec. Nu produce rezultate vizibile așa cum o face un cordon de sudură curat sau o suprafață proaspăt măcinată. Dar fundația invizibilă este cea care determină dacă munca ta vizibilă supraviețuiește. Un magazin care controlează pre-încălzirea, revenirea post-sudură, reducerea tensiunilor și verificarea durității produce reparații care durează. Un magazin care omite acești pași produce reparații care arată bine pe bancă și eșuează sub presă.
A ști cum să executi o reparație durabilă este un lucru. A ști dacă să reparăm deloc sau dacă componenta a ajuns în punctul în care înlocuirea are mai mult sens economic, este o decizie complet diferită, una pe care majoritatea magazinelor o iau din instinct, mai degrabă decât din analiză structurată.
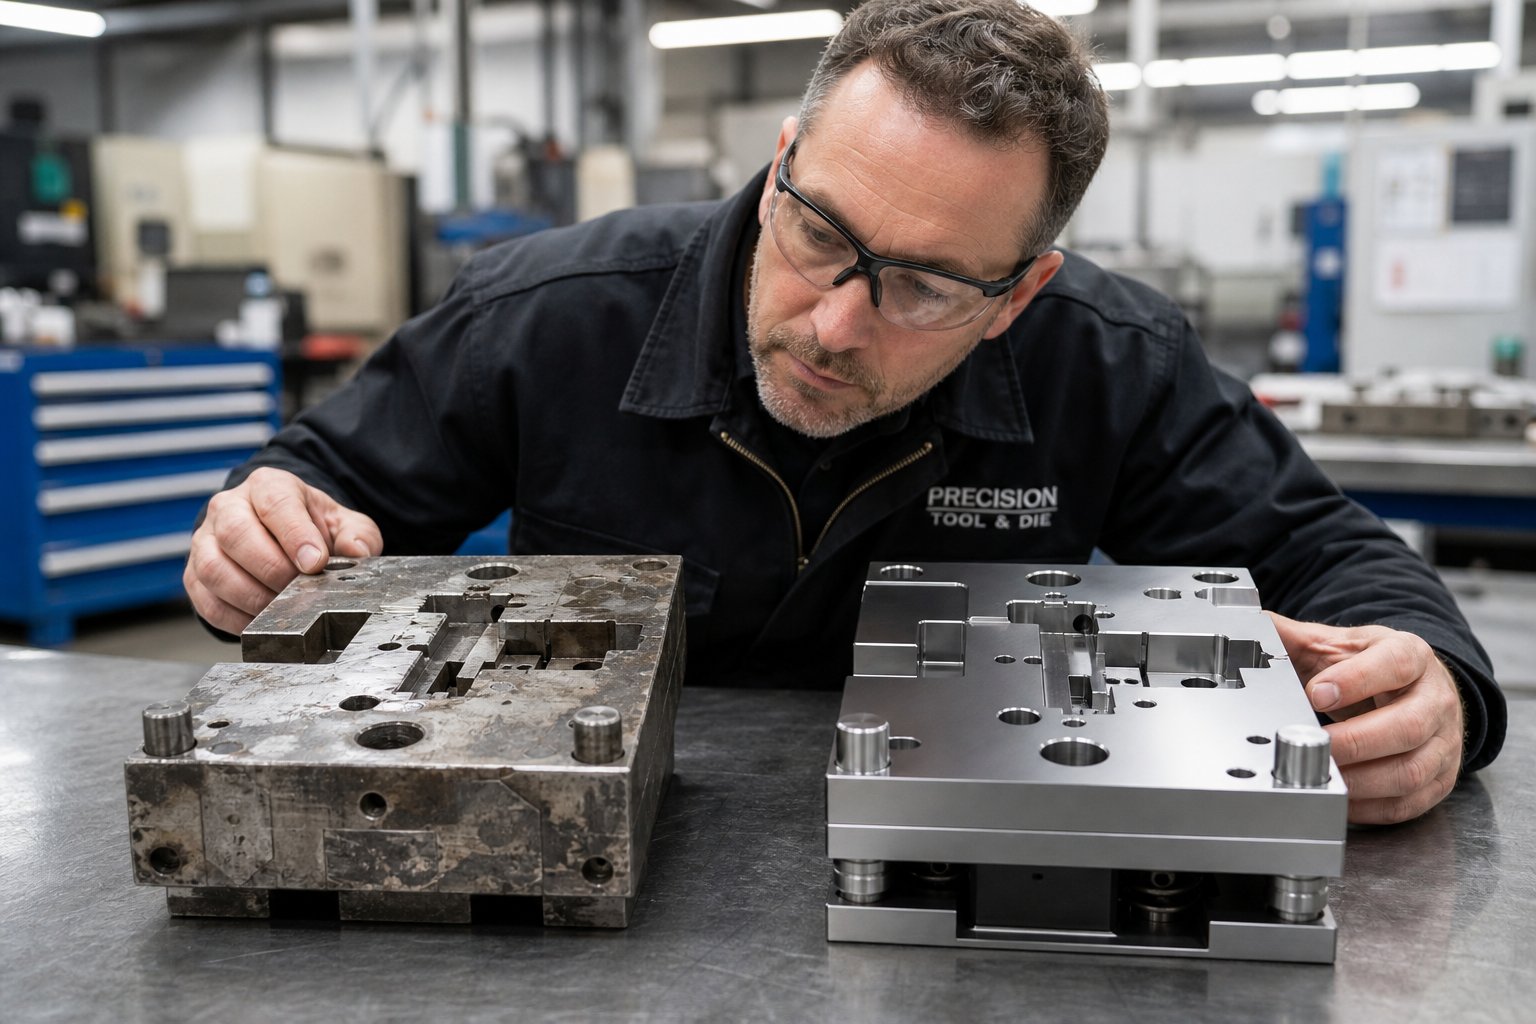
Cadrul de decizie privind repararea vs. înlocuirea
O inserție de formă crăpată se află pe bancă. L-ai sudat de două ori înainte. Zona afectată de căldură-se apropie tot mai mult de o caracteristică adiacentă, iar ultima reparație a avut loc pentru doar 40.000 de accesări în loc de cele 200.000 așteptate. Îl reparați din nou sau tăiați o inserție nouă? Majoritatea magazinelor răspund la această întrebare pe baza celui care strigă cel mai tare: producția îl vrea înapoi acum, așa că îl sudezi. Managementul sculelor vrea să economisească buget, așa că îl sudați. Nimeni nu se întreabă dacă sudarea a treia oară are de fapt sens economic.
Înlocuirea instinctului intestinal cu o matrice structurată de decizie pentru repararea matrițelor îndepărtează emoția dintr-o decizie care afectează direct costul, timpul de funcționare și calitatea pieselor. Cadrul de mai jos oferă managerilor de scule un proces repetabil pentru evaluarea costurilor de reparare a matrițelor în comparație cu costul de înlocuire la nivel de componentă.
Costuri și factori de timp de livrare în decizia de reparație
Două numere determină decizia mai mult decât orice altceva: costul reparației în raport cu înlocuirea și timpul necesar pentru fiecare opțiune. O reparație care costă 60% dintr-o componentă nouă și restabilește doar 50% din durata de viață estimată este o investiție slabă. O înlocuire care costă mai puțin, dar durează opt săptămâni pentru a ajunge poate să nu fie viabilă atunci când rulați producția mâine.
Iată cum să încadrați sincer comparația:
- Costul reparației- includ forța de muncă, materialele, tratamentul termic, orice operațiuni externalizate (EDM, acoperire) și timpul de nefuncționare în timp ce matrița este pe bancă.
- Costul de înlocuire- includ materia primă, prelucrarea, tratamentul termic, montarea și timpul de încercare pentru a califica noua componentă în matriță.
- Viață așteptată după reparație- fiecare reparație succesivă generează de obicei profituri descrescătoare. O primă reparație de sudură poate restabili 80-90% din viața inițială. O a treia reparație pe aceeași zonă rareori oferă mai mult de 30-50%.
- Volumul rămas al programului- dacă programul de piese mai are 100.000 de bucăți, o reparație care durează 100.000 de accesări este perfect adecvată. Dacă programul rulează încă cinci ani la un volum anual de 500.000, o reparație de scurtă durată-întârzie doar înlocuirea inevitabilă.
Un prag practic pe care îl folosesc multe săli de scule cu experiență: atunci când costul reparației depășește 50% din costul de înlocuire și durata de viață estimată după-reparație este mai mică de 60% din durata de viață a unei noi componente, înlocuirea este investiția mai bună. Sub acest prag, reparația câștigă de obicei atât în ceea ce privește costul, cât și timpul de livrare.
Când daunele cumulate depășesc viabilitatea reparației
Reparațiile individuale pot fi perfect sănătoase. Problema este cumulativă. Fiecare sudură adaugă stres rezidual. Fiecare măcinare îndepărtează materialul și reduce intervalul rămas de lame ale componentei. Fiecare ciclu termic modifică subtil metalurgia materialului de bază din jur. La un moment dat, nu mai reparați componenta originală. Mențineți un mozaic care nu seamănă puțin cu intenția originală a designului.
Urmăriți aceste semnale care vă spun când să înlocuiți componentele matriței de ștanțare, mai degrabă decât să le reparați din nou:
- Componenta a fost sudată în aceeași zonă de mai mult de două ori, iar fiecare reparație durează mai puțin decât cea anterioară.
- Slefuirea cumulativă a redus componenta sub înălțimea minimă, iar stivele de lame se apropie de limita lor practică.
- Testarea durității dezvăluie zone inconsistente de-a lungul suprafeței de lucru din mai multe zone afectate de căldură{0}}superpuse.
- Componenta necesită reparații cu o frecvență crescândă, chiar dacă condițiile de funcționare nu s-au schimbat.
- Inspecția dimensională arată că geometria reparată se deplasează mai mult față de valoarea nominală cu fiecare ciclu de reprelucrare.
Ultimul punct merită subliniat. Degradarea toleranței este progresivă.Ghid de evaluare profesionalăsugerează că, dacă funcționalitatea nu poate fi restabilită la cel puțin 80% din specificațiile inițiale după reparație, înlocuirea este calea potrivită. Reparațiile repetate, care lasă fiecare componentă puțin mai departe de cea ideală, creează un risc cumulativ de calitate care se manifestă în cele din urmă ca lipsă-din-piese de toleranță.
Există, de asemenea, un semnal de diagnostic ascuns în frecvența de reparație. Dacă o componentă continuă să se defecteze în ciuda executării corecte a reparației, cauza principală nu este uzura sau oboseala. Este o problemă de proiectare: material insuficient, calitate greșită a oțelului, suport inadecvat sau sarcini de funcționare peste ceea ce poate suporta geometria. Repararea unei deficiențe de proiectare este ca și cum ați petice o anvelopă cu un cui încă în ea. Aveți nevoie de reconstrucția presei tăiate cu matriță a acelei stații cu o componentă reproiectată, nu o altă reparație a celei existente.
Caracteristici de design care simplifică decizia de înlocuire
Dificultatea deciziei de reparare-sau-înlocuire depinde în mare măsură de modul în care a fost construit matrița. Construcția în stil inserție-, în care componentele individuale de lucru sunt ținute în buzunare într-un dispozitiv de reținere mai mare, face înlocuirea simplă. Trageți inserția uzată, introduceți o-rezervă prefabricată, verificați alinierea și reveniți la producție. Decizia se ia practic de la sine, deoarece înlocuirea este rapidă și costul stocului de rezervă este gestionabil.
Construcția matriței cu-secțiuni solide, în care geometria de lucru este prelucrată direct într-un bloc monolitic, face înlocuirea mult mai costisitoare și consumatoare-de timp. Repararea devine implicită, deoarece înlocuirea înseamnă re-prelucrarea unei întregi secțiuni de matriță. Această alegere de proiectare, făcută cu ani mai devreme în timpul ingineriei matriței, modelează direct fiecare decizie viitoare de întreținere de-a lungul vieții de producție a matriței.
După cum ilustrează principiile de proiectare a inserției matrițelor, inserțiile înlocuibile reduc timpul de nefuncționare deoarece numai elementul uzat se schimbă, mai degrabă decât ansamblul complet. Ele permit, de asemenea, standardizarea: stațiile multiple care utilizează geometrii comune de inserție înseamnă mai puține piese de schimb unice pentru stoc. Suprafața de cost a construcției insertului în etapa de construcție aduce dividende pe parcursul anilor de producție prin schimburi mai rapide de componente și decizii mai curate de reparații-sau-înlocuire.
Următoarea matrice de decizie pentru repararea matrițelor consolidează acești factori într-un instrument de evaluare structurat:
| Severitatea stării | Fezabilitatea reparației | Raportul cost estimat (reparație vs. înlocuire) | Acțiune recomandată |
|---|---|---|---|
| Uzură minoră a marginilor sau ciobitură superficială | Slefuire standard înalt - sau sudură ușoară | 10-25% | Repara. Ascuțiți sau sudați și șlefuiți din nou. |
| Fisura moderata sau pierderi semnificative de material | Moderat - necesită reparații calificate ale sudurilor și tratament termic | 30-50% | Reparați dacă apare prima sau a doua apariție. Înlocuiți dacă a treia reparație pe aceeași zonă. |
| Crăpare adâncă, reparații anterioare multiple sau pierdere cumulativă a toleranței | Se preconizează randamente în scădere - scăzute | 50-75% | Înlocuiți componenta. Reparați numai ca punte temporară dacă timpul de livrare forțează. |
| Defecțiuni structurale, degradarea materialului de bază sau defecțiuni sistemice repetate | Reparația neviabilă - nu poate restabili funcția în mod fiabil | 75-100%+ | Înlocuiți imediat. Investigați cauza principală pentru o posibilă reproiectare. |
| Orice gravitate, dar volumul de program rămas este sub 10% din durata de viață a componentei | Variază | Variază | Reparați pentru a termina programul. Nu investiți într-o componentă nouă pentru durata scurtă de viață rămasă. |
Această matrice nu este o regulă rigidă. Este un punct de plecare care forțează conversația să includă toate variabilele relevante, mai degrabă decât să utilizeze cea mai rapidă sau cea mai ieftină opțiune în acest moment. O abordare disciplinată de reparare-sau-înlocuire a deciziilor, aplicată în mod consecvent și urmărită în timp, dezvăluie modele care vă ajută să anticipați erorile viitoare și să faceți bugetul corespunzător.
Indiferent dacă reparați sau înlocuiți, componenta trebuie să se dovedească înainte de a relua producția completă. O matriță reparată care nu a fost validată în mod corespunzător este doar o ipoteză. Confirmarea faptului că funcționează, la toleranță, în condiții reale de producție, necesită propriul proces structurat.
Validarea post-reparațiilor și asigurarea calității
O componentă a matriței reparată care măsoară corect pe bancă nu garantează piese acceptabile în condiții de producție. Dinamica presei, variația materialului și efectele termice în timpul rulării introduc toate variabile pe care munca pe bancă nu le poate simula. Asigurarea calității matriței de ștanțare după reparație necesită o secvență de validare structurată care crește progresiv încrederea, trecând de la verificări statice prin încercări controlate la producție monitorizată înainte de a preda matrița înapoi pe podea.
Sări peste orice pas din această secvență și riști să descoperi problema la viteză maximă, când ratele deșeurilor cresc și presa coboară din nou. Iată pașii de validare a matriței după reparație pe care trebuie să-i urmeze fiecare sală de scule ca protocol standard de lansare:
- Inspecție pe bancă- Verificați dimensional toate componentele reparate în raport cu specificațiile de imprimare înainte de reasamblare. Confirmați duritatea, finisajul suprafeței și toleranțele geometrice pe suprafețele reprelucrate.
- Reasamblarea și verificarea alinierii- Instalați componentele reparate, verificați așezarea corectă, confirmați înălțimile lamelor și verificați dacă toate elementele de localizare se cuplează fără o fixare forțată.
- Ciclism uscat- Rulați matrița prin mai multe mișcări lente fără material pentru a confirma spațiul mecanic, sincronizarea și mișcarea liberă a tuturor elementelor în mișcare. Ascultați interferențe, urmăriți legarea.
- Prima{0}}piesă de inspecție- Rulați prima parte cu viteză redusă. Măsurați toate dimensiunile critice, verificați starea bavurilor, inspectați calitatea suprafeței și comparați rezultatele cu specificațiile de toleranță a piesei.
- Tiraj scurt de producție cu verificare dimensională- Produceți 20-50 de piese consecutive la viteză normală. Măsurați un set de probă (de obicei 5-10 bucăți) pentru stabilitatea dimensională pe parcursul întregului ciclu. Urmăriți derive, inconsecvență sau degradare progresivă.
- Monitorizarea SPC în timpul producției inițiale- Lansare la producție completă cu frecvență de măsurare sporită pentru primele 500-1000 de mișcări. Trasați dimensiunile cheie pe diagramele de control pentru a verifica că procesul este stabil și centrat, nu doar în limitele toleranței.
- Lansare de producție completă- Odată ce monitorizarea inițială confirmă rezultatul stabil, reveniți la intervalele standard de inspecție și documentați eliberarea.
Inspecție pe bancă și verificare dimensională
Înainte ca matrița să intre vreodată înapoi în presă, fiecare suprafață reparată trebuie măsurată în raport cu specificațiile sale originale. Aceasta înseamnă citiri ale micrometrelor sau CMM pe muchiile de tăiere re-șlefuite, verificări ale profilului pe stațiile de formare re-prelucrate și verificarea planeității pe fețele sudate și re-suprafațate. Răspunzi la o întrebare: reparația a restabilit geometria la toleranța de lucru?
Acordați o atenție deosebită relațiilor de împerechere. Un pumn care măsoară corect izolat poate produce încă piese proaste dacă relația sa cu deschiderea matriței s-a schimbat. Verificați distanța dintre componentele de împerechere, nu doar dimensiunile individuale. Pentru reparațiile de sudură, verificați dacă alinierea dintre ghidaje, secțiuni și zonele cu distorsiune nu prezintă nicio potrivire forțată, deoarece deformarea sudurii poate modifica geometria componentelor în moduri subtile pe care măsurătorile individuale le scapă.
Protocoale de probă și calificare pentru prima-piesă
Protocolul de inspecție prin testare a matriței face o punte între încrederea pe bancă și realitatea producției. Ciclul uscat prinde interferențe mecanice, fire dezlipite sau erori de asamblare care ar provoca daune imediate. Prima-inspecție a piesei detectează probleme dimensionale înainte de a face un coș de resturi.
Când rulați prima piesă, măsurați totul, nu doar dimensiunea pe care ați reparat-o. Reparațiile pot schimba caracteristicile adiacente, pot modifica sincronizarea progresiei benzii sau pot schimba modul în care materialul curge prin stațiile de formulare. O reparație de sudură pe un oțel tăiat ar putea fi perfectă din punct de vedere dimensional, dar introduce suficientă distorsiune pentru a afecta alinierea următoarei stații. Verificarea numai a zonei reparate pierde aceste efecte secundare.
În timpul scurtului ciclu de producție, căutați mai degrabă stabilitate decât doar conformitate. Cinci părți consecutive în limitele toleranței sunt bune. Cinci piese consecutive care au tendința constantă către o limită de toleranță vă spun că reparația este deja uzată sau se stabilește și este posibil să nu obțineți durata de viață așteptată. Procesele de calificare a matrițelor utilizate de producătorii de scule urmează același principiu: încercările de ștanțare confirmă nu doar calitatea inițială, ci și stabilitatea funcțională în condiții reale de producție.
Documentare și urmărire după finalizarea reparației
Validarea fără documentare este inteligență irosită. Fiecare eveniment de reparație, de la modul de defecțiune care l-a declanșat până la rezultatele validării care l-au lansat, trebuie să fie alimentat în sistemul dvs. de urmărire a întreținerii matrițelor. Câmpurile care contează pentru recondiționarea unei matrițe de ștanțare includ:
- Data, numărul de accesări la eșec și numărul de accesări la revenirea la producție
- Modul de eroare și stația sau componenta afectată
- Tehnica de reparație utilizată (sudură, șlefuire, electroeroziune, înlocuire)
- Tratamentul termic efectuat și rezultatele verificării durității
- Rezultatele inspecției dimensionale înainte și după reparație
- Măsurătorile de primă-piesă și de probă
- Tehnician care execută lucrarea și totalul orelor de reparație
- Durata de viață estimată a reparației și punctul de declanșare al următoarei inspecții
Această înregistrare are două scopuri. Pe termen scurt-, oferă dovezi urmăribile că matrița a fost validată înainte de lansare, protejându-vă dacă apar mai târziu întrebări privind calitatea. -Pe termen lung, creează istoricul reparațiilor care conduce la decizii mai inteligente. Comenzile de lucru finalizate ar trebui să documenteze ceea ce a fost intenționat să realizeze reparația și să ofere un mijloc de urmărire a recidivelor, transformând reparațiile izolate în puncte de date care dezvăluie modele. Când puteți vedea că o anumită stație a fost reparată de patru ori în douăsprezece luni, de fiecare dată având mai puține lovituri, aveți dovezi obiective pentru decizia de înlocuire discutată mai devreme.
Datele SPC colectate în timpul monitorizării post-reparații alimentează același sistem. Dacă diagramele de control arată că procesul rulează stabil și centrat după reparație, aceasta este confirmarea că tehnica a funcționat. Dacă de la început prezintă o deviere sau o variație excesivă, reparația poate fi bună din punct de vedere tehnic, dar insuficientă din punct de vedere funcțional și ați surprins-o înainte să devină o problemă de calitate a clientului.
Un proces disciplinat de validare și documentare transformă repararea matrițelor dintr-un eveniment izolat într-o sursă de date care vă îmbunătățește continuu programul de întreținere. Dar iată adevărul incomod: unele matrițe sunt pur și simplu mai greu de validat, mai greu de reparat și mai greu de continuat să funcționeze, nu din cauza alegerii materialelor sau a priceperii operatorului, ci din cauza modului în care au fost proiectate în primul rând.
Cum afectează alegerile de design ale matriței reparația pe termen lung{0}
Un zar care se luptă cu tine de fiecare dată când vine vorba de bancă nu a fost construit cu gândul la reparații. Acces strâns, elemente de fixare non-standard, construcție monolitică unde ar trebui să existe inserții și geometrii care necesită dezasamblare completă doar pentru a ajunge la o componentă uzată. Acestea nu sunt probleme aleatorii. Sunt decizii de proiectare luate în timpul ingineriei, care răsună prin fiecare instrument viitor și eveniment de întreținere a matriței pe toată durata programului.
Designul matriței pentru menținere nu este o considerație secundară fixată după ce geometria de formare este finalizată. Este o filozofie structurală care determină dacă o reparație durează două ore sau două zile, dacă stocați cinci componente de rezervă sau cincizeci și dacă tehnicienii dvs. pot schimba o inserție uzată în timpul unei pauze programate sau trebuie să tragă întreaga matriță pentru o demontare a bancului.
Construcția inserției și designul modular pentru o înlocuire ușoară
Construcția inserției matrițelor modulare este cea mai eficientă alegere de design pentru repararea-pe termen lung. Atunci când tăieturile, detaliile de formă și caracteristicile predispuse la uzură-sunt construite ca inserții individuale ținute în buzunare, mai degrabă decât prelucrate direct în blocuri monolitice, fiecare decizie de întreținere în aval devine mai simplă.
Luați în considerare diferența în practică. O matriță progresivă cu oțel-pentru tăiere cu secțiune solidă necesită tragerea întregii jumătăți inferioare a matriței către polizorul de suprafață atunci când marginile se uzează. Aceeași matriță construită cu inserții secționale permite unui tehnician să scoată piesa uzată, să introducă o rezervă pre-împământată, să verifice spațiul liber și să revină la producție. Matrița nu părăsește niciodată presa pentru întreținerea de rutină a marginilor.
Caracteristicile de proiectare care permit această abordare modulară includ:
- Buzunare cu cheieBuzunare de - precizie-la sol cu chei de localizare care garantează alinierea rotativă și pozițională în timpul reinstalării, fără montaj obositor.
- Elemente de fixare accesibile- șuruburi cu cap tubular poziționate acolo unde o cheie poate ajunge la ele fără a îndepărta componentele adiacente. Elementele de fixare îngropate sau obstrucționate adaugă pași de dezasamblare inutile.
- Decapatoare ghidate cu montare independentă- dispozitive de decapare care se ridică curat, fără a deranja alte componente, oferind acces direct la suprafețele de poanson și matrițe de dedesubt.
- Purtați plăci pe suprafețe-înalt de contact- plăci de sacrificiu pe blocurile de călcâi, șinele de ghidare și fețele suportului goale care absorb uzura de alunecare și pot fi înlocuite fără a relua structura de bază.
- Componente cu dibluri cu degajare- știfturi pentru o poziționare repetabilă, combinate cu fante de degajare care permit extragerea ușoară fără a lovi cu ciocanul sau lovirea.
Caprincipii de ștanțare progresivăsubliniat de producătorii de scule de precizie confirmă, secțiunile cu uzură mare-cum ar fi muchiile de tăiere sunt adesea concepute ca inserții înlocuibile din materiale durabile, cum ar fi carbura de tungsten, evitând necesitatea fabricării unui bloc de matriță complet nou atunci când marginile se uzează. Această filozofie modulară reduce direct costurile de întreținere și minimizează timpul de oprire a producției.
Componente standardizate care reduc complexitatea pieselor de schimb
Imaginați-vă că stocați inserții de rezervă pentru o matriță progresivă cu 20 de stații în care fiecare poanson de tăiere are o geometrie unică, o metodă unică de reținere și o configurație unică a lamelor. Inventarul dvs. de piese de schimb explodează, iar tehnicienii dvs. petrec timp verificând ce componentă specifică se potrivește fiecărui buzunar. Standardizarea elimină această complexitate.
Designul inteligent al matrițelor folosește geometrii comune în mai multe stații ori de câte ori este posibil. Poansonele pilot au același diametru al tijei și același stil de reținere. Perforatoarele pentru găuri de dimensiuni similare utilizează configurații identice ale capetelor care se potrivesc în dispozitivele de reținere standard cu bile-blocare sau umăr-. Inserțiile de formulare la stațiile simetrice se oglindesc reciproc, astfel încât o rezervă deservește două locații.
Caracteristicile de reparare a matriței de ștanțare legate de standardizare includ:
- Diametre obișnuite ale tijei de poanson și stiluri de cap- reducând varietatea de elemente de reținere și configurații de rezervă necesare pe matriță.
- Buzunare standardizate pentru arc și alezaje ale cilindrului de azot- care permite componente de forță interschimbabile fără prelucrare personalizată în timpul înlocuirii.
- Grosimi uniforme și grade de materiale- simplificarea compensării înălțimii după șlefuire fără a căuta stocuri de lame ne-standard.
- Dimensiuni constante ale elementelor de fixare pe toată matrița- un tehnician nu ar trebui să aibă nevoie de șase chei Allen diferite pentru a dezasambla o unealtă. Două sau trei dimensiuni standard acoperă totul atunci când designul impune consistență.
Standardizarea accelerează, de asemenea, achizițiile. Atunci când inserțiile dvs. folosesc piese--de la raft pe care orice sculă competentă și atelier de matrițe le poate termina-slefuit la profil, timpul de livrare scade de la săptămâni la zile. Geometriile unice-personalizate cu scheme de retenție exotice creează dependențe de sursă unică-care vă lasă să așteptați când producția scade.
Cum ingineria pentru întreținere reduce costul reparației pe durata vieții
Fiecare caracteristică de design enumerată mai sus costă puțin mai mult în timpul construcției inițiale a matriței. Buzunarele de inserție necesită mai multă prelucrare decât secțiunile solide. Componentele standardizate necesită mai multă coordonare inginerească inițială. Amplasarea accesibilă a elementelor de fixare forțează uneori plicuri de matriță puțin mai mari. Dar de-a lungul vieții de producție a unei matrițe, cuprinzând milioane de accesări și zeci de evenimente de întreținere, acele investiții inițiale se transformă în economii dramatice de costuri.
Matricele proiectate cu menținerea ca prioritate oferă:
- Schimbări mai rapide ale componentelor care reduc timpul de nefuncționare a presei pentru fiecare eveniment de întreținere
- Aliniere mai simplă în timpul reasamblarii, care elimină potrivirea de încercare-și-eroare
- Modele de uzură mai previzibile, deoarece elementele înlocuibile sunt proiectate ca puncte de uzură sacrificiale
- Costuri mai mici ale stocului de piese de schimb prin standardizare
- Curbe mai scurte de pregătire a tehnicianului, deoarece construcția consecventă învață modele mai degrabă decât excepții
Pentru echipele care construiesc sau extind un program de reparare a matrițelor, aprovizionarea matrițelor de la producători care proiectează în mod explicit pentru reparabilitate oferă un avantaj structural din prima zi.YICHEN, de exemplu, îmbină fabricarea matrițelor de ștanțare personalizate cu atenția inginerească pentru mentenanță, durabilitate și performanță stabilă de producție, oferind unelte care ajung gata de producție-cu accesibilitatea pentru reparații încorporată în design, mai degrabă decât tratate ca o idee ulterioară.
Calculul costului total de proprietate devine clar în timp. O matriță care costă cu 15% mai mult pentru a construi, dar reduce fiecare eveniment de reparații viitor cu 40% în timp și complexitate plătește acea primă în primul an de producție. Dimpotrivă, o matriță achiziționată la cel mai mic preț inițial care necesită efort eroic de fiecare dată când ceva se poartă ajunge să coste mult mai mult pe durata vieții sale de producție în forță de muncă, timpi de nefuncționare și frustrare.
Designul stabilește plafonul cât de eficient poate deveni programul dvs. de întreținere. Dar chiar și cel mai bine-moar proiectat are nevoie de oamenii, echipamentele și sistemele potrivite pentru a o susține. Pentru operațiunile care trimit în prezent fiecare reparație pe ușă, aducerea acestei capacități în casă-chiar și parțial, deschide timpi de răspuns și structuri de cost pe care externalizarea singură nu le poate egala niciodată.
Construirea unui program de reparare a matrițelor de la zero
Externalizarea fiecărei reparații către o sculă externă și un atelier de matrițe funcționează până când nu funcționează. Timpul de transport, cozile de la furnizori, lipsurile de comunicare și costurile de markup se acumulează în liniște până când într-o zi îți dai seama că cheltuiești mai mult pentru întârzieri decât ai face pentru un tehnician și o polizor de suprafață. Crearea unui program de reparare a matrițelor la domiciliu-nu înseamnă replicarea unui instrument de service complet-și a unui atelier de matrițe peste noapte. Înseamnă stabilirea capacității interne de a gestiona rapid reparațiile de rutină, în timp ce externalizarea strategică a reconstrucțiilor majore care necesită echipament specializat sau expertiză pe care nu o puteți justifica.
Modelul hibrid este locul în care majoritatea operațiunilor de ștanțare își găsesc locul favorabil. Vă ocupați de ascuțirea, schimburile de inserții, reparațiile minore de sudură și înlocuirea componentelor în interior. Lucrările de electroeroziune cu sârmă, reconstrucțiile majore de sudură care necesită tratament termic în vid și reproiectările stației complete sunt adresate partenerilor externi cu echipamentul de capital și adâncimea metalurgică pe care aceste locuri de muncă le cer. Cheia este construirea bazei interne care face ca rutina să funcționeze rapid, iar deciziile de externalizare să fie deliberate mai degrabă decât implicite.
Echipamente pentru sala de scule și elemente esențiale de personal
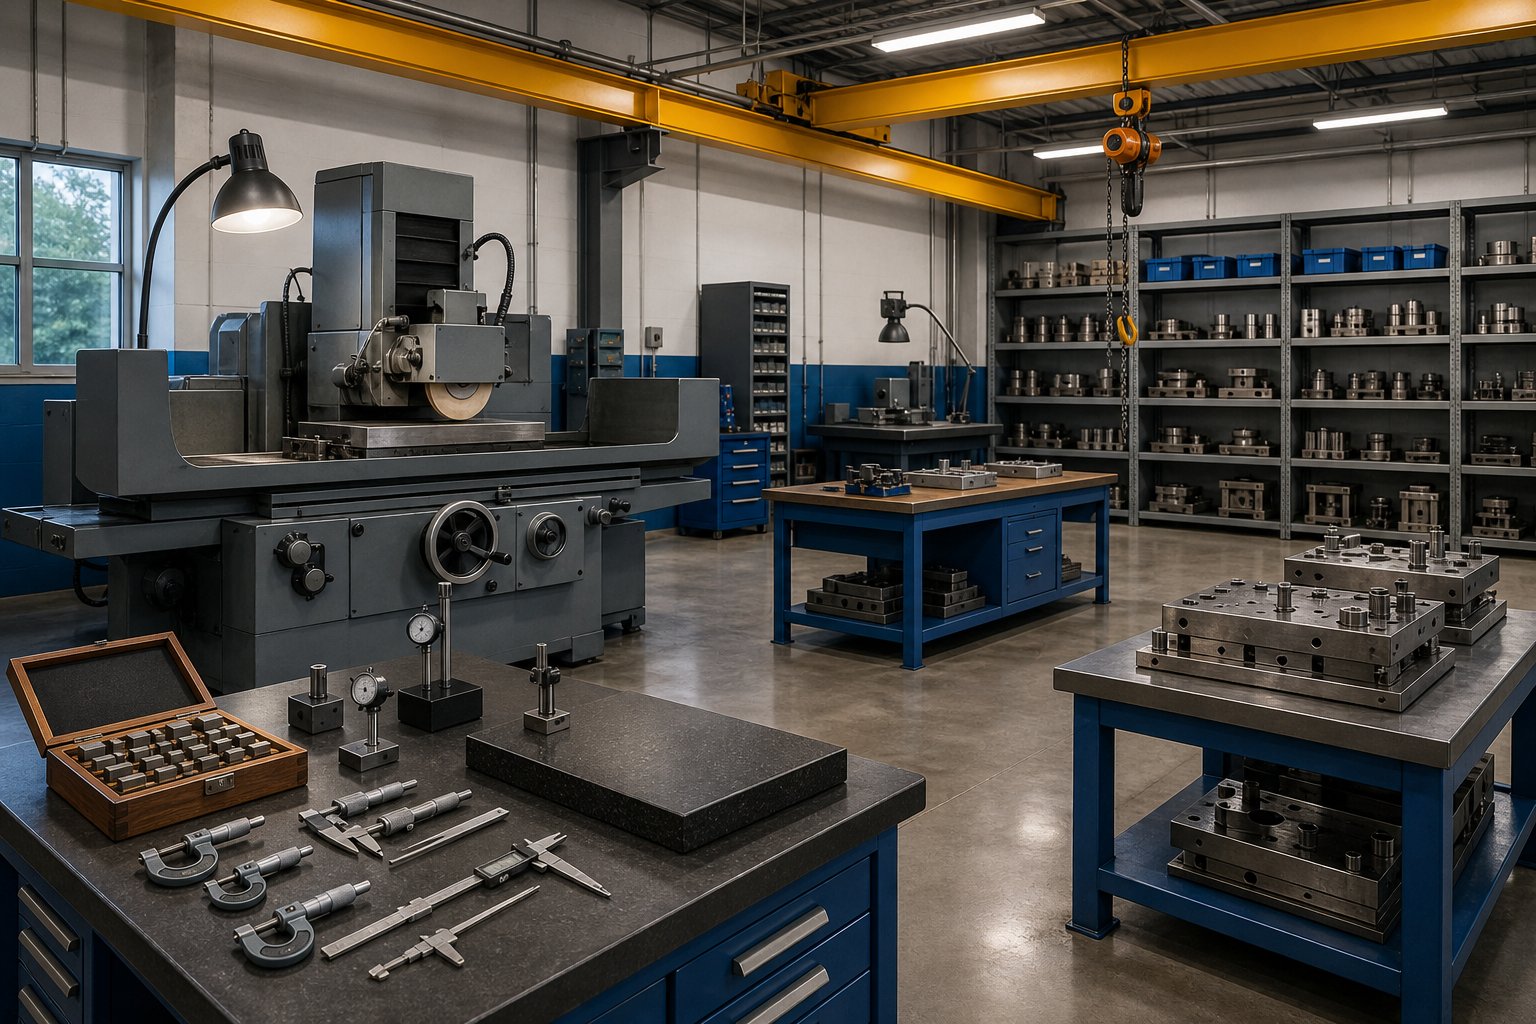
De ce are nevoie de fapt o cameră de instrumente-internă funcțională? Mai puțin decât ați putea crede pentru un punct de plecare și mai mult decât un banc de lucru cu menghină. Echipamentele esențiale-casa de scule pentru repararea matrițelor acoperă trei categorii: îndepărtarea materialului, măsurarea și suportul de asamblare.
Echipament de bază pentru un program de reparare a matrițelor care gestionează întreținerea de rutină și reparațiile minore:
- Polizor de suprafață (capacitate 6x12 sau 6x18)- se ocupă de majoritatea lucrărilor de ascuțire a poansonelor, secțiunilor matrițelor și inserțiilor. Această singură mașină abordează aproximativ 60% din toate sarcinile de reparații de rutină.
- Configurație de sudare TIG sau micro-TIG- pentru restaurarea marginilor, repararea fisurilor și acumularea de material pe componentele uzate. Includeți un cuptor de preîncălzire sau pături cu temperatură-controlată pentru gestionarea termică adecvată a oțelurilor pentru scule.
- Polizor cu soclu și polizor de banc- lucrări rapide de retușare-, debavurare și pregătire care nu garantează legarea polizorului de suprafață.
- Presă de găurit și capacitatea de frezare- chiar și o freză manuală mică în stil Bridgeport-se ocupă de lucrările găurilor de dibluri, modificările buzunarelor și corecțiile șuruburilor.
- Instrumente de măsurare de precizie- micrometri, indicatori de înălțime, indicatori cu cadran, blocuri de măsurare și o placă de suprafață. Fără capacitatea de măsurare, ghiciți dacă reparațiile dvs. au restaurat într-adevăr geometria.
- Tester de duritate Rockwell- verifică dacă componentele tratate termic-și reparațiile de sudură îndeplinesc specificațiile de duritate înainte de a reveni în funcțiune.
- Echipamente de manipulare a matrițelor- macara rulantă sau macara cu braț, cărucioare cu matrițe și feronerie de ridicare adecvate. Deplasarea în siguranță și eficient a jumătăților de matriță de 2.000 de lire necesită infrastructură, nu improvizație.
- Unelte de mână și ajutoare de asamblare- chei dinamometrice, lamele de precizie, seturi paralele, blocuri v-, cleme și un set cuprinzător de chei hexagonale și unități cu priză.
Investiția inițială pentru această configurație de bază este de aproximativ 150.000 USD-300.000 USD, în funcție de dacă cumpărați echipament nou sau folosit de calitate sursă. Valorile de referință ale investițiilor din camera de scule din datele din industrie sugerează o cheltuială de aproximativ 500.000 USD pentru o instalație complet capabilă de întreținere a 50 de mașini-unelte, cu rambursare realizabilă în 12 luni prin dublarea duratei de viață a sculei și eliminarea markupului de externalizare. O operațiune de pornire mai mică, concentrată pe reparații de rutină, poate începe la jumătate din această cifră.
Staffing este locul în care multe programe se blochează. Aveți nevoie de cel puțin un producător de scule cu experiență sau un tehnician de întreținere a matrițelor, care să înțeleagă oțelurile pentru scule, să sude cu competență pe materiale întărite, să opereze cu încredere o polizor de suprafață și să citească cu acuratețe tipăriturile. Pentru operațiunile care rulează mai multe linii de presă, doi până la trei tehnicieni pe tură asigură acoperire atât pentru reparații reactive, cât și pentru întreținerea preventivă programată. Modelul de personal crește în funcție de numărul de matrițe și de intensitatea producției, dar echipa minimă viabilă este o persoană calificată, cu echipamentul potrivit și autoritatea de a lua decizii de reparații fără a aștepta aprobări multiple.
Traseele de formare pentru personalul mai puțin experimentat urmează de obicei o progresie: începe cu curățarea și inspecția matrițelor, avansa la ascuțire și înlocuirea componentelor, apoi se dezvoltă spre sudare și reparații complexe de bancă sub supraveghere. Învățarea în stilul de ucenicie-combinată cu cursurile de formare ale producătorilor privind echipamentele specifice accelerează dezvoltarea, dar așteptați 18-24 de luni înainte ca un nou tehnician să se ocupe de reparațiile majore în mod independent.
Strategia pieselor de schimb și managementul stocurilor
O-capacitate de reparare internă fără un inventar de piese de schimb pentru repararea matrițelor este un tehnician care se uită la un raft gol în timp ce producția așteaptă. Strategia de inventar nu trebuie să fie complicată, dar trebuie să fie intenționată.
Începeți prin a vă identifica modelele de consum. Ce componente se uzează cel mai frecvent? Care dintre ele au cel mai lung timp de livrare? Care defecțiuni cauzează cele mai multe perioade de nefuncționare atunci când nu este disponibilă o rezervă? Aceste trei întrebări definesc prioritățile tale de stocare.
O abordare practică a gestionării stocurilor de piese de schimb:
- Articole cu uzură-înaltă, scurte-plumb- păstrează multipli pe raft. Aici cad pumni perforați, piloți, butoane de matriță standard și arcuri. Acestea sunt ieftine în raport cu timpul de nefuncționare pe care îl împiedică.
- Articole cu uzură medie-, moderată-- stoc cel puțin o rezervă. Formă inserții, oțeluri de tăiere, perforații speciale și bucșe de ghidare. O singură rezervă înseamnă că puteți schimba imediat și puteți repara piesa uzată în propriul ritm, mai degrabă decât sub presiunea de urgență.
- Articole de-uzură redusă, lungi-plumb- nu are neapărat stoc, dar au aranjamente de aprovizionare. Pantofi de matriță, secțiuni cu cavitate mari și piese turnate personalizate. Cunoaște-ți furnizorul, cunoașteți timpul de livrare și includeți aceste informații în cadrul de decizie de înlocuire.
- Consumabile- roți de șlefuire, tije de umplutură pentru sudură (potrivite cu oțelurile dvs. de scule specifice), stoc de lame în grosimi standard, știfturi, șuruburi cu cap cu cap cu cap la dimensiunile standard și garnituri pentru cilindri de azot. Epuizarea unui consumabil de 15 USD nu ar trebui să fie niciodată motivul pentru care o presă de 200.000 USD rămâne inactivă.
Construcția matrițelor standardizate aduce dividende aici. Atunci când matrițele multiple au dimensiuni comune de perforare, geometrii de inserție și hardware de reținere, inventarul dvs. acoperă mai multe unelte cu mai puține numere de piese unice. Acesta este unul dintre motivele pentru care aprovizionarea moare de la producători precumYICHEN, care acordă prioritate mentenanței în proiectele lor, oferă programelor de reparații un avantaj structural încă din prima zi. Matrițele care vin cu componente standardizate și accesibile reduc complexitatea pieselor de schimb pe care trebuie să o gestioneze programul dvs. de la început.
Urmăriți consumul în funcție de numărul de accesări. Dacă un anumit pumn are în medie 150.000 de lovituri înainte de a fi nevoie de înlocuire și executați 50.000 de lovituri pe săptămână pe acea matriță, știți că aveți o rezervă gata la fiecare trei săptămâni. Această abordare predictivă elimină amestecul reactiv de a descoperi că aveți nevoie de o componentă după ce deja a eșuat.
Sisteme de documentare și îmbunătățire continuă
Aici majoritatea programelor de reparații interne fie se maturizează în ceva puternic, fie stagnează într-un ciclu de greșeli repetate. Diferența se rezumă la un singur lucru: dacă documentezi ceea ce faci și dacă folosești acea documentație pentru a te îmbunătăți.
Calitatea documentației determină dacă un program de reparare a matrițelor se îmbunătățește în timp sau repetă aceleași greșeli la nesfârșit.
Un sistem de documentare a întreținerii matrițelor de ștanțare nu trebuie să fie un software costisitor. Trebuie să capteze în mod constant informațiile potrivite. Cel puțin, fiecare eveniment de reparație ar trebui să înregistreze modul de defecțiune, stația și componenta afectată, tehnica de reparație utilizată, numărul de lovituri la defecțiune, rezultatele validării și tehnicianul care a efectuat lucrarea. Acesta este același set de câmpuri descrise în validarea post-reparație, dar acum organizat ca o bază de date vie, mai degrabă decât o listă de verificare unică-.
Puterea reală a documentării apare în timp. Când sistemul dvs. arată că inserția de formă a Station 4 a fost reparată de cinci ori în optsprezece luni, de fiecare dată pentru aceeași defecțiune, aveți dovezi pentru o îmbunătățire a materialului sau o schimbare a stratului, mai degrabă decât o altă reparație. Când datele dezvăluie că sudurile efectuate de un tehnician durează în mod constant mai mult decât cele efectuate de altul, aveți o oportunitate de instruire țintită. Atunci când datele-numărătoare-la-defecțiuni arată un model consecvent între matrițe similare, puteți programa înlocuiri preventive înainte să apară defecțiuni.
Aceasta este ceea ce transformă reparația reactivă într-o programare de întreținere bazată pe date{0}}. După cum subliniază consultanții cu experiență în managementul atelierelor de matrițe, sistemele de comandă de lucru care documentează ceea ce trebuia să realizeze fiecare reparație și urmăresc reaparițiile creează o buclă de feedback care îmbunătățește continuu atât calitatea reparațiilor, cât și acuratețea programării. Datele din comenzile anterioare de lucru furnizează planuri de întreținere preventivă îmbunătățite și dezvăluie dacă reparațiile anterioare au avut consecințe nedorite.
Opțiunile de implementare variază de la urmărirea simplă a foii de calcul (adecvată pentru operațiuni mici cu mai puțin de zece matrițe active) până la platforme CMMS complete, cum ar fi MaintainX sau UpKeep, care oferă scanare coduri de bare, acces mobil și declanșatoare de programare automată. Alegeți nivelul de sofisticare pe care echipa dvs. îl va folosi în mod constant. Un sistem simplu folosit cu sârguință depășește un sistem complex utilizat sporadic.
Ciclul de îmbunătățire continuă arată astfel: reparați matrița, documentați evenimentul, validați reparația, monitorizați performanța, analizați tiparele între evenimente, ajustați procedurile sau programele pe baza constatărilor și reintroduceți lecțiile în antrenament. Fiecare ciclu face ca programul dvs. să fie puțin mai predictiv și puțin mai puțin reactiv. Peste douăsprezece până la optsprezece luni, o operațiune disciplinată trece de la combaterea incendiilor la prevenirea acestora, iar etajul de producție observă diferența de funcționare, consistența calității pieselor și mai puține apeluri de urgență către camera de scule.
Construirea capacității de reparații interne nu înseamnă eliminarea completă a furnizorilor externi. Este vorba despre controlul muncii care beneficiază cel mai mult de viteză și familiaritate, valorificând în același timp expertiza externă pentru munca care o necesită cu adevărat. Modelul hibrid, susținut de oameni instruiți, echipamentul potrivit, o strategie inteligentă pentru piese de schimb și o documentație care conduce de fapt deciziile, creează un program de reparații care crește în valoare în fiecare lună în care funcționează.
Întrebări frecvente despre instrumentul de ștanțare a metalelor și repararea matrițelor
1. Care este diferența dintre întreținerea matrițelor și repararea matrițelor?
Întreținerea matriței este preventivă și programată, păstrând matrița în starea sa actuală de funcționare prin sarcini precum ascuțirea, lubrifierea și inspecția. Repararea matriței este corectivă, restabilind o matriță care deja a eșuat sau s-a degradat dincolo de toleranțele de producție acceptabile. Întreținerea are ca scop prevenirea defecțiunilor; reparația răspunde după ce apare o defecțiune. Separarea acestor două categorii de costuri în sistemul dvs. de urmărire este esențială pentru o bugetare corectă și pentru a identifica dacă programul dvs. de scule necesită o prevenire mai bună sau proceduri de restaurare mai bune.
2. Cum diagnosticați ce a cauzat eșecul unei matrițe de ștanțare?
Începeți prin a examina piesele care ies de pe presă. Bavurile indică marginile tăietoare uzate, punctele de deriva dimensionale către stațiile de formă uzate sau componentele libere, iar zgârieturile de suprafață sugerează uzură. Apoi, urmăriți defectul înapoi la stația de matriță responsabilă folosind aspectul benzii. Inspectați acea stație pentru starea corespunzătoare: uzura marginilor, acumularea de material, fisurarea sau alinierea greșită. Acest cadru în trei-pași, observă defectul piesei, identifică stația, inspectează starea matriței, elimină presupunerile și țintește efortul de reparații exact acolo unde este nevoie.
3. De ce este important tratamentul termic după sudarea unei matrițe de ștanțare?
Sudarea oțelurilor pentru scule fără un tratament termic pre-și post-sudură adecvat creează martensită fragilă în zona-afectată de căldură. Această microstructură fragilă are o toleranță aproape zero la stresul ciclic și se va crăpa în mii de curse de presare, provocând adesea mai multe daune decât defecțiunea originală. Pre-încălzirea reduce gradienții termici în timpul sudării, în timp ce revenirea după-sudare transformă structurile fragile în martensită călită care păstrează duritatea cu o tenacitate îmbunătățită. Omiterea acestor pași termici este cea mai comună cauză a eșecului reparației sudurii la componentele matriței.
4. Când ar trebui să înlocuiți o componentă a matriței în loc să o reparați?
Înlocuiți mai degrabă decât reparați atunci când componenta a fost sudată în aceeași zonă de mai mult de două ori, cu o durată de viață în scădere de fiecare dată, când șlefuirea cumulativă a redus-o sub înălțimea minimă, când testul de duritate arată zone inconsistente din suprapunerea suprapunerii{0}}zonelor afectate de căldură sau când costul reparației depășește 50% din costul de înlocuire, în timp ce durata de viață estimată după-cad sub 60% din durata de viață a componentei noi. De asemenea, luați în considerare înlocuirea atunci când defecțiunile repetate indică o deficiență de design mai degrabă decât uzura normală, deoarece repararea unei probleme de proiectare întârzie doar inevitabilul.
5. Ce echipament este necesar pentru a începe un program intern de reparare a matrițelor-?
O cameră de instrumente funcțională de pornire are nevoie de o polizor de suprafață pentru lucrări de ascuțire, o configurație de sudare TIG sau micro-TIG cu capacitate de preîncălzire pentru reparații de fisuri și margini, instrumente de măsurare de precizie, inclusiv micrometre și o placă de suprafață, un tester de duritate Rockwell pentru verificarea reparațiilor, echipamente de manipulare a matrițelor, cum ar fi o macara rulantă și o capacitate de găurire manuală de bază, cum ar fi o capacitate de frezare manuală. Investiția inițială variază între 150.000 USD și 300.000 USD, în funcție de echipamentul nou versus echipamentul folosit. Parteneriatul cu producători de matrițe precum YICHEN, care proiectează pentru mentenanță, oferă programului dumneavoastră un avantaj, deoarece matrițele sosesc cu componente standardizate, accesibile, care simplifică atât reparațiile, cât și gestionarea pieselor de schimb.


