


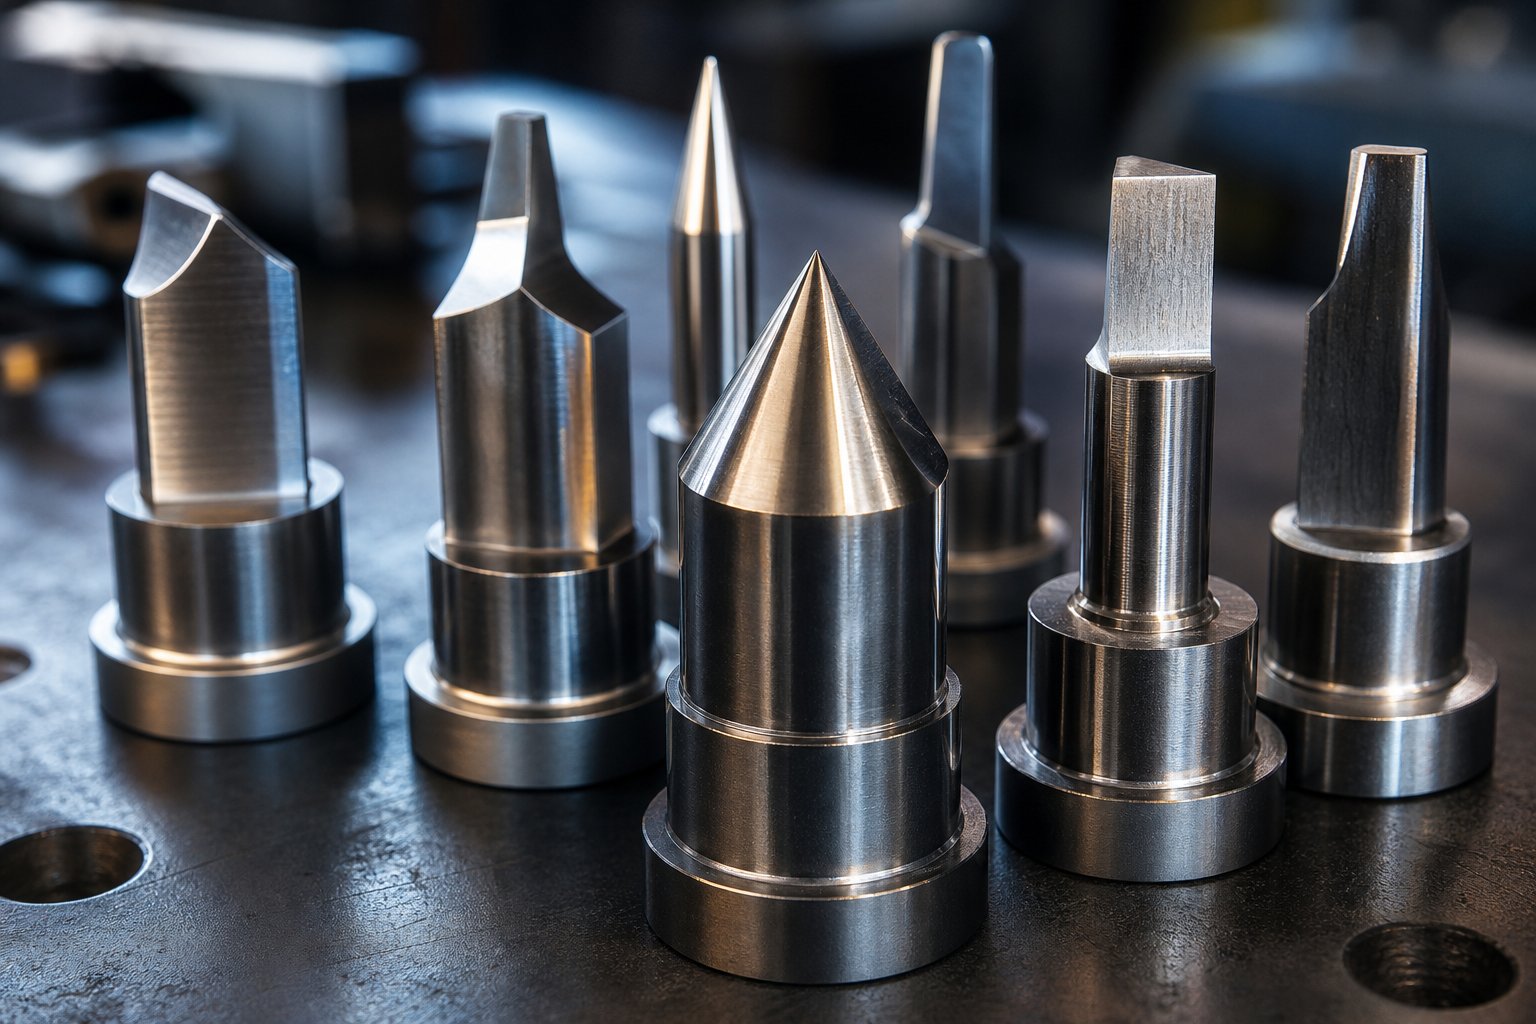
Ce sunt ștanțarea ștanțelor și de ce contează
Poansoane matrițe de ștanțaresunt sculele din oțel călit care contactează fizic și transformă tabla în timpul operațiunilor de presare. Gândiți-vă la poanson ca la componenta masculină a unui set de poanson și matriță: acesta coboară într-o deschidere femelă potrivită (blocul matriței) pentru a forfea, forma sau deplasa materialul într-o formă finită. Fiecare gaură, crestătură și contur dintr-o piesă ștanțată începe cu marginea de tăiere a unei matrițe care își face treaba sub tonaj.
Poansonurile sunt doar o piesă dintr-un sistem mai mare. Decapatorii țin foaia plat și o trag de pe poanson în timpul retragerii. Piloții localizează banda precis de la stație la stație. Liftorii ridică materialul între curse, astfel încât să poată avansa. Fiecare dintre aceste componente ale matriței de ștanțare joacă un rol de susținere, dar poansonul în sine face munca principală de transformare a materialului.
Ce face de fapt un perforator de matriță de ștanțare
Când berbecul de presare antrenează poansonul în jos, muchia de tăiere inițiază o fractură pe suprafața superioară a foii. Simultan, marginea blocului matriței inițiază o fractură potrivită din partea inferioară. Cu un joc corect, aceste două linii de fractură se întâlnesc în mijloc, producând o separare curată cu bavuri minime. Rezultatul este o margine tăiată cu trei-zone: o ușoară răsturnare în partea superioară, o bandă lustruită netedă unde a avut loc forfecarea și o zonă de fractură mai aspră unde fisura sa propagat prin grosimea rămasă. Acest mecanism de forfecare este ceea ce face ca matrițele metalice de ștanțare să fie atât de eficiente în producerea a mii de piese pe oră cu o calitate repetabilă.
Unde se potrivesc perforațiile în ansamblul matriței
Pentru a înțelege cum funcționează un poanson, veți dori să vedeți unde se află în interiorul ansamblului matriței metalice. Iată componentele cheie de sus în jos:
- Pantof superior- placa superioară care se montează pe berbecul de presare și care transportă toată-jumătatea de scule superioară
- Placă de perforare (reținere)- ține pumnii de matriță în poziție fixă unul față de celălalt
- Pumn- instrumentul de lucru care intră în contact cu tabla
- Stripper- prinde materialul plat și îl dezlipește de pe poanson în timpul retragerii
- Bloc de matriță- conține deschiderile de împerechere care asigură muchia de tăiere opusă
- Pantoful de jos- placa de jos care se fixează pe suportul de presare
Saboții matriței asigură rigiditate structurală pentru întregul ansamblu, iar orice deformare sau nealiniere la acel nivel se încadrează direct în performanța perforației. Această relație dintre ansamblu și unealta de tăiere este exact motivul pentru care calitatea perforației conduce totul în aval: precizia dimensională a părții, starea muchiilor, înălțimea bavurilor și, în cele din urmă, câte lovituri obțineți înainte ca unealta să necesite atenție. Un poanson uzat sau prost proiectat nu produce doar piese proaste. Accelerează uzura fiecărei componente adiacente și afectează timpul de funcționare a producției.
Secțiunile următoare descompun fiecare variabilă care determină dacă loviturile tale durează sau eșuează mai devreme, începând cu gama completă de tipuri de pumni și sarcinile specifice pe care le gestionează.
Taxonomie completă a tipurilor de perforare după funcție
Nu fiecare lovitură face aceeași treabă. Un perforator care creează găuri pentru șuruburi într-un suport nu are aproape nimic în comun cu un perforator care comprimă materialul pentru a menține o toleranță strânsă. A ști în ce categorie se încadrează operațiunea dvs. este primul pas către alegerea instrumentului de perforare metalic potrivit pentru aplicație și are un impact direct asupra duratei de producție.
Poansone de tăiere pentru separarea materialelor
Poansonele de tăiere au un singur scop: separarea materialului. Diferențele se reduc la ceea ce păstrați, ceea ce aruncați și unde se întâmplă tăierea în raport cu marginea piesei.
- Pumni piercingcreați găuri prin introducerea unui melc complet prin foaie. Tabla perforata este produsul; melcul este resturi. Aceasta este cea mai obișnuită operațiune de perforare a orificiilor metalice în matrițele progresive, gestionând totul, de la găurile de degajare a elementelor de fixare până la modelele de ventilație.
- Pumni de goliretăiați întregul profil exterior al unei piese finite într-o singură mișcare. Aici melcul devine produsul, iar banda rămasă este deșeu. Decuparea necesită un tonaj mai mare decât perforarea deoarece perimetrul tăiat este de obicei mult mai mare.
- Crestături cu pumniîndepărtați materialul de pe marginea unei benzi sau a unei piese. Deoarece tăierea are loc doar pe o parte, aceste poansoane suferă forțe laterale dezechilibrate și necesită adesea un bloc de călcâi pentru sprijin.
- Lovituri cu pumniefectuați tăieturi parțiale care formează urechi sau lambriuri fără a separa complet materialul. Muchia conectată se îndoaie peste deschiderea matriței, astfel încât geometria poansonului combină un unghi de forfecare cu o rază de formare.
- Tăierea pumnilorîndepărtați excesul de material de flanșă din piesele formate sau desenate anterior, curățând contururile până la dimensiunile finale.
Profilul forței diferă semnificativ între aceste tipuri. Un poanson de decupare angajează simultan întregul perimetru de tăiere, producând un tonaj maxim într-o clipă. În schimb, un pumn cu inciză, forfecă și se îndoaie progresiv, distribuind sarcina pe o mai mare parte a cursei. Aceste diferențe influențează deciziile privind sculele de perforare în ceea ce privește calitatea oțelului, unghiurile de forfecare și capacitatea presei.
Poansonuri fără-tăiere pentru formare și aliniere
Nu orice perforator pentru metal taie de fapt. Unele perforatoare modelează materialul sau îl localizează pur și simplu pentru operațiunile din aval.
Pumni de pilotintroduceți găurile-preexistente în bandă pentru a o alinia cu precizie înainte de a începe tăierea la fiecare stație de perforare de precizie. Acestea au nasuri conice sau razate și sunt de obicei șlefuite ușor subdimensionate (aproximativ 0,001 inci mai mici decât orificiul de localizare) pentru a evita lipirea în timpul intrării.
Formarea pumnilorîndoiți, trageți sau imprimați materialul fără separare completă. Suprafețele lor de lucru sunt mai degrabă conturate decât cu muchii ascuțite-și se bazează mai degrabă pe fluxul controlat de material decât pe mecanica ruperii.
Pumni de monedăaplicați o presiune extremă localizată pentru a comprima materialul într-o cavitate precisă, obținând toleranțe strânse asupra grosimii sau detaliilor suprafeței. Deoarece materialul este complet constrâns, forțele de batare pot fi de cinci până la zece ori mai mari decât sarcinile standard de formare pentru aceeași zonă de contact.
| Tip de perforare | Funcția primară | Geometrie tipică | Aplicații comune |
|---|---|---|---|
| Piercing | Creați găuri (melcul este deșeu) | Rotund, alungit sau în formă cu fața plată sau tăiată | Găuri de fixare, modele de aerisire, decupări electrice |
| Golire | Tăiați conturul piesei finite (melcul este produsul) | Profil conturat care se potrivește cu perimetrul părții | Saibe, laminari, console |
| Crestătură | Îndepărtați materialul de pe marginea benzii | Partea-deschisă cu călcâi pentru sprijin lateral | Relieful filelor, decupaje de colț, progresie benzi |
| Lancing | Tăiere parțială pentru a forma urechi sau lambriuri | Unghiul de forfecare plus raza de formare pe muchia conectată | Jaluzele, aripioare-de radiator, urechi de blocare |
| Tunderea | Îndepărtați excesul de material din părțile formate | Conturat pentru a se potrivi cu linia de finisare finală | Flanșe de cupă desenate, margini ale suportului format |
| Pilot | Localizați banda pentru precizia stației | Nas conic sau glonț-, ușor subdimensionat | Alinierea progresivă a matrițelor la fiecare stație |
| Formare | Îndoiți, desenați sau imprimați în relief fără separare | Suprafata de lucru conturata, raze generoase | Coturi de canal, trageri superficiale, logo-uri în relief |
| Coining | Comprimați materialul pentru toleranțe strânse | Față plată sau gravată, secțiune transversală grea{0} | Controlul grosimii, detalii fine, suprafete portante |
Modele de poanson specializate și compuse
Când o singură stație trebuie să realizeze mai multe operații,modele de poanson compusecombinați mai multe funcții într-un singur instrument. Un exemplu clasic: golirea conturului exterior în timp ce perforați găurile interne într-o singură mișcare de apăsare. Această abordare oferă o precizie de poziție excepțională între caracteristici, deoarece ambele tăieturi au loc în aceeași închidere, dar concentrează sarcina și limitează spațiul disponibil pentru secțiuni transversale robuste-.
Dincolo de configurațiile compuse, veți întâlni modele headed versus headless. Poansonele cu cap folosesc un umăr sau o flanșă pentru a le reține în placa de perforare, făcând înlocuirea simplă. Poansonele fără cap sunt asigurate de o placă de suport sau de un dispozitiv de blocare cu bilă-, permițând o distanță mai strânsă în matrițe cu modele de găuri dense. Poansonele trepte produc găuri cu mai multe-diametre într-o singură lovitură, fiecare diametru șlefuit la o lungime diferită de-a lungul corpului sculei. Acestea reduc nevoia de operații secundare, dar necesită șlefuire precisă pentru a menține concentricitatea între pași.
Operațiuni precum perforarea și evazarea, în care o gaură este perforată și apoi extinsă spre exterior într-o stație ulterioară, se bazează pe împerecherea unui perforator standard din tablă cu o unealtă de evazare dedicată în aval. Înțelegerea categoriei de perforare care se aplică fiecărei stații vă ajută să specificați geometria, materialul și acoperirea potrivite înainte ca problemele să apară pe podeaua presei.
Geometria este ceea ce separă un pumn care rulează eficient de unul care se uzează prematur sau produce părți marginale. Următoarea secțiune detaliază exact modul în care stilurile de puncte, unghiurile de forfecare și conicitatea din spate influențează forțele de tăiere și calitatea muchiei la nivel microscopic.
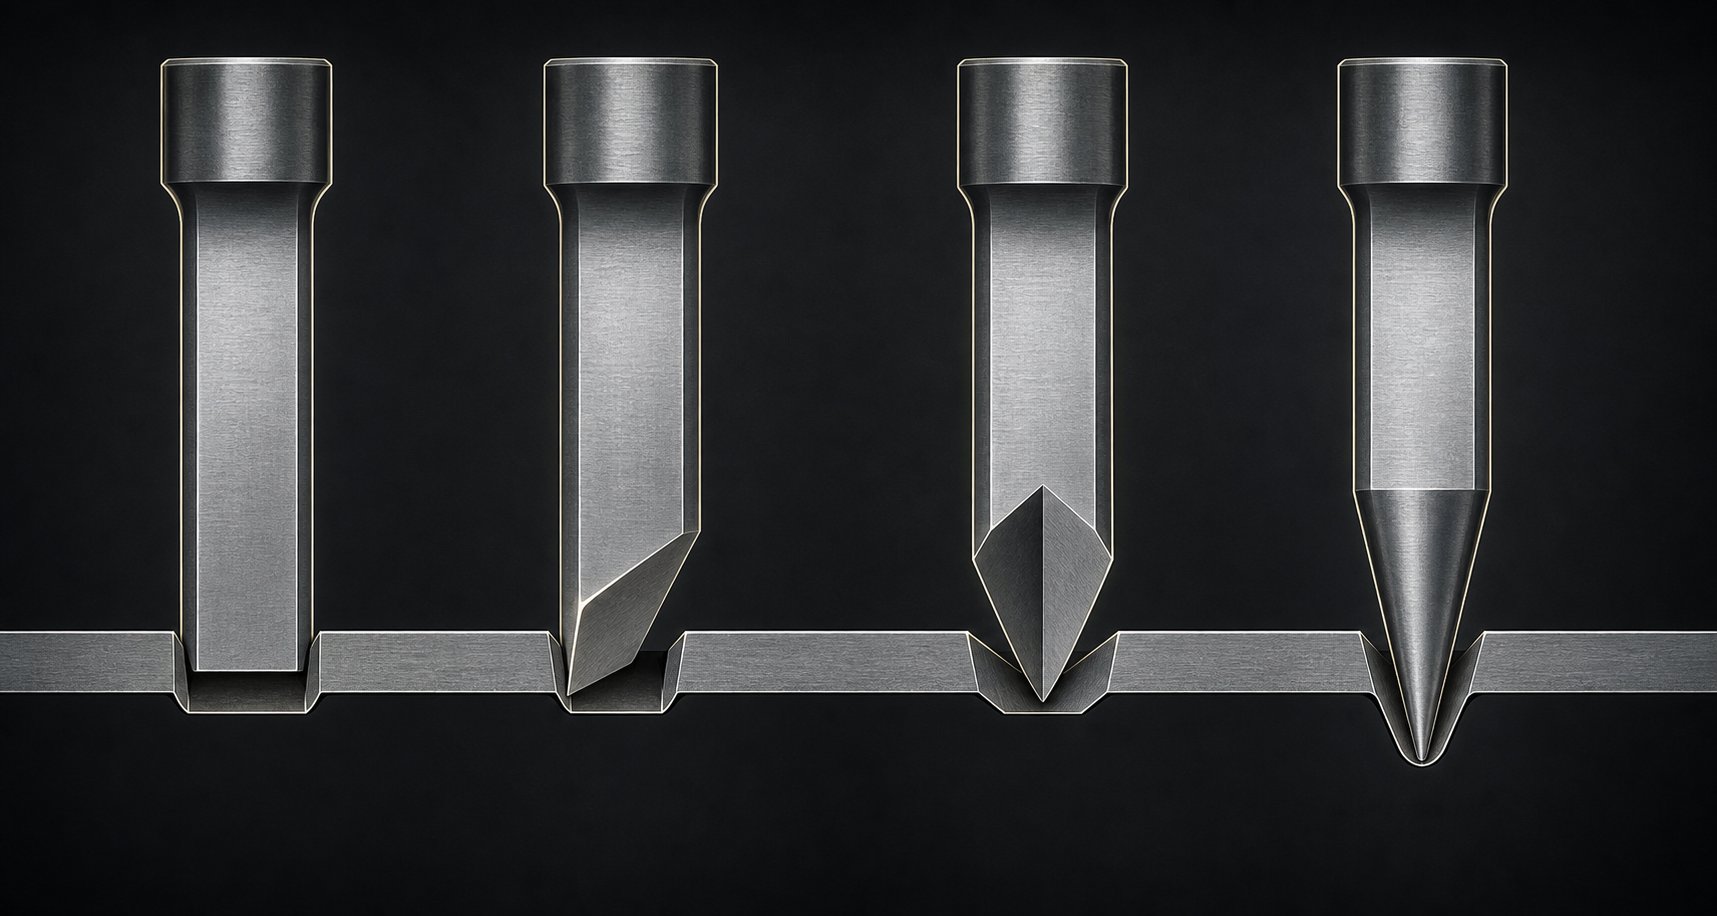
Geometrie de perforare care controlează forța și calitatea tăierii
Două perforatoare din același oțel, care rulează cu aceeași viteză, în aceeași presă pot oferi rezultate extrem de diferite. Diferența este geometria. Forma feței poansonului, unghiul încadrat în ea și relieful din spatele muchiei sale de tăiere determină cât de multă forță are nevoie presa pentru a perfora o gaură în metal, cât de curată arată muchia rezultată și câte loviri supraviețuiește unealta înainte de reascuțire.
Stiluri de puncte și efectul lor asupra forței de tăiere
Imaginați-vă că apăsați un tăietor plat de prăjituri prin aluat în loc să îl înclinați astfel încât o parte să muște prima. Același principiu se aplică atunci când un perforator al matriței de presare intră în contact cu tabla de metal. Geometria feței de perforare controlează cât de mult material cuplează muchia de tăiere la un moment dat în timpul cursei.
Pumni-plateangajați simultan întregul perimetru tăiat. Toată forfecarea are loc într-o clipă, producând cel mai mare tonaj de vârf, dar și cea mai curată și mai simetrică gaură. Aceasta este linia de bază pentru orice operație de perforare a tablei metalice.
Poansoane simple-de forfecare (teșite).înclinați fața astfel încât o parte să intre în contact prima cu foaia și tăierea progresează pe diametru. Cercetările privind clasele DP și AHSS arată un unghi de teșire între 3 și 6 gradereduceți forța maximă de perforare cu mai mult de 50%. Schimbul-este o împingere laterală ușoară care trebuie absorbită de dispozitivul de stripare sau de ghidare.
Lovituri duble-de forfecare (acoperiș-superioare).prezintă un vârf de-a lungul centrului, astfel încât tăierea începe la mijloc și se extinde în exterior în ambele direcții simultan. Studiile asupra oțelului martensitic cu rezistență la tracțiune de 1400 MPa au arătat o reducere de până la 80% a forței de perforare în comparație cu o față plată, împreună cu o scădere semnificativă a tonajului inversat-de închidere. Deoarece forțele laterale se echilibrează pe ambele părți ale crestei, există o forță laterală minimă pe unealta.
Lovituri-puncte (conice) în șoaptăutilizați un vârf conic, similar ca profil cu un nas de perforare hexagonală, pentru a iniția contactul într-un singur punct și a extinde progresiv tăietura spre exterior. Acestea produc cea mai silențioasă funcționare în materiale subțiri și reduc dramatic-șocurile, făcându-le utile în aplicații de-viteză mare, unde zgomotul și oboseala prin presare contează.
Principiul de bază este consistent: unghiurile de forfecare redistribuie tonaj pe o porțiune mai lungă a cursei. Forța de vârf scade, dar munca totală rămâne similară deoarece presa se deplasează mai mult înainte ca separarea să fie completă.
| Stil punct | Reducerea forței vs. Flat | Cel mai bun pentru | Compensații{0}} |
|---|---|---|---|
| Față-plată | Niciuna (linie de referință) | Găuri simetrice, uniformitate maximă a marginilor | Cel mai mare tonaj de vârf, cea mai mare ruptură-prin șoc |
| Forfecare simplă-(teșit) | ~50% sau mai mult | Piercing general, grade AHSS, apăsări cu forță-limitată | Împingere laterală, lustruire ușor neuniformă în jurul perimetrului găurii |
| Forfecare dublă-(acoperiș-sus) | Pana la 80% | Materiale-de înaltă rezistență, matrițe-sensibile la șocuri | Slefuire mai complexă, uzură vârfului poansonului la creastă |
| Punct-în șoaptă (conic) | Progresiv, variază în funcție de unghiul de conicitate | Materiale subțiri, ștanțare-de mare viteză, reducerea zgomotului | Profil de margine tăiat ne-uniform, limitat la diametre mai mici ale găurilor |
Lungimea terenului și conicitatea din spate explicate
Sub muchia de tăiere a oricărui poanson metalic, două caracteristici controlează modul în care unealta interacționează cu melcul și banda după tăierea inițială: aterizare și conicitate înapoi.
Tereneste porțiunea dreaptă, cilindrică, imediat în spatele muchiei de tăiere. Menține contactul complet cu melcul în timpul și imediat după separare. Un teren mai lung ține ferm melcul, împiedicându-l să se tragă înapoi cu pumnul la retragere. Prea mult teren, totuși, crește frecarea împotriva benzii pe măsură ce trece pumnul la fiecare lovitură. Îndrumarea generală stabilește lungimea terenului la 1 până la 3 ori grosimea materialului, materialele mai subțiri având tendința spre capătul inferior.
Spate coniceste un teren ușor în relief în spatele terenului, reducând diametrul poansonului pe măsură ce vă îndepărtați de vârf. Această conicitate, de obicei de 0,25 până la 1 grad pe latură, în funcție de lungimea totală a poansonului, creează un spațiu liber între corpul perforației și peretele găurii. Reduce căldura de frecare, scade forța de decuplare și minimizează uzul pe poansonele matrițelor pentru metal care rulează piese moi sau lipicioase, cum ar fi aluminiul sau oțelul inoxidabil.
În operațiunile cu viteză mare-, menținerea intrării pumnului la un nivel minim (0,015 până la 0,030 inchi) este ideală deoarece limitează timpul de contact al terenului și reduce riscul de tragere-de melci. Geometriile poansonului hexagonal cu profilele lor multiple-fațetate beneficiază în special de un control precis al conicității din spate-, deoarece orice acumulare de frecare pe fețele plate accelerează uzura adezivului.
Cum se conectează geometria la calitatea pieselor
Fiecare decizie de geometrie la fața poansonului apare pe piesa finită. Iată cum se derulează aceste conexiuni:
- Înălțimea bavurilor- O muchie ascuțită,-bine întreținută, cu spațiu corect, produce bavuri minime. Poansonurile-foartelor pot îmbunătăți de fapt ductilitatea marginilor; Cercetările privind oțelurile cu dublă-fază au descoperit că tăierile teșite optimizate au produs o îmbunătățire cu peste 60% a raportului de expansiune a găurii față de ștanțarea plată convențională, indicând o muchie mai curată și mai formabilă.
- Cilindricitatea găurii- Perforatoarele cu față plană-generează cel mai uniform diametru al găurii de sus în jos, deoarece întregul perimetru se forfecă simultan. Modelele de forfecare simple-poate introduce o ovalitate ușoară dacă spațiile libere nu sunt bine-controlate, deoarece tăierea progresivă permite deplasarea materialului înainte de separarea completă.
- Rasturnarea marginii- Adâncimea de răsturnare crește cu degajări mai mari și unghiuri de forfecare agresive. Un pumn teșit care atinge prima o parte poate crea o răsturnare asimetrică. Pentru aplicațiile în care răsturnarea trebuie redusă la minimum, fața-plată sau unghiurile de forfecare foarte mici, combinate cu distanțe strânse, reprezintă calea cea mai bună.
Marginea tăiată ideală prezintă o zonă de lustruire uniformă care trece ușor într-o zonă de fractură curată, fără forfecare secundară sau goluri. A ajunge acolo necesită geometrie, spațiu liber și material care lucrează împreună ca un sistem. Fața poansonului determină cum arată tăietura, dar oțelul din care este făcută determină cât de mult își menține marginea acea geometrie sub sarcinile de producție.
Materiale perforate și tratament termic pentru o viață optimă
O margine de tăiere perfect șlefuită contează doar dacă oțelul din spatele ei poate menține acea geometrie sub impact repetat. Fiecare lovitură a presei supune poansonul la șoc compresiv, căldură de frecare și contact abraziv cu piesa de prelucrat. Calitatea oțelului și modul în care este tratat termic-determină dacă marginea durează 50.000 de lovituri sau 500.000. Aici încep de fapt cele mai multe probleme de uzură prematură, nu la nivelul feței de tăiere, ci adânc în interiorul structurii metalurgice a sculei de perforare din oțel în sine.
Oțeluri comune pentru scule de perforare și proprietățile lor
Alegerea unui oțel matriță de ștanțare se reduce la echilibrarea a două proprietăți concurente: duritatea (care rezistă la uzură) și duritatea (care rezistă la rupere). Împingeți prea mult spre duritate și așchiile perforate. Preferați duritatea și marginea se rotunjește prea repede. Fiecare grad ocupă o poziție diferită pe acel spectru.
D2este calul de bătaie al matrițelor de ștanțare-la rece. Cu conținut ridicat de carbon (1,40-1,60%) și crom ridicat (11,00-13,00%), oferă o rezistență excelentă la uzura abrazivă și o rezistență ușoară la coroziune.D2 atinge un interval de duritate temperat între 54 și 61 HRCși este utilizat în mod obișnuit pentru matrițe de ștanțare, matrițe de ștanțare, perforații și matrițe de tăiere. Compartimentul-constă dintr-o duritate mai mică în comparație cu materialele rezistente-la șocuri, ceea ce îl face predispus la așchiere atunci când tăiați materiale-mai rezistente, dacă spațiul liber este prea strâns.
A2este, de asemenea, întărire-aerului, dar conține mai puțin crom (4,75-5,50%) și puțin mai puțin carbon decât D2. Atinge intervale populare de duritate între 57 și 62 HRC, oferind în același timp o duritate și o șlefuire mai bune. A2 funcționează bine pentru perforații lungi, matrițe de monedă și aplicații în care sarcinile de șoc necesită un oțel care absoarbe impactul fără crăpare.
S7se află la capătul dur al spectrului. Conținutul său scăzut de carbon (0,45-0,55%) și cromul redus (3,00-3,50%) oferă o rezistență excelentă la impact și șocuri, cu o duritate de lucru de 48-58 HRC. Atunci când un poanson întărit continuă să se așbească în operațiuni grele de tăiere sau crestare, S7 este adesea răspunsul. Sacrifică o oarecare rezistență la uzură pentru capacitatea de a supraviețui impacturilor repetate de energie înaltă fără a se fractura.
M2este un oțel cu viteză mare-care păstrează duritatea la temperaturi ridicate. Se potrivește operațiunilor cu matriță progresivă cu viteză mare-în care căldura de frecare se acumulează mai repede decât poate disipa unealta. Poansonele din oțel M2 își țin marginea acolo unde s-ar înmuia oțelurile convenționale de prelucrare la rece-.
CPM-10Vși alte clase de metalurgie a pulberilor (PM) reprezintă finalul premium. Prelucrarea PM produce o microstructură cu particule mici de carbură de metal dispersate uniform în matricea de oțel, oferind atât rezistență extremă la uzură, cât și duritate rezonabilă. Aceste oțeluri costă mult mai mult, dar se dovedesc adesea economice în matrițele de ștanțare a tablei care rulează piese abrazive sau de înaltă{2}}rezistență, deoarece extind în mod dramatic intervalele dintre ascuțiri.
| Oțel de calitate | Interval de duritate (HRC) | Cea mai bună aplicație | Cost relativ |
|---|---|---|---|
| D2 | 54-61 | Ștanțare generală, ștanțare, perforare a oțelului moale | Scăzut-moderat |
| A2 | 57-62 | Lovituri lungi, monedări, sarcini de șoc moderate | Scăzut-moderat |
| S7 | 48-58 | Operațiuni puternice de golire, crestături,{0}}impact puternic | Moderat |
| M2 | 60-65 | Ștampilare-de mare viteză, condiții de temperatură ridicată | Moderat-ridicat |
| CPM-10V (PM) | 58-64 | Materiale abrazive, AHSS, condiții extreme de uzură | Ridicat |
Tratamentul termic și impactul acestuia asupra duratei de viață a pumnului
Un poanson din oțel este la fel de bun ca și tratamentul termic. Puteți specifica clasa ideală și, totuși, puteți obține eșecuri timpurii dacă întărirea, revenirea sau reducerea tensiunii sunt efectuate incorect. Procesul de ștanțare impune cerințe mari asupra rezistenței la compresiune și tenacității simultan șicontrolul acestor proprietăți are un impact direct asupra performanței oțelului pentru scule în exploatare.
Secvența de bază arată astfel:
- Întărire (austenitizare și stingere)- Poansonul este încălzit la o temperatură critică în care structura cristalină se transformă în austenită, apoi este răcită suficient de rapid pentru a forma martensită, faza dură care oferă rezistență la uzură. Gradele de întărire-aerului, cum ar fi D2 și A2, sunt stinse în aer liniștit sau gaz inert, ceea ce reduce la minimum distorsiunea în comparație cu stingerea uleiului.
- Călirea (tragere dublă sau triplă)- După stingere, perforatorul este reîncălzit la o temperatură mai scăzută (de obicei 400-1000 de grade Fahrenheit, în funcție de grad) și menținut, apoi răcit. Acest proces se repetă de două sau trei ori. Fiecare ciclu de temperare ameliorează stresul intern și transformă austenita fragilă reținută în martensită stabilă, îmbunătățind stabilitatea dimensională fără a sacrifica duritatea excesivă. Cele mai bune practici generale recomandă utilizarea celei mai ridicate temperaturi de revenire care încă oferă duritatea țintă.
- Tratament criogenic- După tratamentul termic convențional, unele poansonuri întărite sunt supuse unei procesări criogenice profunde la aproximativ minus 300 de grade Fahrenheit. Această etapă transformă austenita reținută care a supraviețuit stingerii inițiale. Metalele feroase pot conține până la 40 la sută austenită reziduală după tratamentul termic, iar procesarea criogenică poate reduce aceasta până la 1 la sută prin finalizarea conversiei în martensită. Rezultatul este o structură de cereale mai densă, mai uniformă, cu rezistență la uzură îmbunătățită și o stabilitate dimensională mai bună pe durata de viață a sculei.
Tratamentul criogenic nu este un înlocuitor pentru tratamentul termic adecvat. Este pasul de finisare care completează ceea ce a început stingerea.Au fost raportate câștiguri între 50 și 500 la sută în durata de viață a sculei, deși fiecare aplicație este unică, iar rezultatele depind de structura componentelor și de calitatea prealabilă a tratamentului termic-. Tratamentul este permanent și supraviețuiește reascuțirii, deoarece modifică structura complet prin material și nu doar prin suprafață.
Potrivirea oțelului cu materialul piesei de prelucrat
Piesa de prelucrat pe care o tăiați ar trebui să vă conducă selecția de oțel. Iată logica practică:
- Piese moi, ne-abrazive (aluminiu, cupru, alamă)- Aceste materiale generează forțe de tăiere relativ scăzute și uzură abrazivă minimă. Poansonele standard D2 sau A2 din oțel funcționează bine. Preocuparea principală se schimbă la uzura adezivului (uzură), care este mai bine abordată prin tratamente de suprafață, mai degrabă decât prin oțeluri mai dure.
- Oțel moale și clase cu conținut scăzut de carbon-- D2 la 58-60 HRC le gestionează în mod fiabil pentru majoritatea volumelor de producție. Oferă un echilibru bun între durata de viață și economia de reascuțire.
- Calități din oțel inoxidabil și aliaje-scăzute-de înaltă rezistență (HSLA)- Forțele de tăiere mai mari și suprafețele abrazive ale piesei de prelucrat accelerează uzura marginilor. Calitățile PM, cum ar fi CPM-10V sau modelele cu vârf din carbură-, oferă rezistența la uzură necesară pentru a menține durata de viață acceptabilă a sculei. Materialele de tablă cu rezistență mai mare promovează defecțiuni premature prin ciobire, crăpare și uzură abrazivă, făcând duritatea la fel de critică ca duritatea.
- Oțeluri avansate de înaltă{0}rezistență (AHSS, dublă-fază, martensitic)- Acestea necesită oțeluri PM premium, adesea asociate cu acoperiri PVD. Rezistența la tracțiune a unor clase AHSS se apropie de cea a oțelurilor pentru scule care lucrează pe ele, făcând D2 convențional predispus la așchiere prematură.
O regulă utilă: alegeți o unealtă de perforare din oțel care să vă satisfacă mai întâi cerințele de duritate pentru aplicare, apoi îmbunătățiți rezistența la uzură cu acoperiri de suprafață sau tratamente. Pornind de la partea de rezistență la uzură-și sacrificarea durității duce, de obicei, la ciobiri catastrofale, mai degrabă decât la uzură progresivă și previzibilă.
Alegerea oțelului și tratamentul termic stabilesc fundația. Dar există un multiplicator care poate împinge semnificativ durata de viață a sculei fără a schimba materialul de bază, și anume acoperirile de suprafață și tratamentele aplicate după ce poansonul este complet întărit și măcinat la dimensiune.
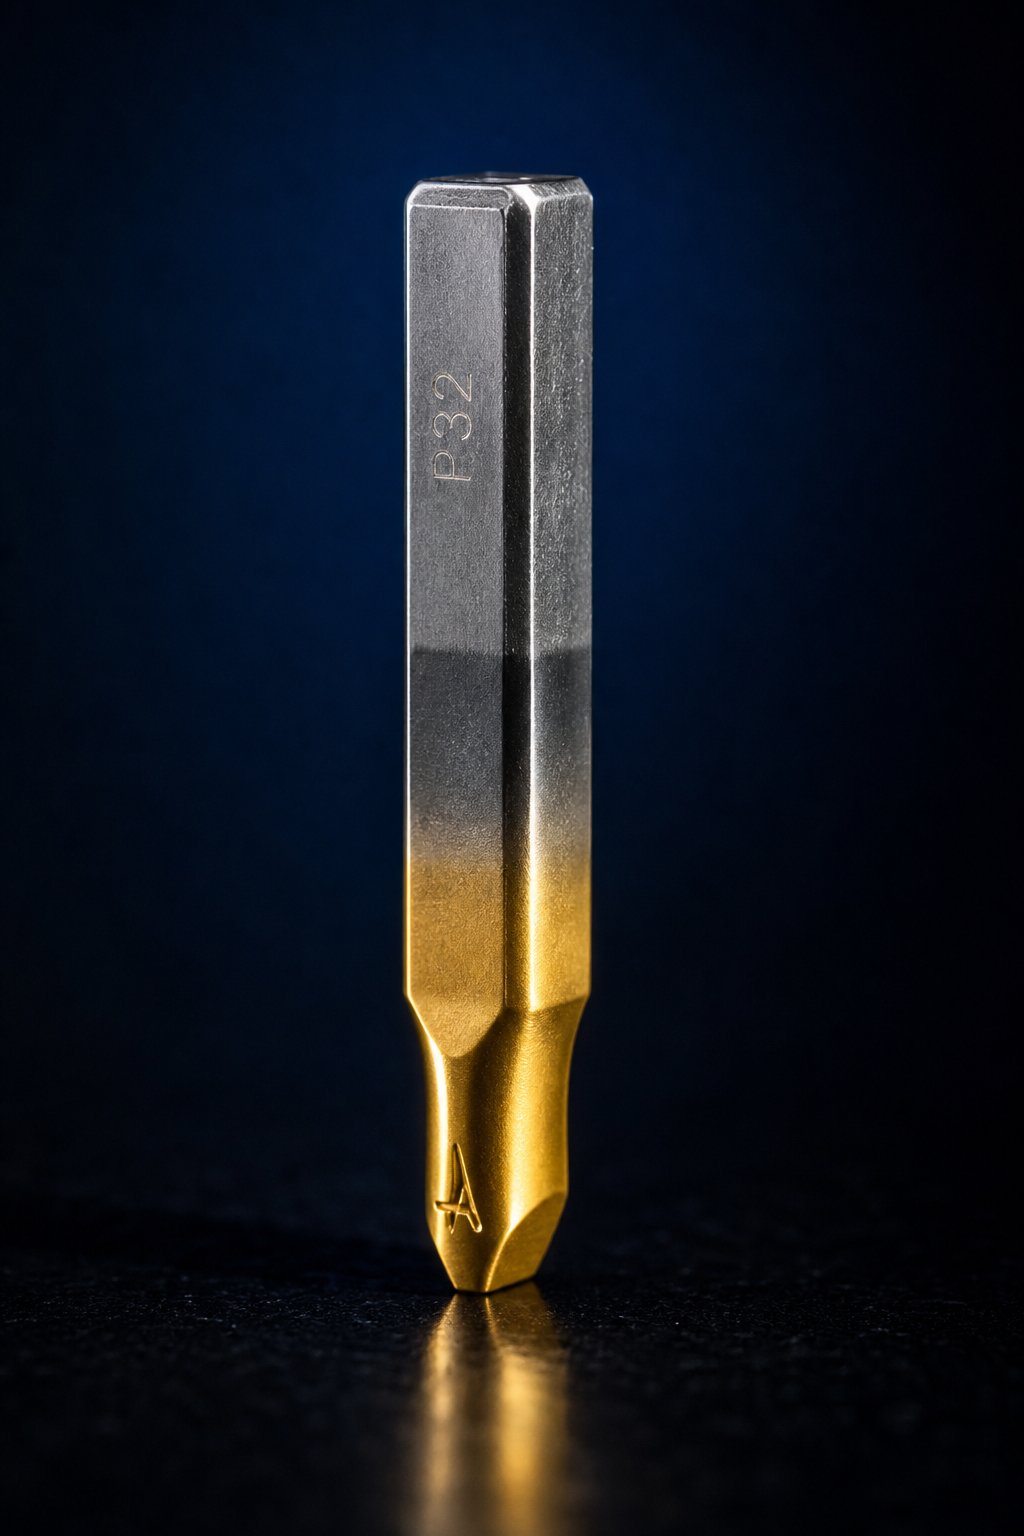
Acoperiri și tratamente de suprafață care prelungesc durata de viață la uzură
Oțelul corect și tratamentul termic conferă poansonului coloana vertebrală structurală. Acoperirile sunt armura stratificată deasupra. Acestea reduc frecarea, rezistă la preluarea materialului și încetinesc uzura abrazivă fără a modifica dimensiunile poansonului care determină potrivirea și spațiul liber. Dar aici este punctul critic: acoperirile multiplică deciziile bune de scule. Ei nu pot salva un pumn care a fost fabricat din oțel greșit, tratat termic-incorect sau care rulează cu un spațiu liber. Când fundația este solidă, totuși, acoperirea potrivită poate împinge durata de viață a matriței de la respectabilă la extraordinară. Unulcaz documentata arătat un pumn compus sărind de la 10.000 de părți neacoperite la 250.000 de părți cu o acoperire multistrat optimizată și peliculă de lubrifiant uscat.
Acoperiri fizice prin depunere de vapori pentru poanson
PVD este procesul de acoperire dominant pentru sculele de presare cu poanson de precizie, deoarece se depune la temperaturi relativ scăzute, în general sub 900 de grade Fahrenheit. Aceasta rămâne bine sub intervalul de revenire al majorității oțelurilor pentru scule, astfel încât nu există pierderi de duritate sau distorsiuni dimensionale în timpul ciclului de acoperire.
Cele mai comune compoziții PVD vizează fiecare o anumită stare de uzură:
- Nitrură de titan (TiN)- Calul de bătaie de uz general-cu culoarea aurie distinctivă. Duritate în jur de 2.400 HV. Rezistență bună la abraziune și frecare scăzută, potrivite pentru o gamă largă de aplicații din oțel moale și aliaje de cupru.
- Carbonitrură de titan (TiCN)- Un pas înainte la aproximativ 3.200 HV. Carbonul adăugat oferă o performanță mai bună împotriva materialelor abrazive și o rezistență mai mare la uzură. Adesea, aplicat ca o stivă multistrat TiN/TiCN pentru o aderență îmbunătățită.
- Nitrură de aluminiu crom (AlCrN)- Rezistență superioară la oxidare la temperaturi ridicate. Ideal pentru sculele poansonelor care rulează la viteze mari de cursă, unde se acumulează căldură de frecare, sau pentru aplicații de ștanțare a oțelului inoxidabil unde temperaturile suprafeței cresc în timpul tăierii.
- Nitrură de titan aluminiu (TiAlN)- Duritate în jur de 3.200 HV cu stabilitate termică bună. Potrivit pentru ștanțare uscată sau operațiuni cu viteză mare-în care livrarea lubrifierii este inconsecventă. Avantajul său de ductilitate față de AlTiN poate beneficia de formare-unelte de perforare intensive pentru aplicații metalice.
Grosimea stratului de acoperire este de obicei cuprinsă între 1 și 5 micrometri. Grosimea minimă recomandată pentru aplicațiile de ștanțare este de 4 până la 5 micrometri pentru a oferi o protecție adecvată. Dar mai gros nu este automat mai bun. Acoperirile PVD suportă tensiuni interne mari de compresiune și, dacă stratul devine prea gros, aceste tensiuni pot depăși rezistența aderării și pot provoca delaminare. Grosimea excesivă rotunjește, de asemenea, muchiile de tăiere, degradând claritatea care definește calitatea tăierii pe un perforator industrial sau orice unealtă de perforare de precizie. Arhitecturile de acoperire cu mai multe straturi ajută la gestionarea acestui schimb-prin alternarea straturilor mai dure și mai moi pentru a opri microfisurile și a distribui stresul.
Nitrurare și alte tratamente de difuzie
Acolo unde PVD adaugă o peliculă discretă deasupra suprafeței, nitrurarea schimbă suprafața în sine. În acest proces, azotul difuzează în oțel la aproximativ 950 de grade Fahrenheit, formând compuși de nitrură tare cu elemente de aliere deja prezente în material. Rezultatul este alegătură metalurgică cu adâncimi ale carcasei cuprinse între 0,0006 și 0,0035 inciîn funcție de aplicație, producând o duritate a suprafeței care depășește 58 HRC.
De ce contează asta pentru ștampilare? Nitrurarea nu adaugă nicio acumulare dimensională măsurabilă. Pentru poansonuri cu scule cu toleranță strânsă-la care chiar și câțiva microni de grosime a stratului de acoperire ar putea afecta potrivirea într-un dispozitiv de reținere prin presa-, nitrurarea oferă rezistență la uzură fără a modifica diametrul poansonului. De asemenea, tratează toate suprafețele expuse în mod uniform, inclusiv caracteristicile interioare și adânciturile pe care procesul de--linie vizuală a PVD nu le poate atinge.
Schimbul-constă în faptul că adâncimea de duritate a nitrurării, deși este impresionantă, nu poate egala duritatea suprafeței extreme a filmelor PVD. Gândiți-vă la asta astfel: nitrurarea oferă un strat protector profund și dur, care rezistă la oboseală și uzură treptat, în timp ce PVD oferă o înveliș subțire, extrem de dur, care excelează împotriva abraziunii și aderenței la suprafața de contact imediată. Pentru un perforator industrial care rulează volume mari din oțel moale, nitrurarea singură poate fi suficientă. Pentru materialele abrazive sau predispuse la uzură-, acoperirile PVD sau o abordare combinată oferă rezultate mai bune.
Selectarea acoperirilor în funcție de modul de defecțiune
Cea mai inteligentă abordare a selecției acoperirii începe cu identificarea modului în care poansonul eșuează de fapt. Diferite mecanisme de uzură răspund la diferite proprietăți de acoperire:
- Uzura adezivă (uzură)- Materialul din piesa de prelucrat se transferă și se acumulează pe suprafața poansonului. Alegeți TiCN sau AlCrN pentru coeficientul lor scăzut de frecare și duritatea mare care rezistă la preluarea materialului.
- Uzură abrazivă- Muchia de tăiere se rotunjește treptat din cauza contactului cu suprafețele dure ale piesei de prelucrat sau cu incluziuni abrazive. TiN sau TiAlN asigură duritatea suprafeței necesară pentru a rezista la îndepărtarea mecanică a materialului.
- Marginea-construită pe materiale moi- Aluminiul, cuprul și oțelurile moi tind să se întindă pe suprafețele sculelor. Un strat de TiN lustruit, cu suprafața sa netedă, cu frecare redusă-, previne locurile de nucleare unde începe preluarea materialului.
- Aplicații la{0}}înaltă temperatură- Vitezele de cursă rapide sau piesele groase,-de rezistență ridicată generează căldură de frecare care degradează acoperirile convenționale. AlCrN își menține proprietățile la temperaturi în care TiN începe să se oxideze.
O atenție care merită repetată: acoperirile abordează simptomele. Dacă o perforatoare industrială este urâtă deoarece spațiul liber este prea strâns sau presa are probleme de aliniere, nicio acoperire nu va rezolva permanent acest lucru. Acoperirea câștigă timp, dar cauza principală va copleși în cele din urmă chiar și cel mai bun tratament de suprafață. Fixați mai întâi sistemul, apoi lăsați acoperirile să extindă ceea ce oferă deja bunele practici.
Acoperirile protejează suprafața poansonului, dar nu pot compensa singura variabilă geometrică cea mai influentă din matriță: spațiul de joc dintre poanson și deschiderea matriței. Această relație determină dacă mecanica fracturii funcționează în favoarea ta sau împotriva acesteia.
Distanța poansonului și matriței în funcție de materialul piesei de prelucrat
Puteți specifica cel mai bun oțel, puteți aplica o acoperire premium și puteți șlefui o margine de tăiere impecabilă, dar nimic nu contează dacă distanța dintre poanson și deschiderea matriței este greșită. Clearance-ul este singura variabilă care controlează dacă liniile de fractură de la marginile superioare și inferioare de tăiere se întâlnesc în mod curat în mijlocul foii sau se lipsesc cu totul. Fă-o corect și vei produce piese curate cu uzură previzibilă a sculei. Înțelegi greșit și te lupți cu bavurile, ciobirea, tragerea de melci și defalcarea prematură a muchiei la fiecare lovitură.
Cum afectează clearance-ul mecanismul de forfecare
Jocul este definit ca decalajul pe latură dintre muchia de tăiere a poansonului și muchia corespunzătoare a deschiderii matriței. Când auziți „10% spațiu liber”, înseamnă că spațiul de pe fiecare parte este egal cu 10% din grosimea piesei de prelucrat. Acesta nu este un decalaj total. Se măsoară la fiecare margine în mod independent.
Când jocul este corect, mecanismul de forfecare produce o fractură previzibilă în trei-zone pe marginea tăiată:
- Rostogoli- O ușoară rotunjire pe partea de intrare-poanson, unde materialul se deformează plastic înainte de a începe tăierea.
- Lustruire (zona de forfecare)- Banda netedă, strălucitoare, unde marginile poansonului și ale matriței au tăiat activ materialul. Aceasta este cea mai curată porțiune a feței tăiate.
- Fractură (zonă de rupere)- Zona mai brută, mată-finisată, unde fisurile care se propagă de la marginea perforației și marginea matriței se întâlnesc și materialul rămas s-a separat.
Într-o presa de poanson și matriță reglată corespunzător, liniile de fractură inițiate de poanson pe suprafața superioară și matrița de pe suprafața inferioară se propagă una spre cealaltă la unghiuri complementare. Ele se întâlnesc la mijloc, producând o separare curată cu daune secundare minime. Aspectul ideal, așa cum este documentat înCercetarea AHSS, prezintă o zonă de lustruire uniformă, cu o tranziție lină și uniformă către zona de fractură și fără goluri sau urme de forfecare secundare.
Când spațiul liber este prea strâns, acele linii de fractură se dor unele de altele. Materialul dintre ele suferă un al doilea eveniment de forfecare, producând urme secundare de forfecare, microfisuri și o margine aspră, deteriorată. De asemenea, spațiul strâns mărește dramatic forța necesară pentru a îndepărta foaia din poanson, accelerează uzura abrazivă și poate genera tragerea melcului acolo unde melcul se lipește de fața perforatorului la retragere.
Când jocul este prea slab, materialul se îndoaie excesiv înainte de a începe fractura. Obțineți răsturnare mare, bavuri supradimensionate, cilindricitate slabă a găurii și o zonă de fractură care domină suprafața tăiată. Piesa poate fi dimensional în afara specificațiilor, iar operațiunile de formare din aval văd o ductilitate redusă a marginilor, deoarece zona deformată se extinde mai adânc în material.
Material-Instrucțiuni specifice de lichidare
Materiale diferite ale piesei de prelucrat se fracturează în moduri diferite. Metalele mai moi și mai ductile tolerează distanțe mai strânse, deoarece se deformează plastic, mai degrabă decât să crape prematur. Metalele mai dure, cu rezistență mai mare-au nevoie de mai mult spațiu, deoarece ruptura lor inițiază mai devreme și se propagă mai agresiv. Tabelul de mai jos oferă valorile de degajare a punctului de pornire-pentru un set standard de poanson și matrițe din tablă. Acestea sunt valori per-laterale exprimate ca procent din grosimea materialului.
| Material | Spațiu liber recomandat (% din grosime pe latură) | Note |
|---|---|---|
| Oțel moale | 5-8% | Linia de referință standard; capătul inferior pentru calibrele subțiri, mai sus pentru stoc mai gros |
| Oţel inoxidabil | 6-10% | Rata de întărire-la lucru necesită mai mult spațiu liber pentru a evita uzura excesivă a sculei |
| Aluminiu | 3-5% | Moale și ductil; Un spațiu liber strâns oferă o margine mai curată, cu mai puțină răsturnare |
| Cupru / Alama | 3-6% | Similar cu aluminiul; Riscul de uzurire pe fața pumnului este preocuparea principală |
| Oțel-de înaltă rezistență (HSLA, AHSS) | 8-12% | O rezistență mai mare necesită un spațiu liber crescut; unele note AHSS beneficiază de 14-16% |
Aceste valori sunt puncte de plecare, nu absolute. Jocul real depinde de mai mulți factori care interacționează: grosimea materialului, calitatea dorită a muchiei, cerințele de toleranță a piesei și geometria poansonului. Un poanson și o matriță metalică care rulează o foaie de aluminiu de 0,5 mm vor folosi un procentaj de joc diferit față de același aliaj la o grosime de 3,0 mm. Materialele mai groase din aceeași calitate au nevoie, în general, de procente de degajare spre capătul superior al intervalului.
Pentru oțelurile avansate de-înaltă rezistență, vechea regulă generală potrivit căreia „10% funcționează pentru orice” pur și simplu nu este valabilă. Cercetările privind oțelurile cu fază complexă au arătat că creșterea jocului de la 10% la 15% a produs o îmbunătățire semnificativă a performanței de expansiune a găurilor, indicând o margine mai curată și mai ductilă. Depășirea optimului, totuși, oferă randamente în scădere și poate reduce de fapt calitatea marginilor. Punctul favorabil variază în funcție de grad, așa că testarea cu materialul specific și setul de perforare și matriță pentru presa hidraulică sau presa mecanică merită investiția.
Clearance-ul și relația acestuia cu Punch Life
Clearance-ul nu afectează doar calitatea pieselor. Determină în mod direct cât de repede se uzează pumnii și matrițele metalice.
Un joc insuficient forțează poansonul să lucreze mai mult la fiecare lovitură. Materialul rezistă mai mult timp la separare, forțele de decapare cresc, iar muchia de tăiere suportă un contact mai abraziv pe ciclu. Cercetările confirmă că spațiile mici de tăiere necesită forțe de perforare mai mari și provoacă o uzură mai mare a perforației din cauza abraziunii. În cazuri extreme, compresia laterală pe corpul poansonului poate provoca crăpare la oboseală sau ciobire la muchia de tăiere, în special pe materialele cu rezistență mare-, unde spațiul îngust creează tensiuni de încovoiere la periferia poansonului.
Jocul în exces reduce solicitarea mecanică asupra sculelor. Poansonul intră și iese cu mai puțină frecare, iar forța de îndepărtare scade. Sună ca o victorie pentru durata de viață a sculei și este, dar vine cu prețul calității pieselor. Bavuri mai mari, răsturnare mai mare și ductilitate redusă a marginilor înseamnă că s-ar putea să economisiți la intervale de reascutire, dar să pierdeți ratele de deșeuri și operațiunile secundare de debavurare. Costul net ajunge adesea să fie mai mare.
Iată ceea ce multe magazine trec cu vederea: clearance-ul nu este doar un număr pe o imprimare. Este o condiție dinamică care se modifică sub sarcină. Chiar și un set de poanson și matrițe din tablă perfect șlefuit își pierde spațiul liber prevăzut dacă sistemul de presă și matriță are suporturi uzate, suporturi de deviare sau știfturi de ghidare nealiniate. Sarcinile mai mari necesare pentru forfecarea materialelor mai rezistente creează o deformare suplimentară a matrițelor și a echipamentului de prelucrare, modificând potențial degajările măsurate în condiții statice odată ce sistemul este sub sarcină de lucru. O presă care a fost aliniată pentru oțel moale la 40 de tone se poate deplasa suficient la 80 de tone pe AHSS pentru a anula complet configurația dvs. de degajare.
Aceasta înseamnă că menținerea liberării corecte este o disciplină continuă, nu o sarcină de configurare-o singură dată. Verificările periodice ale alinierii presei, măsurarea uzurii componentelor de ghidare și monitorizarea aspectului-de tăiere a muchiilor în condiții de producție toate indică dacă spațiul liber este încă acolo unde l-ați stabilit. Atunci când calitatea muchiei începe să scadă, cauza principală nu este adesea uzura pumnului. Este alinierea presei și a matriței care se schimbă dedesubt, schimbând în tăcere spațiul de care depinde totul.
Degradarea spațiului liber și deviația de aliniere apar adesea deghizate ca eșec de perforare. Așchierea care arată ca o problemă de material, uzura care arată ca o problemă de acoperire sau ruperea care arată ca o defecțiune de proiectare se pot trimite înapoi la o problemă de clearance care s-a dezvoltat treptat în mii de accesări. Distingerea cauzei reale de simptom este ceea ce separă întreținerea matriței reactive de o abordare sistematică a longevității pumnului.
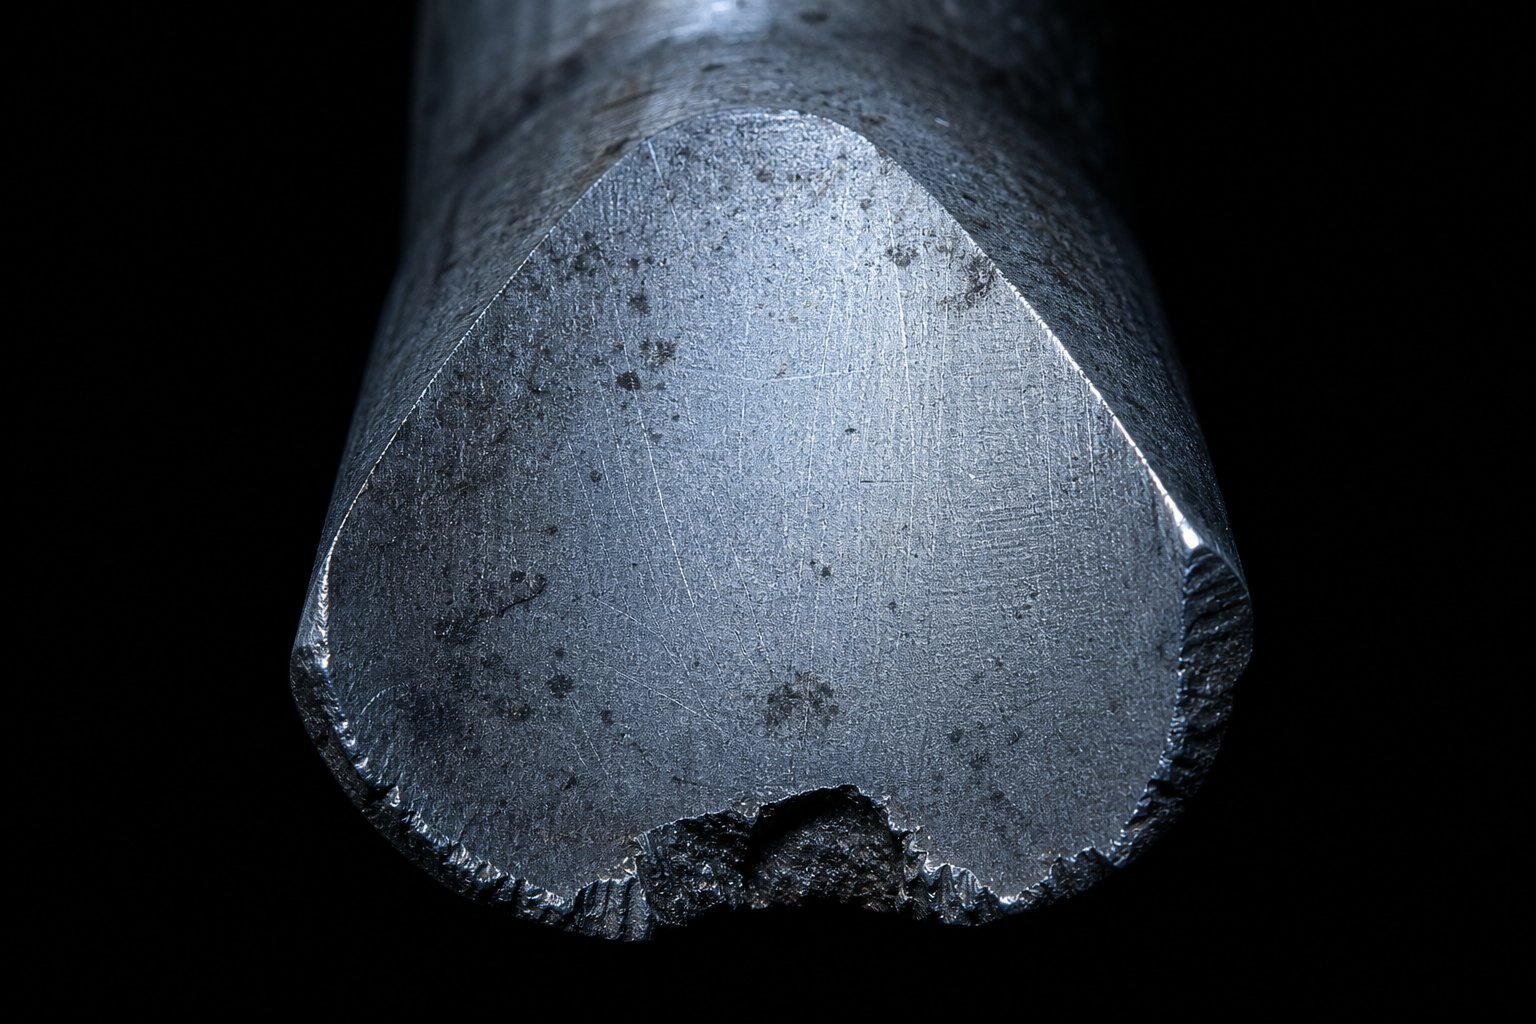
Moduri de eșec de perforare și analiza cauzei principale
Un pumn care încetează să funcționeze rareori vă oferă un singur motiv evident. Marginea ciobită pe care o găsiți în timpul tragerii matriței ar putea fi cauzată de oțel greșit, de un spațiu strâns, de o presă nealiniată sau de toate trei acționând împreună de-a lungul a mii de cicluri. Trecerea la cel mai vizibil simptom și schimbarea instrumentului fără a investiga în continuare garantează că înlocuirea va eșua în același mod. Ceea ce au nevoie inginerii de scule este o abordare structurată de diagnosticare care să conecteze ceea ce văd pe poanson cu ceea ce a cauzat de fapt.
Moduri comune de eșec de perforare
Fiecare defecțiune pe care o întâlniți la o mașină de perforat metal se încadrează într-una dintre aceste categorii. Recunoașterea modului prezent va restrânge imediat investigația cauzei principale:
- Chipping- Fracturi mici de-a lungul muchiei de tăiere, adesea în formă de semilună-. Aceasta este cea mai obișnuită defecțiune-în faza incipientă a matrițelor de presa cu poanson care rulează materiale-de mare rezistență. Indică că poansonul nu are suficientă tenacitate pentru sarcină sau că nealinierea concentrează stresul pe o secțiune a perimetrului. Nealinierea între poanson și matriță creează o încărcare asimetrică care conduce la așchierea pe partea supraîncărcată.
- Galling- Materialul piesei de prelucrat se transferă și se leagă de suprafața poansonului prin uzura adezivului. Veți vedea pete de acumulare, scoruri sau aspre pe suprafața loviturii și pe teren. Uzura este deosebit de agresivă la ștanțarea oțelului inoxidabil și a aluminiului, unde stratul de oxid al piesei de prelucrat se rupe în timpul forfeirii și expune metalul proaspăt, reactiv, care se sudează pe suprafața sculei sub presiune.
- Rupere- Fractură catastrofală în care pumnul se sparge, de obicei la o tranziție în-secțiune transversală sau într-un punct de lungime excesivă nesuportată. Defecțiunea prin compresie poate sparge întregul capăt de lucru al poansonului atunci când întâlnește material extrem de dur sau gros peste capacitatea sa sau când poansonul și matrița sunt complet nealiniate.
- Uzură abrazivă- Rotunjirea treptată, uniformă a muchiei de tăiere cauzată de particule dure din piesa de prelucrat sau incluziuni abrazive de pe suprafața foii. Spre deosebire de ciobire, uzura abrazivă progresează previzibil și poate fi urmărită prin inspecția periodică a marginilor. Este modul de eroare dominant pe o mașină de stantat metal care rulează HSLA sau oțeluri acoperite la viteze moderate.
- ciuperci- Capul de perforare se deformează și se extinde în exterior în urma impactului repetat împotriva plăcii de suport sau a dispozitivului de fixare. Acest lucru se întâmplă atunci când poansonul nu este complet așezat, când placa de suport este prea moale sau cândpiulița de cuplare se slăbește și permite contactul inegal al tijei. Un cap cu ciuperci se poate bloca în dispozitivul de reținere și poate face îndepărtarea pumnului dificilă sau periculoasă.
- Slug tragere- Limacul aderă la suprafața poansonului în timpul retragerii și merge înapoi cu unealta. La următoarea lovitură, melcul intră între pumn și bandă, provocând o lovitură cu grosime dublă-care poate deteriora zarul, poate zdrobi piesa următoare sau poate sparge pumnul în sine. Lungimea insuficientă a terenului, caracteristicile slabe de rupere a vidului-sau sculele magnetizate sunt vinovații obișnuiți.
Cadrul de diagnosticare a cauzei principale
Când trageți un pumn deteriorat din matriță, eșecul vizibil vă spune ce sa întâmplat. Tabelul de mai jos prezintă această observație înapoi la motivul pentru care s-a întâmplat și ce acțiune corectivă remediază de fapt problema, mai degrabă decât înlocuirea simptomului. Acest cadru se aplică indiferent dacă executați o singură-stație de perforare sau o matriță progresivă-de mare viteză într-o linie de perforare.
| Modul de eșec | Cauze primare | Acțiuni corective |
|---|---|---|
| Chipping | Duritate insuficientă pentru rezistența piesei de prelucrat; joc strâns care provoacă forfecare secundară; lovitură-pentru a-alinierea greșită; tratament termic necorespunzător lăsând austenită fragilă reținută | Treceți la oțel mai dur (A2 sau S7); crește clearance-ul la intervalul recomandat; verificați alinierea cu indicatorul; re-căliți sau înlocuiți cu punch-tratat termic corespunzător |
| Galling | Lipsa lubrifierii la interfața piesei de prelucrat-poanson; suprafața de perforare prea aspră; material reactiv al piesei de prelucrat (inoxidabil, aluminiu); degajare insuficientă generând căldură în exces | Aplicați acoperire TiCN sau AlCrN; suprafață de teren pentru poanson de lustruit; îmbunătățește livrarea lubrifierii; măriți spațiul liber pentru a reduce acumularea de căldură prin frecare |
| Rupere | Lungime excesivă a perforației neacceptată (raportul dintre lungime- și-diametru este prea mare); supraîncărcare din material greșit sau lovitura dublă-; dezaliniere completă; duritate prea mare fără duritate | Reduceți lungimea nesusținută cu stripper ghidat; verifica capacitatea de tonaj; realinează pumnul și moare concentric; selectați oțel{0}}rezistent la șocuri pentru aplicații grele |
| Uzură abrazivă | Piesa de prelucrat mai dură sau mai abrazivă decât suprafața perforată; fără acoperire pe stocul abraziv cu poanson; loviri excesive între intervalele de ascuțire | Faceți upgrade la calitatea de oțel PM sau adăugați acoperire PVD; reduce intervalele de ascuțire; verificați că duritatea piesei de prelucrat corespunde specificațiilor originale ale sculei |
| ciuperci | Poansonul nu este așezat complet în dispozitivul de reținere; placa de suport mai moale decât capul de perforare; cuplaj slăbit sau element de fixare permițând ciclul de impact; duritatea capului prea scăzută | Verificați adâncimea completă a scaunului; utilizați o placă de suport întărită care corespunde sau depășește duritatea capului de perforare; strângeți și inspectați regulat piulița de cuplare |
| Slug tragere | Lungimea terenului prea scurtă pentru grosimea materialului; nicio funcție-de întrerupere a vidului (știft cu arc, suflare de aer); poanson magnetizat după șlefuire; joc strâns creând efect de aspirație | Creșteți terenul la 1-3x grosimea materialului; adăugați știft de ejector sau suflare de aer pe fața de perforare; demagnetizați după fiecare ascuțire; deschideți ușor spațiul liber dacă se încadrează în toleranță |
Observați că mai multe moduri de defecțiune au cauze care se suprapun. Un spațiu liber strâns apare la ciobirea, usturarea și tragerea de melci. Nealinierea conduce la ciobirea, ruperea și uzura neuniformă. Aceasta înseamnă că o singură problemă de bază în configurarea presei sau a matriței produce adesea mai multe simptome simultan. Dacă vedeți ciobirea unui pumn și usturarea unuia adiacent în aceeași matriță, nu le tratați ca probleme separate. Căutați cauza principală comună, care este frecvent alinierea presării sau deviația de degajare care afectează întregul instrument.
Starea de perforare nu este doar o problemă de întreținere. Este o variabilă de control al calității care apare direct pe piesele finite. Fiecare defect de pe suprafața poansonului are un defect corespunzător pe componenta ștanțată:
- Margini de tăiere uzateproduce o înălțime crescută a bavurilor pe fiecare gaură sau contur creat de poanson. CaFabricatorul notează, când apare o răsturnare vizibil mai mare pe marginea perforată, este timpul să ascuți. Bavurile peste limitele acceptabile creează interferențe de asamblare, pericole de siguranță în timpul manipulării pieselor și defecțiuni în operațiunile de sudare sau placare din aval.
- Pumni ciobițiproduc dimensiuni inconsecvente ale orificiilor. Materialul de margine lipsă creează o zonă locală în care forfecarea nu inițiază corect, ceea ce duce la o geometrie neregulată a găurilor și la profiluri neuniforme ale marginilor. Piesele pot trece inspecția inițială, dar pot cauza probleme la asamblare atunci când potrivirea elementelor de fixare devine imprevizibilă.
- lovituri de pumniproduce găuri cu suprafețe interioare aspre și murdări de material. Materialul-constituit de pe suprafața poansonului schimbă efectiv diametrul și geometria poansonului cu fiecare cursă, creând o deriva progresivă a calității care este greu de prins fără o inspecție regulată.
- Slug tragerecreează adâncituri pe suprafața foii atunci când melcul transportat este presat în partea următoare. De asemenea, poate deteriora suprafața matriței și poate provoca defecțiuni în cascadă în mai multe stații într-un instrument progresiv.
Această legătură între starea de perforare și calitatea piesei este motivul pentru care monitorizarea ar trebui să aibă loc la stația de perforare a mașinii, nu doar la inspecția finală. Până când un defect de calitate ajunge la capătul liniei, sute sau mii de piese neconforme pot fi deja în coș. Presele de poanson care rulează producție de-volum mare beneficiază cel mai mult de pe urma abordărilor de monitorizare-procesului: urmărirea tendințelor înălțimii bavurilor, inspectarea melcilor pentru semne de forfecare duble-și măsurarea probelor cu diametrul găurii la intervale regulate. Când acești indicatori se schimbă, pumnul vă spune că ceva s-a schimbat, indiferent dacă este vorba de uzură, aliniere sau deviație a jocului.
Prinderea devreme a modurilor de eșec, mai degrabă decât așteptarea unei defecțiuni catastrofale, schimbă, de asemenea, economia. Un poanson reascuțit la primul semn de uzură a muchiei pierde câteva miimi de material per șlefuire și revine în funcțiune rapid. O rulare cu poanson până la distrugere își pierde întreaga lungime de lucru și poate deteriora componentele matriței adiacente la ieșire. Următoarea secțiune acoperă exact când și cum să reascuțiți, să inspectați și să înlocuiți pumnii pentru a împiedica modurile de defecțiune să ajungă vreodată la stadiul catastrofal.
Cele mai bune practici de întreținere și reascuțire pentru perforații și matrițe
Un pumn nu trece de la ascuțit la rupt dintr-o singură lovitură. Se degradează treptat, iar fereastra dintre „încă tăierea curată” și „producerea deșeurilor” este locul în care întreținerea se plătește de la sine. Problema este că majoritatea magazinelor se reascute prea târziu. Ei așteaptă până când bavurile sunt evidente, piesele nu sunt inspectate sau presa sună diferit. Până în acel moment, marginea s-a uzat cu mult peste etapa de-recuperare ușoară și fiecare măcinare elimină mult mai mult material decât ar trebui.
Când și cum să ascuți din nou pumnii
Declanșatorul reascutării nu este eșecul catastrofal. Este prima creștere măsurabilă a înălțimii bavurilor pe piesele dvs. ștanțate. Mate recomandă ascuțirea atunci când marginile de tăiere sunt uzate la o rază de 0,01-inchi (0,25 mm). În acel moment, o retușare ușoară restabilește marginea cu pierderi minime de material. Șlefuirea ușoară frecventă depășește în mod constant șlefuirea grele rare, deoarece mențin geometria de tăiere mai aproape de profilul proiectat și reduc eliminarea cumulativă a materialului pe durata de viață a sculei.
Procedura de reascuțire în sine este simplă, dar necesită disciplină:
- Fixați poansonul drept într-un bloc V-pe mandrina magnetică a unei polizor de suprafață.
- Eliminați numai0,001 până la 0,002 inchi (0,03 până la 0,05 mm) per trecere, repetând până la ascuțit. Eliminarea totală pe sesiune este de obicei între 0,005 și 0,010 inchi.
- Utilizați o roată de oxid de aluminiu vitrificat, interval de duritate D la J, dimensiunea granulelor de la 46 la 60.
- Aplicați lichid de răcire cu generozitate și cât mai aproape posibil de punctul de contact. Supraîncălzirea reduce duritatea și poate produce fisuri de suprafață invizibile, dar devastatoare din punct de vedere structural. Decolorarea închisă după șlefuire indică o deteriorare care se extinde dincolo de suprafață, iar unealta ar trebui înlocuită în loc să fie refolosită.
- După șlefuire, piatrați ușor muchiile de tăiere cu o piatră de ulei pentru a lăsa o rază de 0,001 până la 0,002-inchi. Această rază mică distribuie stresul la margine și reduce descuamarea care provoacă repetarea rapidă pe poansonele de tablă proaspăt șlefuite.
- Demagnetizați perforatorul și aplicați un strat ușor de ulei pentru a preveni coroziunea înainte de a-l repune în funcțiune sau depozitare.
Alocația totală de ascuțire depinde de lungimea inițială a poansonului și de consumul de teren. Odată ce măcinarea acumulată îndepărtează materialul egal cu sau care depășește lungimea de teren proiectată, poansonul nu mai poate reține melci în mod corespunzător și trebuie retras. Pentru o unealtă obișnuită de perforare a tablei cu un teren de 1 până la 3 ori grosimea materialului, asta înseamnă urmărirea fiecărei sesiuni de șlefuire și înregistrarea îndepărtării cumulate.
Criterii de inspecție și înlocuire
Reascuțirea menține în funcțiune uneltele de perforare a metalelor, dar nu le face nemuritoare. Un pumn-bine întreținut poate fimacinati de 15 pana la 20 de ori inainte de inlocuire, dar fiecare ciclu trebuie verificat pe baza unor criterii clare de acceptare. Iată ce trebuie verificat după fiecare măcinare și la intervale regulate în timpul producției:
- Stare marginea- Inspectați cu mărire (minimum 10x). Căutați microcipuri, modele de uzură inegale sau urme de arsuri de șlefuire care indică deteriorarea subterană.
- Măsurarea diametrului- Folosiți un cadru sau un micrometru de tip go/no-go pentru a confirma că poansonul încă se încadrează în toleranță. Remolarea cumulativă poate reduce subtil diametrul efectiv dacă configurația de măcinare nu este perfect pătrată.
- Verificarea lungimii- Măsurați lungimea totală și comparați cu specificațiile inițiale minus istoricul de măcinare documentat. Lungimea determină înălțimea de închidere și afectează sincronizarea în matrițele progresive, unde știfturile de perforare și alte componente interacționează în poziții precise.
- Finisaj de suprafață- Terenul și suprafața trebuie să fie netede și fără urme de aderență. Suprafețele aspre favorizează uzul și tragerea de melci.
- Starea capului- Verificați dacă nu există ciuperci, crăpături sau deformări de la impactul repetat împotriva plăcii de suport.
Înlocuiți poansonul atunci când se aplică oricare dintre aceste condiții: șlefuirea acumulată a consumat întreaga lungime a terenului, ciobirea se extinde dincolo de zona de margine imediată în corpul poansonului, diametrul scade în afara benzii de toleranță pentru specificația găurii sau deteriorarea capului împiedică așezarea corectă în dispozitivul de reținere. Nu încercați să salvați un instrument de limită pentru „doar câteva accesări suplimentare”. O lovitură eșuată care se sparge în matriță costă mult mai mult timp de nefuncționare și daune colaterale decât o înlocuire planificată.
Practici de depozitare și manipulare
Timpul petrecut cu pumnii în afara matriței contează mai mult decât își dau seama majoritatea magazinelor. Un pumn căzut este aproape sigur deteriorat la marginea tăietoare, chiar dacă zdrobirea nu este vizibilă cu ochiul liber. Depozitarea neglijentă în cazul în care uneltele intră în contact unele cu altele creează crestături de margine care inițiază așchierea sub sarcină.
Depozitați pumnii în tuburi de protecție individuale cu spumă, bumbac sau cearăpentru a păstra intacte-marginile de precizie. Nu depozitați niciodată capetele tăiate acolo unde greutatea sculei se sprijină pe caracteristica sa cea mai ascuțită. Etichetați fiecare tub sau fantă cu identificarea poansonului, diametrul curent și numărul de rectificare, astfel încât oricine scoate o unealtă din inventar să știe exact cu ce lucrează.
Pentru magazinele care folosesc un set complet de instrumente de perforare a matriței cu mai multe dimensiuni și geometrii, depozitarea organizată nu este o întreținere menajeră. Este asigurarea calității. Un pumn etichetat greșit instalat în stația greșită creează probleme de degajare, erori dimensionale și potențiale daune ale matriței la prima lovitură. Asociați sistemul dvs. de stocare cu un jurnal simplu care urmărește fiecare unealtă, de la nou până la fiecare remașare până la retragere.
Întreținerea menține performanța loviturilor individuale. Dar întrebarea mai largă, selectarea combinației potrivite de tip de perforare, material, geometrie și acoperire pentru o anumită aplicație, este cea care determină dacă intervalele de întreținere sunt măsurate în zeci de mii de accesări sau sute de mii.
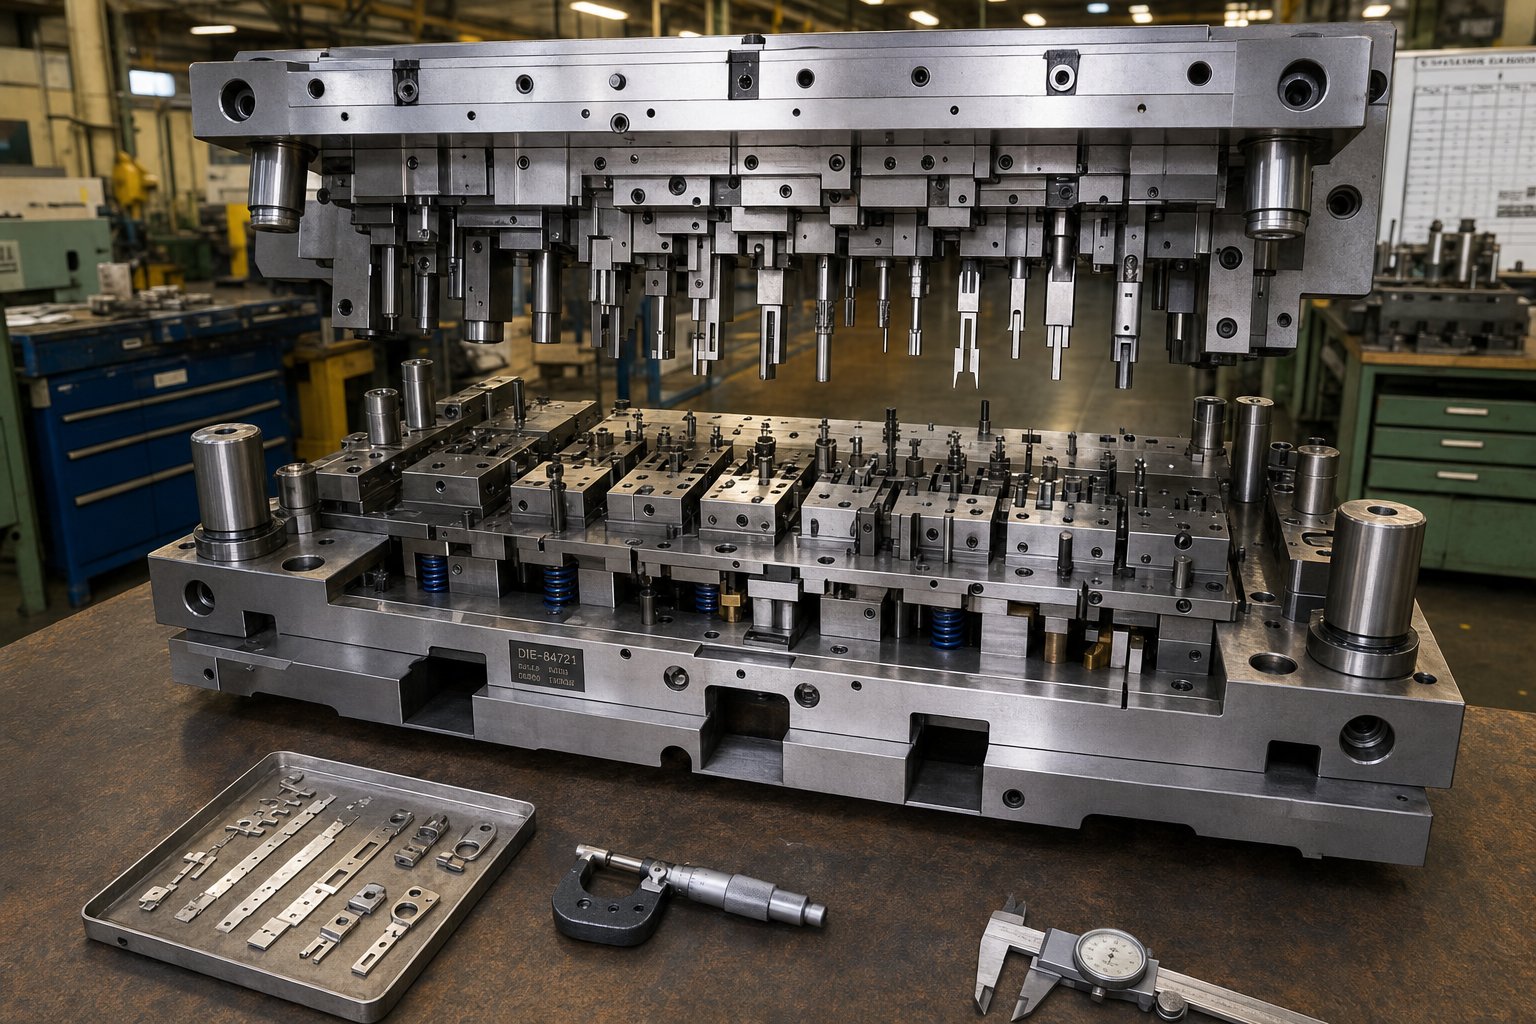
Selectarea poansonului potrivit pentru aplicația dvs. de matriță de ștanțare a metalului
Fiecare secțiune a acestui articol indică aceeași concluzie: performanța punchului nu este controlată de o singură variabilă. Calitatea oțelului contează, dar nu separat de geometrie. Acoperirile prelungesc durata de viață, dar nu și dacă spațiul liber este greșit. Întreținerea păstrează calitatea, dar nu și dacă designul original a fost o potrivire slabă pentru piesa de prelucrat. Adevărata soluție pentru uzura prematură este un proces de selecție sistematic care ține cont de toți acești factori împreună, în secvență, înainte ca prima lovitură să aterizeze pe presa de matriță.
Variabile de decizie pentru selecția punch
Când specificați un nou pumn sau depanați unul cu performanțe slabe, analizați aceste variabile în ordine. Fiecare pas restrânge domeniul și se bazează pe decizia anterioară:
- Identificați tipul operației.Poansonul este tăiat (piercing, golire, crestare) sau formare (îndoire, desenare, monedă)? Operațiunile de tăiere necesită muchii ascuțite și oțel-rezistent la uzură. Operațiunile de formare acordă prioritate tenacității și finisării suprafeței.
- Caracterizați materialul și grosimea piesei de prelucrat.Aluminiul moale la 0,5 mm și oțelul martensitic de 1400 MPa la 1,5 mm impun cerințe complet diferite pentru instrumentul de ștanțare a metalelor. Rezistența materialului și abrazivitatea determină gradul minim de oțel și dacă o acoperire este obligatorie sau opțională.
- Determinați spațiul liber necesar.Utilizați instrucțiunile specifice-materialului din secțiunile anterioare ca punct de plecare. Luați în considerare toleranța parțială, calitatea dorită a marginilor și rigiditatea presei. Toleranțe mai strânse la dimensiunea găurii împing spre spații mai strânse, dar cresc stresul sculei.
- Selectați calitatea materialului de perforare.Potriviți mai întâi cerințele de duritate, apoi adăugați rezistență la uzură. D2 pentru lucrări generale, S7 pentru șoc, clase PM pentru foi abrazive sau-de înaltă rezistență. Lasă piesa de prelucrat să dicteze oțelul, nu doar bugetul.
- Alegeți geometria și stilul punctului în funcție de nevoile de forță și calitate.Față-plată pentru găuri de simetrie-critice. Un singur-forfecare sau acoperiș-pentru presări cu forță-limitată sau materiale-de înaltă rezistență. Setați lungimea terenului și conicitatea din spate pe baza grosimii materialului și a nevoilor de reținere-slugului.
- Evaluați acoperirea pe baza modului de eroare așteptat.Dacă riscul principal este uzura, alegeți TiCN sau AlCrN. Dacă domină uzura abrazivă, TiN sau TiAlN. Dacă niciun mod de defecțiune nu este dominant, un TiN-general la 4-5 micrometri este o linie de bază solidă.
Această secvență funcționează indiferent dacă specificați un poanson de catalog standard pentru o matriță simplă de mașină de presare sau proiectați un poanson personalizat pentru o unealtă progresivă complexă. Logica rămâne aceeași. Ceea ce se schimbă este complexitatea fiecărui răspuns.
Lucrul cu specialiștii matrițe de ștanțare personalizată
Poansonele standard de catalog se ocupă de o mare parte a lucrărilor de producție. Dar atunci când geometriile devin complexe, toleranțele se îngustează sub intervalele standard sau materialele piesei de prelucrat împing în teritoriu avansat-de înaltă rezistență, uneltele de-la-raft își ating limitele. Acolo devin esențiali specialiștii matrițelor de ștanțare a metalelor personalizate.
Ce separă un partener capabil de scule de un furnizor de piese? Căutați aceste capacități:
- Expertiză{0}}la nivel de sistem- Capacitatea de a proiecta nu doar poansonul, ci și întreaga structură a matriței: spațiu liber, flux de material, forțe de decapare și control al bavurilor ca sistem integrat.
- Suport complet pentru ciclul de viață- Îndrumări de la proiectarea inițială până la optimizarea producției și recomandările de întreținere, nu doar livrarea unei componente finite.
- Cunoștințe materiale și proces- Experiență cu materialele specifice ale piesei de prelucrat și volumele de producție din operațiunea dvs., inclusiv soluții personalizate de perforare cu matriță pentru profile non-standard.
Pentru inginerii care au lucrat la conținutul tehnic din acest articol și au nevoie de un partener pentru implementare,YICHENoferă soluții personalizate de matriță de ștanțare care acoperă designul poansonului, structura matriței, optimizarea jocului și fluxul de material. Prima lor abordare de inginerie-se adresează întregului sistem, mai degrabă decât componentelor izolate, care este exact mentalitatea spre care s-a dezvoltat acest articol.
Distincția cheie dintre producătorii de poanson și matrițe care oferă rezultate și cei care pur și simplu completează comenzi este dacă tratează perforatorul ca o piesă independentă sau ca un element dintr-un sistem care trebuie să funcționeze împreună. Cei mai buni parteneri vă contestă ipotezele, vă validează alegerile de degajare și vă recomandă combinații de oțel și acoperire pe baza datelor lor de teren din aplicații similare.
Punând totul laolaltă
Dacă există un principiu care leagă fiecare secțiune a acestui articol, acesta este:
Performanța de perforare este un rezultat al sistemului. Materialul, geometria, spațiul liber, acoperirea, starea presei și practicile de întreținere interacționează continuu. Optimizarea unei variabile în timp ce le ignorăm pe celelalte produce, în cel mai bun caz, randamente descrescătoare și eșec accelerat în cel mai rău caz. Soluția reală pentru uzura prematură nu este niciodată o singură schimbare. Este corectarea întregului sistem.
Indiferent dacă rulați o simplă-stație de presare a matriței sau o unealtă progresivă cu 30 de stații, fizica nu se schimbă. Poansonul intră în material, se inițiază fractura și tot ceea ce ați specificat în amonte determină dacă acea fractură produce o piesă curată sau o problemă de calitate. Analizați variabilele în mod sistematic, colaborați cu specialiști atunci când aplicația o cere și tratați întreținerea punchului ca o funcție de calitate, mai degrabă decât un răspuns la defecțiune. Acesta este modul în care poansonele matrițelor de ștanțare încetează să se uzeze prea repede și încep să ofere durata de viață a sculei pe care programul dumneavoastră de producție o necesită de fapt.
Întrebări frecvente despre ștanțarea poansonelor matrițelor
1. Ce cauzează uzura prematură a poansonelor matrițelor de ștanțare?
Uzura prematură a pumnului provine de obicei din mai mulți factori care interacționează mai degrabă decât dintr-o singură cauză. Cei mai obișnuiți factori care contribuie la perforarea-la-încărcarea incorectă (mai ales prea strâns), oțelul de scule nepotrivit pentru materialul piesei de prelucrat, tratamentul termic necorespunzător care lasă austenită fragilă reținută, nealinierea presei care creează încărcare neuniformă și așteptarea prea mult timp între ciclurile de ascuțire. Abordarea uzurii poansonului necesită o abordare-la nivel de sistem care evaluează împreună selecția materialului, geometria, jocul, acoperirea și starea presei. Specialiștii matrițelor de ștanțare personalizate precum YICHEN pot ajuta inginerii să optimizeze aceste variabile ca un sistem integrat, mai degrabă decât să le trateze pe fiecare în mod izolat.
2. Cum aleg spațiul potrivit pentru setul meu de perforare și matriță?
Alegerea spațiului liber depinde în primul rând de materialul și grosimea piesei de prelucrat. Începeți cu aceste reguli-per parte: oțel moale la 5-8% din grosimea materialului, oțel inoxidabil la 6-10%, aluminiu la 3-5%, cupru și alamă la 3-6% și oțeluri de înaltă rezistență la 8-12%. Acestea sunt puncte de plecare care trebuie ajustate în funcție de cerințele de toleranță a piesei, de calitatea dorită a marginilor și de rigiditatea presei. Rețineți că spațiul liber este dinamic sub sarcină. Deformarea presării, tălpile uzate și știfturile de ghidare nealiniate vă pot schimba jocul efectiv față de ceea ce a fost măsurat static, în special la ștanțarea calităților AHSS la tonaj mai mari.
3. Care este cel mai bun oțel pentru scule pentru ștanțarea poansonelor de matriță?
Nu există un singur oțel cel mai bun, deoarece alegerea corectă depinde de materialul piesei de prelucrat și de tipul de operare. D2 este calul de lucru de uz general-pentru ștanțarea oțelului moale la 54-61 HRC. A2 oferă o rezistență mai bună pentru lovituri lungi și sarcini de șoc moderate. S7 se ocupă de oblocare grea acolo unde rezistența la impact contează cel mai mult. Oțelul rapid-M2 se potrivește operațiunilor cu viteză mare-care generează căldură de frecare. CPM-10V și alte tipuri de metalurgie a pulberilor oferă o rezistență extremă la uzură pentru oțelurile abrazive sau avansate de înaltă rezistență. Principiul cheie este de a satisface mai întâi cerințele de duritate, apoi de a adăuga rezistență la uzură prin acoperiri sau tratamente de suprafață.
4. Cât de des ar trebui să fie reascuțite poansonele matrițelor de ștanțare?
Reascuțiți atunci când marginile de tăiere se uzează la o rază de 0,01-inchi (0,25 mm), care de obicei arată ca prima creștere măsurabilă a înălțimii bavurilor pe piesele ștanțate. Nu așteptați daune vizibile sau defecțiuni catastrofale. În timpul reascuțirii, îndepărtați doar 0,001 până la 0,002 inci pe trecere de șlefuire cu lichid de răcire generos pentru a preveni deteriorarea termică. Un poanson bine întreținut poate fi reîncărcat de 15 până la 20 de ori înainte de înlocuire. Urmăriți îndepărtarea cumulativă a materialului și retrageți perforatorul odată ce șlefuirea totală depășește lungimea de teren proiectată, deoarece nu mai poate reține melci în mod corespunzător dincolo de acel punct.
5. Acoperirile PVD prelungesc cu adevărat durata de viață a poansonului în matrițele de ștanțare?
Da, dar numai atunci când elementele fundamentale ale instrumentului de bază sunt corecte. Acoperirile PVD precum TiN, TiCN, AlCrN și TiAlN reduc frecarea, rezistă la preluarea materialului și încetinesc uzura abrazivă. Cazurile documentate arată îmbunătățiri de la 10.000 la 250.000 de piese cu acoperiri optimizate. Cu toate acestea, acoperirile multiplică deciziile bune, mai degrabă decât să le compenseze pe cele rele. Dacă spațiul liber este greșit, alinierea este dezactivată sau oțelul de bază este inadecvat, acoperirile oferă doar o ușurare temporară. Selectați acoperirile pe baza modului de defectare dominant: TiCN sau AlCrN pentru uzură, TiN sau TiAlN pentru uzura abrazivă și TiN lustruit pentru acumularea de material-moale.


