


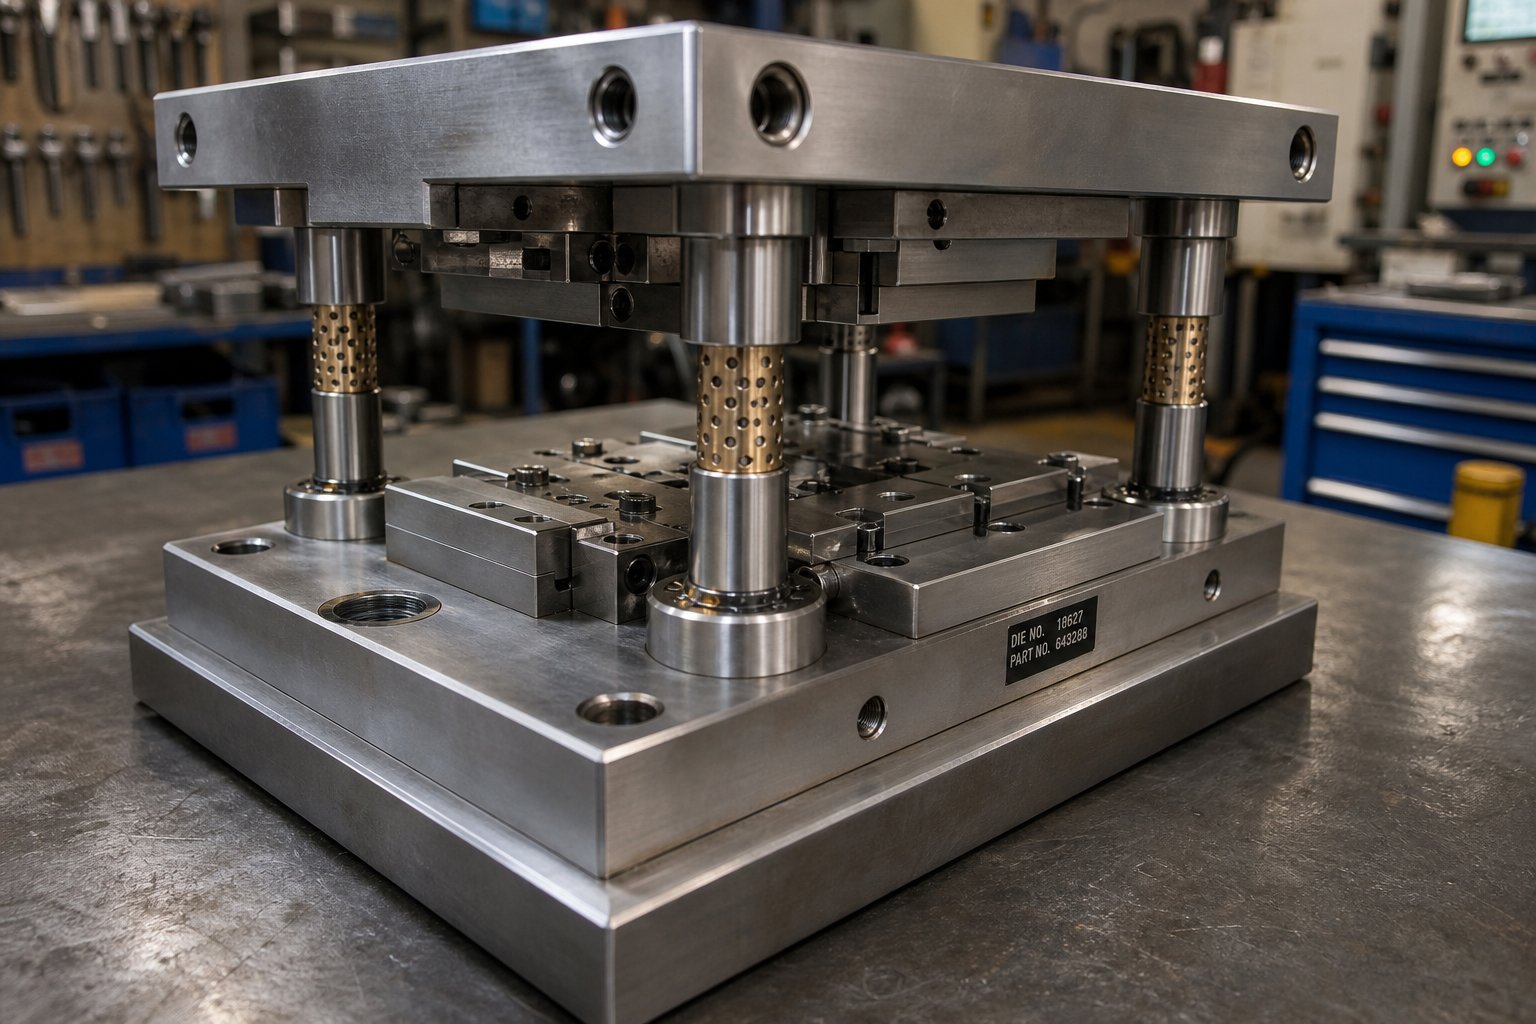
Ce este un set de matrițe de ștanțare și de ce contează
Când o presă de ștanțare circulă de sute de ori pe minut, ce menține jumătățile superioare și inferioare ale sculelor dvs. într-o aliniere perfectă? Nu geometria matriței în sine. Nu berbecul de presă. Este setul de matrițe de ștanțare - cadrul structural responsabil pentru ghidarea fiecărei curse cu precizie repetabilă de-a lungul a milioane de cicluri.
Un set de matrițe de ștanțare este ansamblul de saboți de matriță superioare și inferioare, stâlpi de ghidare și bucșe de ghidare care țin cele două jumătăți ale matriței de ștanțare într-o aliniere precisă pe toată durata cursei de presare. Nu taie și nu formează material -, ci asigură că componentele care fac sunt poziționate cu precizie de fiecare dată.
Gândiți-vă la asta astfel: setul de matrițe este scheletul, iar detaliile de tăiere sau de formare sunt mușchii. Fără un schelet rigid, bine-aliniat, chiar și cele mai ascuțite șanțuri și matrițe vor produce piese inconsistente.
Ce face de fapt un set de matrițe de ștanțare
Un set de matrițe de ștampilăservește unui scop fundamental - menținerea alinierii între poanson (jumătatea superioară) și blocul matriței (jumătatea inferioară) sub o forță imensă. Saboții matriței superioare și inferioare distribuie uniform sarcina de presare, prevenind deformarea localizată. Stâlpii de ghidare și bucșele limitează mișcarea laterală, astfel încât muchiile de tăiere se întâlnesc cu degajări adesea măsurate în zecimi de miime de inch. Acest sistem de ghidare permite matrițelor de ștanțare să producă piese identice, indiferent dacă sunteți pe ciclul zece sau pe ciclul zece milioane.
Seturile de matrițe absorb și redirecționează, de asemenea, forța laterală generată în timpul operațiunilor de formare. Fără această coloană structurală, forțele dezechilibrate ar accelera uzura, ar degrada toleranțele pieselor și, în cele din urmă, ar deteriora presa în sine.
Setul de matrițe vs Blocul de matrițe - Distincție cheie
Aici apare adesea confuzia. Un set de componente ale matriței include pantofi, stâlpi și bucșe - infrastructura de aliniere. Blocurile de matriță, prin contrast, adăpostesc muchiile de tăiere reale, profilele de formare și geometria de perforare. Puteți schimba diferite blocuri de matrițe în același set de matrițe, dacă amprenta se potrivește, tocmai de aceea seturile de matrițe standardizate reduc costurile cu sculele din familiile de produse.
Această distincție contează, deoarece performanța inferioară are adesea originea mai degrabă la set decât la zarul în sine. Bucșele uzate, pantofii subdimensionați sau configurația greșită a stâlpilor vor degrada calitatea pieselor, indiferent de cât de precis este șlefuită geometria de tăiere. Opțiunile de configurare - aspectul stâlpilor, tipul rulmentului, materialul de încălțăminte și dimensiunea dimensională - determină în mod direct precizia de aliniere, durata de viață a sculei realizabilă și compatibilitatea cu echipamentul dvs. de presă. Fiecare dintre aceste variabile se combină cu volumul de producție, luând decizii timpurii cu privire la arhitectura setului de matrițe una dintre opțiunile cu cea mai mare-pârghie din orice program de ștanțare.
Componentele de bază din interiorul fiecărui set de matrițe
Fiecarecomponentă matriță de ștanțarejoacă un rol ingineresc specific în menținerea sculelor dumneavoastră în viață și a pieselor dumneavoastră exacte. Cu toate acestea, cele mai multe referințe enumera pur și simplu părți fără a explica de ce acestea contează sub sarcină. Când înțelegeți ce face de fapt fiecare piesă - și ce se întâmplă atunci când eșuează -, puteți urmări problemele de calitate până la cauza lor principală, în loc să urmăriți simptomele.
Încălțăminte superioară și inferioară a matriței explicate
Saboții matriței reprezintă fundația întregului ansamblu matriță. Sabotul superior (numit și suport de poanson) poartă elementele de tăiere și formare care se deplasează cu berbecul de presare. Sabotul inferior (suportul matriței) este prins de suportul de presare și susține placa matriță, butoanele și orice geometrie de formare montată sub bandă.
Imaginați-vă că vă apăsați palma pe o masă - forța se răspândește uniform pe mână. Încălțămintea funcționează în același mod. Ei distribuie un tonaj concentrat de presă pe o amprentă largă, astfel încât nicio zonă a matriței nu experimentează o deformare localizată distructivă. Grosimea încălțămintei este proiectată în raport cu tonajul așteptat: prea subțire, iar pantoful se îndoaie la mijlocul cursei-, schimbând spațiile între poansonele matriței și butoanele lor de împerechere. Această flexibilitate poate fi de doar câteva miimi de inch, dar pe parcursul a milioane de cicluri accelerează uzura marginilor și produce creșterea bavurilor pe piesele tale ștanțate.
Majoritatea pantofilor de matriță sunt prelucrați din tablă de oțel sau fontă, apoi măcinați plat și paralel. Planeitatea și paralelismul sunt esențiale - orice abatere se traduce direct în eroare de aliniere între jumătățile superioare și inferioare ale sculei.
Stâlpi de ghidare, bucșe și sisteme de aliniere
Stâlpii de ghidare sunt cilindri de-oțel întărit, șlefuit, presați sau prinși într-un singur sabot. Ele alunecă prin bucșe de ghidare potrivite montate în pantoful opus, limitând mișcarea laterală la toleranțe în interiorul0,0001 in.Acesta este mecanismul care vă menține lovirea-pentru-alinierea morții, lovitură după lovitură.
Există două stiluri principale de bucșe. Bucșele de frecare (lagărele) folosesc manșoane din bronz sau aluminiu-bronz, uneori încorporate cu dopuri din grafit pentru lubrifiere. Bucșele rulmenților cu bile circulă pe rulmenți cu bile, oferind un spațiu aproape de -zero și o separare mai ușoară a matriței. Alegerea dintre ele afectează capacitatea de precizie, intervalele de întreținere și cât de bine se ocupă setul de împingerea laterală - un subiect tratat în profunzime mai târziu în acest articol.
Diametrul și lungimea stâlpilor contează și ele. Stâlpii subdimensionați se deflectează sub sarcină laterală, în timp ce stâlpii prea scurti permit cuștii cu bile să iasă din bucșă în timpul cursei, dăunând rulmenților și degradând precizia de aliniere în timp.
Componente auxiliare care completează ansamblul
Dincolo de pantofi și sisteme de ghidare, mai multe componente de susținere țin ansamblul matriței împreună și îl protejează de deteriorare:
- Plăci de suport- plăci de oțel întărit plasate în spatele poansonelor și butoanelor pentru a preveni ca capetele de perforare să se înglobeze în materialul mai moale al încălțămintei sub impact repetat.
- Blocuri de călcâi- blocuri de oțel fixate la pantofii de sus și de jos cu plăci de uzură întărite care absorb forța laterală. Ele previn deplasarea laterală atunci când forțele de tăiere sau de formare sunt dezechilibrate.
- Dibluri- Știfturi de împământare de precizie- care localizează secțiunile matriței, elementele de reținere și blocurile în poziția lor exactă pe pantof. Șuruburile țin componentele în jos; diblurile le țin pe loc.
- Die resorturi- arcuri de compresie cu forță mare- (bobină mecanică sau azot gazos) care furnizează forță de îndepărtare, presiunea plăcuței sau forța de întoarcere a camei în interiorul sculei.
- Fante pentru tije sau cleme- interfața mecanică care fixează pantoful superior de berbecul de presare. Matrițele mai mici folosesc o tijă presată în centrul pantofului; matrițele mai mari se bazează pe fantele de cleme prelucrate de-a lungul marginilor pantofului.
Fiecare parte auxiliară este un potențial punct de defecțiune. O placă de suport crăpată lasă o ciupercă cu cap de pumn să intre în pantof. Un bloc de călcâi uzat permite o deriva laterală progresivă. Un diblu spart permite unei secțiuni a matriței să se deplaseze suficient pentru a-ți elimina spațiile libere.
| Componentă | Funcţie | Material tipic | Indicator de eroare |
|---|---|---|---|
| Încălțăminte superioară | Poartă unelte-laterale de perforare; distribuie forța berbecului | Placă de oțel sau fontă | Uzurire la suprafață, pierderea paralelismului |
| Pantof inferior | Suportă scule-laterale ale matriței; se monteaza pentru a sustine | Placă de oțel sau fontă | Deformare localizată sub nasturi |
| Posturi de ghid | Restrânge mișcarea laterală între pantofi | Oțel de scule-călit sau călit-performant | Linii de uzură vizibile, pierderi măsurabile de diametru |
| Bucșe de ghidare | Primește posturi de ghid; menține toleranța de aliniere | Bronz, aluminiu-bronz sau oțel (tip rulment cu bile) | Clearance crescută, semne de scor |
| Plăci de suport | Împiedică capetele de pumn să se înglobeze în pantofi | Oțel de scule călit | Urme de crăpare, gropițe sau ciuperci |
| Blocuri de călcâi | Absoarbe împingerea laterală de la forțele dezechilibrate | Oțel cu plăci de uzură călite | Uzură placa de uzură, gol vizibil |
| Dibluri | Localizează secțiunile matriței exact pe pantofi | Oțel aliat călit | Forfecare, slăbire în alezaj |
| Die Springs | Oferă forță de îndepărtare, tamponare sau de întoarcere | Oțel crom-vanadiu (mecanic) sau azot gazos | Pierdere de înălțime care depășește 5%, fisurare |
| Tijă / Fante de clemă | Asigură pantoful superior pentru a apăsa berbecul | Integral la pantof (oțel) | Alungirea fantelor, slăbirea tijei |
Veți observa un model în acel tabel: fiecare indicator de eșec se retrage la același rezultat - pierdere a alinierii. Asta pentru că fiecare componentă a matriței de ștanțare există pentru a menține relația spațială dintre jumătățile superioare și inferioare ale matriței. Când orice element se degradează, sistemul de ghidare compensează până nu poate, iar calitatea se deplasează în liniște până când cineva observă părți proaste în aval.
Adevărata întrebare, așadar, nu este doar ce se află în setul tău de zaruri -, ci și cum aranjezi acele componente. Plasarea postării, numărarea și configurarea determină modul în care rigiditatea și accesibilitatea se compensează unele cu altele, iar aspectul corect depinde în întregime de operația pe care trebuie să o efectueze instrumentul dvs.
Tipuri de configurare a seturilor de matrițe și când să le folosiți fiecare
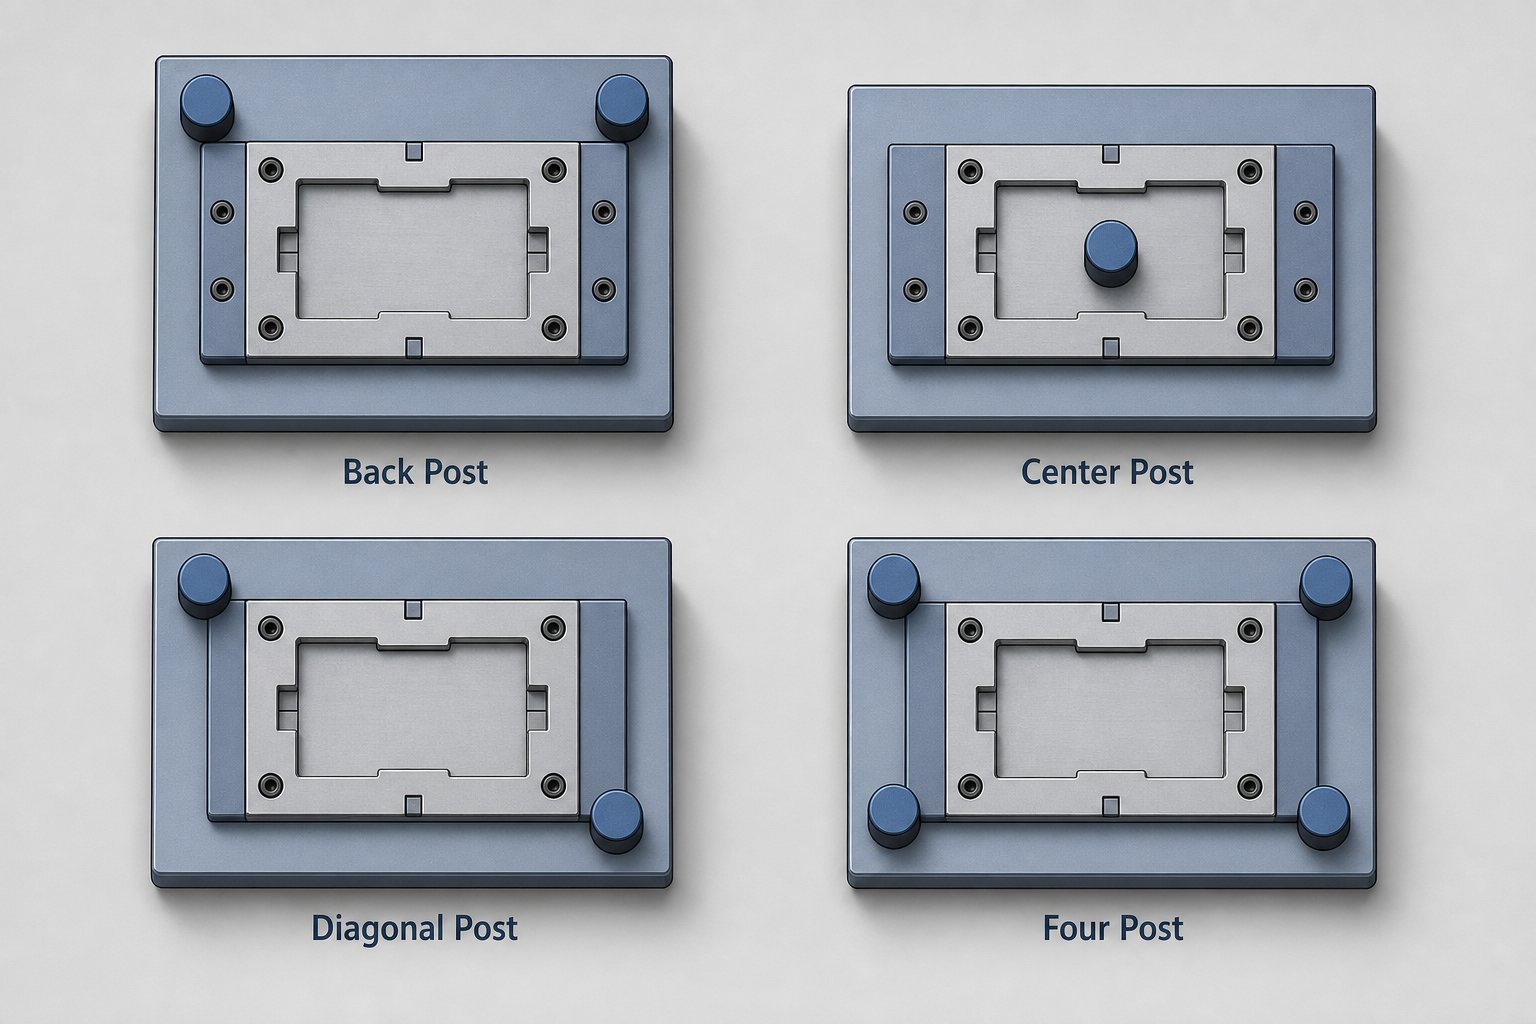
Plasarea postării nu este o idee ulterioară - este o decizie de proiectare care blochează compromisul dintre rigiditate, precizie de aliniere și acces fizic la spațiul matriței. Patru configurații standard acoperă marea majoritate a aplicațiilor setului de matrițe de presă, totuși majoritatea inginerilor moștenesc un aspect în loc să aleagă unul în mod deliberat. Alegerea unei configurații greșite pentru operațiunea dvs. introduce probleme de aliniere pe care nicio cantitate de dispărire sau înlocuire a bucșei nu le va rezolva.
Configurații postare din spate și postare centrală
Seturile de stâlpi din spate poziționează ambele stâlpi de ghidare de-a lungul marginii posterioare a saboților matriței, lăsând partea frontală și laterală complet deschise. Acesta este cel mai obișnuit aspect pentru matrițele progresive și cu alimentare-în bandă, deoarece partea frontală deschisă oferă alimentare neobstrucționată a benzii, îndepărtarea deșeurilor și vizibilitate operatorului. Dacă utilizați un set de matrițe pentru presă de perforare pentru ștanțare sau perforare cu material alimentat cu bobine-, postarea din spate este aproape întotdeauna punctul de plecare.
Compartimentul? Două stâlpi din spate creează o condiție de ghidare asimetrică. Sub forțe mari de tăiere, partea din față a sabotului matriței este nesusținută și mai susceptibilă la deformare -, în special la matrițe mai largi, unde distanța dintre linia centrală a stâlpului și zona de lucru este mare. Pentru sculele progresive înguste,-de mare viteză, acest lucru contează rar, dar pentru matrițele largi cu stații de formare grele în apropierea marginii din față, seturile de stâlpi din spate pot permite suficientă răsturnare a pantofilor pentru a deplasa perforarea-la-alinierea matriței.
Seturile de stâlpi centrali rezolvă acest lucru prin plasarea celor doi stâlpi de ghidare pe laturile opuse - centrate în stânga și în dreapta -, astfel încât zona de lucru să se așeze între ei cu un sprijin echilibrat. Această geometrie distribuie forțele laterale în mod uniform, făcând seturile de matrițe de ștampilare din centru cea mai bună alegere pentru operațiunile de ștanțare simetrică în care sarcinile laterale de împingere sunt egale în toate direcțiile. Dezavantajul este accesibilitatea redusă din ambele părți, ceea ce complică alimentarea benzilor și îngreunează încărcarea manuală a pieselor.
Configurații diagonale și cu patru stâlpi
Seturile de stâlpi diagonale poziționează cele două stâlpi la colțuri diagonal opuse -, de obicei, spate-stânga și față-dreapta. Acest lucru deschide două laturi adiacente pentru acces, făcându-le bine-potrivite pentru operațiuni în care piesele sau semifabricatele sunt încărcate manual-din față sau lateral. Veți găsi seturi de diagonale în operațiuni secundare, cum ar fi crestarea sau formarea, acolo unde automatizarea nu este justificată, iar accesibilitatea operatorului contează.
Patru seturi de stâlpi plasează un stâlp de ghidare la fiecare colț al sabotului matriței. Acest lucru oferă rezistență maximă la deformare și cea mai uniformă ghidare pe întreaga suprafață a încălțămintei. Când tonajul urcă pe teritoriul setării presei hidraulice, - embotire adâncă, monedă grea sau formare de forță-înaltă - patru configurații de stâlp împiedică răsturnarea pantofului și flexia localizată căreia două-dispoziții de stâlp nu le pot rezista. Compromisul este evident: accesul este restricționat din toate cele patru laturi, astfel încât alimentarea cu benzi necesită deschideri de fante prelucrate prin pantofi, iar întreținerea matriței necesită mai mult efort de demontare.
Cum să potriviți configurația cu operațiunea dvs
Alegerea aspectului potrivit se reduce la trei întrebări: Câtă rigiditate necesită procesul dumneavoastră? Unde intră și iese materialul din matriță? Și cum vor interacționa operatorii și automatizarea cu instrumentul în timpul producției?
O matriță standard pentru ștanțarea progresivă-de mare viteză folosește aproape întotdeauna un aspect al stâlpilor din spate, deoarece accesul la alimentare depășește câștigul marginal de rigiditate al stâlpilor suplimentari. În schimb, o matriță de formare grea care rulează într-o presă hidraulică are nevoie de patru stâlpi, deoarece controlul deformarii este preocuparea principală, iar accesul la bandă este irelevant. Configurațiile stâlpilor în diagonală și centrală servesc la mijlocul - operațiunilor cu tonaj moderat, unde cerințele de acces exclud extremele.
| Configurare | Rigiditate | Accesibilitate | Cea mai bună aplicație | Cost relativ |
|---|---|---|---|---|
| Post din spate (2 posturi, spate) | Moderat | Excelente - deschise față și laterale | Mole progresive, decupări și perforare alimentate cu bandă{0}} | Scăzut |
| Post central (2 stâlpi, laterale) | Moderat-Ridicat | Limitat - restricționat din ambele părți | Decuparea simetrică, tăierea echilibrată | Scăzut |
| Stâlp diagonal (2 stâlpi, colțuri opuse) | Moderat | Bine - două laturi adiacente deschise | Operații secundare de încărcare manuală-, crestare | Scăzut |
| Four Post (4 stâlpi, toate colțurile) | Maxim | Restricţionat - toate părţile blocate parţial | Formare grea, ambutisare adâncă, monedare de-tonaj mare | Superior |
Observați că seturile de matrițe pentru aplicații de presă sub aproximativ 100 de tone justifică rareori configurațiile la patru-post - costul suplimentar și accesibilitatea redusă nu sunt compensate de câștiguri semnificative de rigiditate la tonaj mai mici. Dar odată ce forțele de formare generează o forță laterală semnificativă sau deschiderea încălțămintei dvs. depășește ceea ce se pot stabiliza doi stâlpi, creșterea până la patru stâlpi elimină devierea de aliniere indusă de deformare-care degradează în mod liniștit calitatea pieselor pe parcursul unui ciclu de producție.
Configurația determină limitele pe care sistemul dumneavoastră de ghidare poate gestiona. Dar, în cadrul oricărei configurații, tipul de rulment - cu bile sau alunecare - definește cât de precis mențin alinierea stâlpilor și bucșilor sub sarcină și cât de indulgent este setul atunci când condițiile nu sunt ideale.
Sisteme de ghidare cu rulmenți cu bile vs
Configurația dvs. post stabilește cadrul structural. Dar sistemul de rulmenți din interiorul acelor stâlpi și bucșe determină cât de precis funcționează de fapt cadrul respectiv sub sarcină - și cât de repede pedepsește neglijența. Două filozofii de rulmenți domină sculele cu matriță: rulment cu bile (element de rulare) și rulment alți (frecare). Ambele produc piese excelente. Ambele eșuează diferit. Alegerea dintre ele nu se referă la care este „mai bună” -, ci la care dintre ele se potrivește condițiilor reale ale operațiunii tale.
Sisteme de ghidare cu rulmenți cu bile și avantaje de precizie
Sistemele de ghidare cu rulmenți cu bile folosesc rulmenți cu bile care se află între diametrul exterior al stâlpului de ghidare și diametrul interior al bucșei. Aceste componente funcționează în astare preîncărcată- o presă de rulare se potrivește cu joc negativ, adesea la fel de strânsă de 0,0001 până la 0,0021 inchi, în funcție de producător și diametrul stâlpului. Acest joc aproape de-zero este ceea ce oferă precizia de aliniere pe care o cere ștampilarea cu toleranță strânsă.
Imaginați-vă diferența dintre alunecarea unui sertar pe șine de lemn față de rularea acestuia pe rulmenți cu bile. Acțiunea de rulare elimină alunecarea-, reduce acumularea de căldură în timpul ciclării continue și menține alinierea constantă la viteze care depășesc 200 de curse pe minut. Pentru operațiunile de ștanțare și matriță de precizie, - decuparea cu viteză mare{-cu ștanțare-la-degajări măsurate în zecimi - ghidarea rulmentului cu bile câștigă avantajul său.
Captura? Sistemele de rulmenți cu bile necesită disciplină. Nu tolerează contaminarea, manipularea brutală sau lubrifierea inconsecventă. O singură alimentare greșită care șochează- matrița poate brina canalele de rulare, creând adâncituri care produc o deplasare „încrețită” și o deviere progresivă de aliniere. Aerul comprimat suflat neglijent în jurul sistemului de ghidare antrenează nisipul în calea de rulare, unde este rulat mai degrabă decât încorporat - accelerând deteriorarea în loc să o absoarbă. Aceste defecțiuni se maschează adesea ca probleme de uzură a poansonului sau de golire, trimițând sălile de scule pe ocoliri frustrante de depanare.
Uleiul mineral rafinat cu aditivi de-presiune extremă este lubrifiantul recomandat - niciodată unsoare, care reține contaminanții în ansamblul de joc-negativ și inhibă rotația corectă a rulmentului.
Sisteme de rulmenți simpli și beneficiile durabilității acestora
Seturile de rulmenți simpli înlocuiesc elementele de rulare cu bucșe cu suport din bronz,-bronz impregnat cu ulei sau-oțel, care susțin stâlpul de ghidare printr-o interfață de alunecare lubrifiată. Există un joc măsurabil între stâlp și bucșă -, de obicei, de la câteva zecimi până la o miime completă -, ceea ce înseamnă mai puțină precizie brută decât sistemele cu rulmenți, dar mult mai multă iertare.
Unde contează acea iertare? Pretutindeni condițiile nu sunt ideale. Lagărele lipite tolerează contaminarea deoarece particulele se înglobează în materialul de bucșă mai moale, mai degrabă decât să treacă prin zona de contact. Aceștia suportă sarcinile de tracțiune laterală și șoc fără deteriorarea catastrofală a căii de rulare care pune capăt duratei de viață utilă a unui sistem de rulmenți cu bile. Aceștia supraviețuiesc manevrării dure care se întâmplă în timpul schimbărilor matrițelor pe un podea de presă aglomerată. Și continuă să lucreze prin întreruperi de lubrifiere care ar bloca un ansamblu de-element rulant.
Pentru aplicații cu matrițe și scule care implică formare grea-centrică, acțiune cu came sau medii cu nisip aerian și rutine de întreținere inconsecvente, rulmenții lipiți se defectează mai previzibil. Când se uzează, simptomul este o creștere treptată a clearance-ului - măsurabilă, urmăribilă și corectabilă înainte ca calitatea să sufere. Doar această predictibilitate le face alegerea preferată pentru multe matrițe de precizie în operațiunile de formare și tragere în care împingerea laterală este o realitate constantă.
Comerțul cu costuri este simplu: seturile de rulmenți lipiți sunt mai puțin costisitoare de cumpărat și înlocuit, dar stâlpii de ghidare uzați pot dezvolta înțepături sau conici care necesită o corecție mai complexă decât simpla schimbare a bucșei.
Când configurațiile hibride au sens
Unele aplicații ale matrițelor de scule nu se încadrează perfect într-o singură categorie. O matriță progresivă poate avea nevoie de o aliniere strânsă în direcția de alimentare (unde contează cel mai mult perforarea-la-înregistrarea pilotului), dar experimentează o împingere laterală semnificativă perpendiculară pe alimentare de la stațiile de formare. Configurațiile hibride abordează acest lucru prin rularea ghidajelor cu rulmenți cu bile pe axa critică și rulmenți alți pe axa de tracțiune-încărcată -, captând precizia acolo unde contează și absorbind abuzurile acolo unde este inevitabil.
| Criterii | Sistem de ghidare a rulmentului cu bile | Sistem de ghidare a rulmentului simplu |
|---|---|---|
| Precizie de aliniere | Spațiu liber aproape de -zero (0,0001–0,0021 inchi preîncărcare) | Spațiu de rulare măsurabil (0,0005–0,001 inchi tipic) |
| Capacitate de încărcare | - moderat concentrat pe elemente individuale de minge | Înalt - distribuit pe întreaga zonă de contact a bucșei |
| Nevoi de întreținere | Ungerea frecventă cu ulei mineral; mediu curat critic | lubrifiere periodică; tolerează intervale mai lungi |
| Toleranța mediului | Contaminarea - scăzută provoacă daune accelerate | Particule ridicate de - se înglobează în loc de ciclu |
| Rezistență la șoc | Slaba - de la evenimentele de impact | - bun se deformează treptat, fără defecțiuni catastrofale |
| Cost (Achiziție) | Elemente și cuști de rulare cu o precizie mai mare de - | Coborâți - construcție mai simplă a bucșei |
| Aplicații ideale | Decupare/piercing cu viteză mare-, toleranțe strânse, curele dedicate | Formare grea, matrițe cu came, tracțiune laterală mare, medii murdare |
Sistemul de ghidare pe care îl selectați definește ceea ce poate tolera setul dvs. de matrițe de ștanțare -, dar nu funcționează izolat. Adevăratul test de performanță vine atunci când potriviți atât configurația, cât și tipul de rulment cu operația de ștanțare specifică pe care trebuie să o efectueze unealta dvs. Decuparea, străpungerea, formarea și desenul impun fiecare cerințe fundamental diferite privind rigiditatea setului matriței și precizia de aliniere.
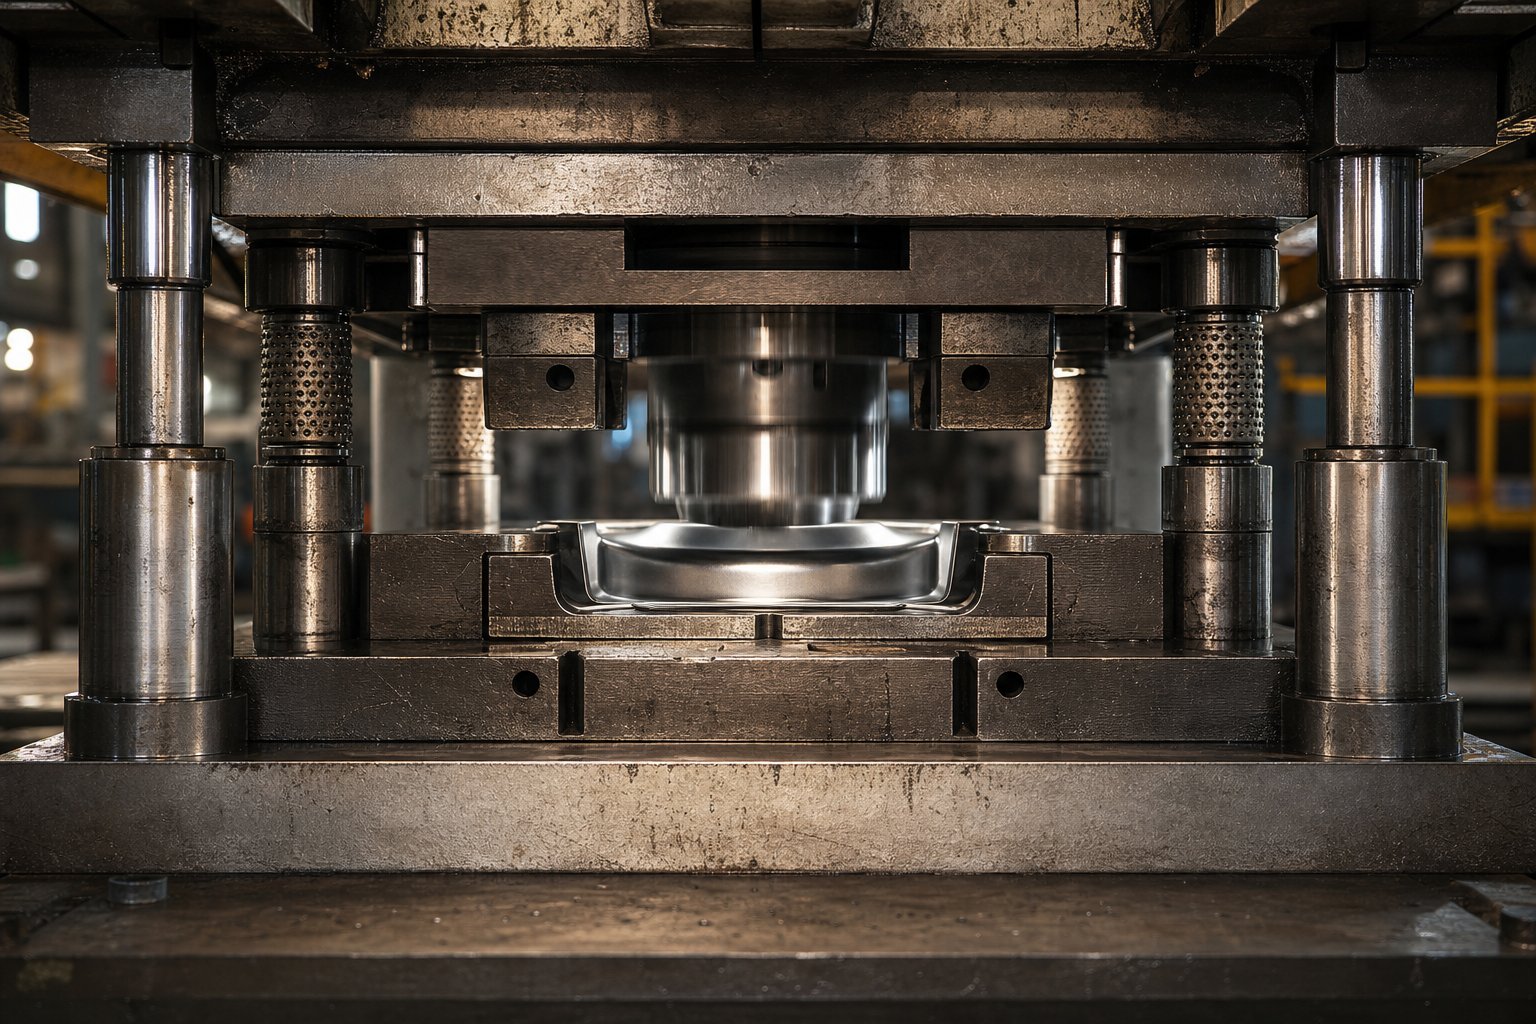
Potrivirea seturilor de matrițe la operațiuni specifice de ștanțare
Diferite operațiuni de ștanțare nu necesită doar perforații și matrițe diferite -, ci necesită un comportament structural complet diferit față de setul de matrițe de sub ele. O matriță de golire care rulează la 400 de curse pe minut impune cerințe de aliniere care nu au nimic de-a face cu ceea ce o întâlnește o unealtă de trage adânc la 15 curse pe minut. Cu toate acestea, mulți ingineri își selectează configurația setului de matrițe în funcție de obișnuință sau disponibilitate, mai degrabă decât de fizica reală a procesului lor.
Iată un mod practic de a gândi: fiecare operațiune se încadrează undeva pe un spectru de cerere de rigiditate. Unii au nevoie de precizie pozițională extremă cu forță minimă. Alții au nevoie de rezistență structurală masivă cu toleranțe mai iertătoare. Acolo unde operațiunea dvs. aterizează pe acel spectru ar trebui să determine fiecare decizie de set de matrițe - după numărarea, tipul de rulment și grosimea pantofului.
Seturi de matrițe pentru operațiuni de golire și perforare
Decuparea și perforarea sunt procese de forfecare. Poansonele și matrițele nu formează material -, ele îl rup în mod curat prin trecerea unei muchii tăietoare prin foaie cu un spațiu bine controlat pe toate părțile. Acest joc, de obicei 5% până la 10% din grosimea materialului pe latură pentru oțel moale, determină calitatea marginilor, înălțimea bavurilor și controlul melcului. Atunci când setul dvs. de matrițe de ștanțare permite chiar și câteva zecimi de deplasare laterală în timpul cursei de tăiere, aceste distanțe devin neuniforme. O parte se strânge în timp ce partea opusă se deschide, producând melci conici care se lipesc în deschiderea matriței și piese cu modele de bavuri inegale.
Acesta este motivul pentru care operațiunile de decupare progresivă favorizează în mod covârșitor seturile de stâlpi din spate cu ghidaje cu rulmenți. Dispunerea stâlpului din spate oferă alimentare neobstrucționată a benzii din față, ceea ce contează atunci când rulați stocul de bobine la viteză mare cu alimentare automată. Ghidarea rulmentului cu bile asigură o aliniere a jocului aproape de -zero care menține fiecare stație a matriței de perforare înregistrată cu precizie pentru piloții benzii, cursă după cursă.
Pentru un set obișnuit de poanson și matrițe din tablă care efectuează decupare cu viteză mare-, sistemul de aliniere trebuie să mențină precizia de poziție în jumătate din spațiul liber al matriței. Dacă spațiul liber-pentru a-moarului este de 0,003 inchi pe latură, deplasarea sistemului de ghidare dincolo de 0,0015 inchi începe să producă o degradare vizibilă a calității. Seturile de rulmenți cu bile realizează în mod obișnuit acest lucru. Seturile de rulmenți lipiți pot funcționa pentru materiale mai groase, cu un spațiu de joc mai mare, dar le lipsește repetabilitatea pozițională pe care o cere-gabaritul subțire.
Retenția melcilor este un alt factor. Când spațiul liber se schimbă, limacșii nu se eliberează curat - ei se înfundă în deschiderea matriței sau se trag înapoi pe suprafața benzii. În matrițele de ștanțare progresivă a tablei, un melc blocat la stația trei înseamnă piese deșeuri de la fiecare stație din aval. Penalizarea de rigiditate pentru pierderea alinierii este amplificată pe întregul aspect al benzii.
Seturi de matrițe pentru operații de formare și desenare
Operațiile de formare și desenare se joacă după reguli diferite. În loc să rupă materialul, matrițele de formare îl îndoaie, se întind și îl comprimă într-o nouă geometrie. Forțele dominante se schimbă de la forfecare verticală la împingerea laterală pe măsură ce materialul curge pe razele de formare, în cavități și împotriva plăcuțelor de presiune. Acel împingere laterală este ceea ce pedepsește seturile de mor cel mai agresiv.
Luați în considerare o operațiune de tragere adâncă. Pe măsură ce poansonul împinge materialul în cavitatea de tragere, suportul semifabricat exercită presiune asupra flanșei în timp ce materialul curge spre interior. Orice asimetrie în forma semifabricată, lubrifiere sau grosimea materialului creează forțe orizontale dezechilibrate care încearcă să deplaseze pantoful superior în raport cu cel inferior. Potrivit cercetărilor de laInstitutul pentru Tehnologia Formării Metalelor, direcționarea fluxului de tablă între lianți fără șifonare sau crăpare necesită atât un control precis al presiunii suportului semifabricat, cât și o structură a matriței suficient de rigidă pentru a menține un spațiu de liant uniform sub sarcină.
Patru configurații ale stâlpilor sunt standardul pentru ambutisarea adâncă, deoarece rezistă la împingerea laterală din toate direcțiile simultan. Ghidarea în patru-colturi previne răsturnarea pantofului, indiferent de locul unde provin forțele de împingere, ceea ce contează deoarece fluxul de material în trageri neregulate produce rareori încărcare simetrică. Încălțămintea cu matriță grea - adesea cu 25% până la 50% mai groase decât aplicațiile echivalente de tăiere - absorb momentul de încovoiere creat de aceste forțe de împingere fără a devia suficient pentru a schimba relația poanson-la-cavitate la mijlocul cursei-.
Ghidarea lagărelor simple depășește adesea rulmenții cu bile aici. Sarcinile laterale susținute în timpul unei curse de formare ar brina canalele de rulare a rulmenților cu bile în timp, în timp ce bucșele din bronz absorb această forță pe întreaga lor suprafață de contact fără deteriorare catastrofală. Pentru matrițele de ștanțare a metalelor care efectuează îndoire sau tragere grele, modelul previzibil de uzură al lagărelor lise este de fapt un avantaj -, puteți măsura creșterea jocului și programați înlocuiri înainte ca calitatea pieselor să se modifice.
Cum fluxul de materiale conduce deciziile de configurare
Dincolo de magnitudinea forței, felul în care materialul intră, se mișcă și iese din matriță constrânge configurațiile care sunt chiar posibile. Lățimea benzii determină dacă un aspect al stâlpului din spate oferă suficientă zonă pentru încălțăminte pentru a monta stâlpii de ghidare în spatele plicului de lucru. Direcția de alimentare dictează ce părți trebuie să rămână deschise pentru accesul bobinei și controlul buclei. Căile de îndepărtare a deșeurilor - unde cad limacșii, cum ies scheletele tăiate - necesită canale clare pe care stâlpii de ghidare nu le pot obstrucționa.
În matrițele de ștanțare progresivă a metalului, banda avansează cu un pas pe cursă, rămânând atașată la un suport. Caracteristicile formate la stațiile din aval ies deasupra și sub planul benzii, necesitând spațiu liber pe măsură ce banda se ridică și avansează. Seturile de stâlpi din spate se potrivesc cu ușurință, deoarece partea frontală deschisă permite caracteristicilor formate să treacă fără interferențe. Patru seturi de stâlpi ar bloca traseul benzii, cu excepția cazului în care fantele de degajare sunt prelucrate prin pantofi -, adăugând costuri și slăbind potențial însăși structura pe care ați ales-o pentru rigiditate.
O matriță de formare cu operațiuni laterale acționate de came-are nevoie de acces din direcții specifice pentru glisiere cu came și mecanismele de întoarcere ale acestora. Seturile de stâlpi diagonale funcționează adesea aici, deoarece deschid două laturi adiacente pentru montarea camei, oferind în același timp ghidare din colțurile opuse. Caracteristicile fluxului de material - dacă piesa de prelucrat se întinde, se comprimă sau alunecă în timpul formării - influențează și deciziile privind grosimea încălțămintei. Operațiunile care implică o comprimare semnificativă a materialului, cum ar fi monedarea, generează o forță verticală mai mare pe unitate de suprafață, necesitând încălțăminte mai groase pentru a preveni deformarea localizată sub oțelurile de lucru.
Următorul clasament ajută la stabilirea modului în care cerințele de rigiditate a seturilor de matrițe cresc în cadrul operațiunilor obișnuite:
- Piercing simplu- cea mai mică cerere; perimetre mici de tăiere, împingere laterală minimă, stoc subțire. Stâlp din spate cu ghidare cu rulment cu bile se ocupă de majoritatea aplicațiilor.
- Golire- cerere moderată; forțe de tăiere mai mari, controlul melcului este critic. Stâlp din spate sau stâlp central cu ghidare cu rulment cu bile.
- Îndoirecerere - moderată-ridicată; forțele-decentrate creează o forță localizată. Stâlp central sau stâlp diagonal cu lagăre simple sau hibride.
- Formare (embosare, flanșare)- cerere mare; fluxul de material generează sarcini laterale susținute. Patru post de preferat; lagărele lipite rezistă la tracțiune susținută.
- Deep draw- cea mai mare cerere; tracțiune laterală mare de la fluxul de material asimetric, forțe mari ale suportului semifabricatului, curse lungi de lucru. Sunt necesare patru stâlpi cu pantofi grei și ghidare cu lagăr alți.
Fiecare pas în sus acea listă adaugă complexitate forței laterale. O matriță de perforare din partea de jos a spectrului reușește sau eșuează pe baza aproape în întregime pe precizia de aliniere verticală. O matriță de formare din partea superioară reușește sau eșuează pe baza capacității setului de a rezista la sarcini orizontale susținute fără a se deforma. Înțelegerea unde se încadrează operațiunea dvs. în acest spectru - și dimensionarea setului de matrițe în consecință - este diferența dintre o unealtă care furnizează piese consistente de ani de zile și una care începe să se deplaseze în câteva luni.
Rigiditatea și configurația te duc în locul potrivit. Dar dacă setul dvs. de matrițe nu se potrivește fizic presei, acesta va avea - dimensiunile patului, înălțimea închiderii, lungimea cursei și dispozițiile de prindere care se potrivesc - nici una dintre aceste alegeri de design nu contează. Procesul de verificare a dimensionării și a compatibilității este locul în care multe programe se blochează.
Cum să dimensionați un set de matrițe pentru compatibilitate cu presa
Un set de matrițe perfect configurat, cu stâlpii, rulmenții și materialul pentru încălțăminte potrivite, eșuează în continuare dacă nu se potrivește fizic presei căreia i-a fost alocat. Erorile de dimensionare sunt printre cele mai costisitoare greșeli ale sculelor de ștanțare - ele apar târziu în procesul de construcție, întârzie încercările și uneori forțează reprelucrarea costisitoare a componentelor deja întărite și șlefuite. Remedierea este simplă: verificați fiecare dimensiune critică înainte ca comanda de achiziție să iasă.
Calcularea dimensiunilor pantofului matriței din spațiul matriței
Mărimea încălțămintei matriței începe cu suprafața de lucru - zona ocupată de toate componentele matriței active, inclusiv secțiunile de tăiere, oțelurile de formare, piloții, dispozitivele de ridicare și tăietorii de deșeuri. Dar pantoful nu se poate potrivi pur și simplu cu acea amprentă. Aveți nevoie de spațiu liber dincolo de zona de lucru pentru mai multe lucruri: acces la elementele de fixare (șuruburi cu cap cu cap cu cap și știfturi), locații de montare a stâlpilor de ghidare, plasarea blocului de călcâi și trecerea de alimentare a benzii.
O regulă practică: adăugați minimum 2 până la 3 inchi dincolo de zona de matriță activă pe fiecare parte unde stalpii de ghidare nu vor fi plasați și 3 până la 4 inci pe părțile unde se montează stâlpii. Pentru matrițele progresive, marginile de direcție-de alimentare au nevoie de o lungime suplimentară pentru a găzdui locațiile pilot din afara ultimei stații de lucru și orice șine de ghidare a benzii. Subdimensionarea încălțămintei pentru a economisi material este o falsă economie - forțează componentele prea apropiate, îngreunând accesul la întreținere și lăsând metal insuficient între orificiile de montare, ceea ce slăbește încălțămintea sub sarcină.
De asemenea, lățimea și adâncimea trebuie să respecte dimensiunile suportului de presare. Amprenta încălțămintei dvs. trebuie să se afle în zona suportului, cu o marjă suficientă pentru cleme sau capete de șuruburi în T-. Dacă pantoful se extinde dincolo de suportul suportului, marginile nesusținute se îndoaie sub tonaj, creând aceeași flexibilitate localizată care distruge precizia piesei.
Înălțimea închiderii și compatibilitatea cursei
Înălțimea de închidere este locul în care compatibilitatea matrițelor de presare se întrerupe cel mai frecvent. Conceptul sună simplu, dar terminologia împiedică chiar și inginerii experimentați, deoarece înălțimea închiderii prin apăsare și înălțimea închiderii matriței sunt măsurători distincte care trebuie reconciliate.
Înălțimea de închidere prin apăsare este distanța de la fața inferioară a berbecului până la partea superioară a patului de presare, măsurată cu berbecul în centrul mort inferior și reglarea setat în poziția maximă-în sus. Acesta este spațiul vertical maxim pe care îl oferă mașina. Înălțimea matriței - spațiul utilizabil pentru scule dvs. - este mai mic: scădeți grosimea plăcii de suport din înălțimea de închidere prin presare pentru a obține înălțimea maximă a matriței. Scădeți intervalul de reglare a berbecului din acest număr pentru a obține înălțimea minimă a matriței.
Înălțimea de închidere a matriței dvs. (stiva totală-sus în poziția închisă, de la partea de jos a pantofului inferior până la partea de sus a pantofului superior) trebuie să se încadreze între acele valori minime și maxime. Dacă matrița este mai înaltă decât înălțimea maximă a matriței, fizic nu se va închide. Dacă este mai scurtă decât înălțimea minimă a matriței, reglarea berbecului nu o poate atinge - și veți avea nevoie de blocuri paralele sau elemente de ridicare pentru a compensa diferența, ceea ce adaugă incertitudine-să stivuiască și pași de întreținere.
Pentru matrițele de presa hidraulice cu curse mai lungi și profile de viteză variabilă, verificați, de asemenea, că lungimea cursei oferă suficientă lumină naturală deschisă pentru alimentarea benzii, ejectarea pieselor și orice cursă de întoarcere a camei sau a glisierei. Un poanson de presare care intră în material înainte ca camele să se desfășoare complet va distruge atât sculele, cât și piesa de prelucrat.
Verificare Apăsați-pentru-More-Setare potrivire
Înainte de a vă angaja să utilizați seturi de matrițe pentru prese din instalația dvs., parcurgeți această listă de verificare. Fiecare dimensiune de pe ea poate fi confirmată din plăcuța cu specificațiile presei, manualul tehnic al mașinii sau măsurarea directă:
- Zona de întărire- confirmați amprenta pantofului se încadrează în dimensiunile suportului cu spațiu liber pentru fixarea pe toate marginile securizate
- Modelul și dimensiunea slotului T-- verificați distanța dintre fante și lățimea pentru a se potrivi cu metoda de prindere preferată (șuruburi T-, cleme de curele sau cleme hidraulice)
- Înălțimea maximă a matriței- apăsați înălțimea de închidere minus grosimea suportului; stiva ta de zaruri închisă trebuie să fie mai mică decât această valoare
- Înălțimea minimă a matriței- înălțimea maximă a matriței minus intervalul de reglare a berbecului; stiva ta de zaruri închisă trebuie să depășească această valoare
- Lungimea cursei- spațiu liber suficient pentru înălțimea de alimentare a materialului, ejectarea pieselor și întoarcerea camei în poziție complet deschisă
- Evaluarea tonajului- forța totală de tăiere și formare trebuie să rămână sub capacitatea nominală a presei, cu o marjă de siguranță de 20-30% pentru a lua în considerare variația materialului și uzura sculei
- Conexiune ram- diametrul tijei se potrivește cu alezajul berbecului (pentru matrițele de presa cu poanson mai mici) sau distanța dintre fantele de clemă se aliniază cu fantele T- berbecului (pentru unelte mai mari)
- Eliminarea deșeurilor- deschiderile de sprijinire sau spațiul liber de sub pantoful inferior permit melcilor și resturilor de tăiere să iasă fără acumulare
- Înălțimea de alimentare- lumina deschisă a zilei în partea superioară a cursei găzduiește înălțimea liniei de alimentare a bobinei și orice cerințe de buclă
- Specificarea paralelismului- paralelismul suprafeței de susținere și suprafață de presare se încadrează în specificații; Presele uzate amplifică orice problemă de aliniere a setului matrițelor
Un detaliu pe care inginerii îl ignoră frecvent: accesibilitatea clemei. Dimensiunile încălțămintei dvs. s-ar putea să se potrivească cu suportul, dar dacă stâlpii de ghidare, blocurile de călcâi sau cilindrii de azot blochează zonele de prindere de-a lungul perimetrului pantofului, nu puteți fixa corect matrița. Schițați locațiile clemelor în raport cu toate componentele montate înainte de a finaliza dimensiunile încălțămintei.
De asemenea, confirmați că matrițele de perforare pentru sarcinile de presă din cadrul fabricii dvs. au înălțimi de închidere standardizate, acolo unde este posibil. Standardizarea înălțimii matriței între uneltele care rulează în aceeași presă minimizează ajustarea pistonului în timpul schimbărilor, reducând timpul de configurare și eliminând erorile de re-recalibrare care apar atunci când operatorii ajustează în mod repetat între setări foarte diferite.
Compatibilitatea dimensională vă pune matrița în presă. Dar, odată ajuns acolo, materialele din care sunt fabricate acei pantofi, stâlpi și bucșe determină modul în care ansamblul se comportă la încărcare repetată - dacă menține alinierea de-a lungul a milioane de cicluri sau se deplasează treptat pe măsură ce componentele se deformează și se deformează.
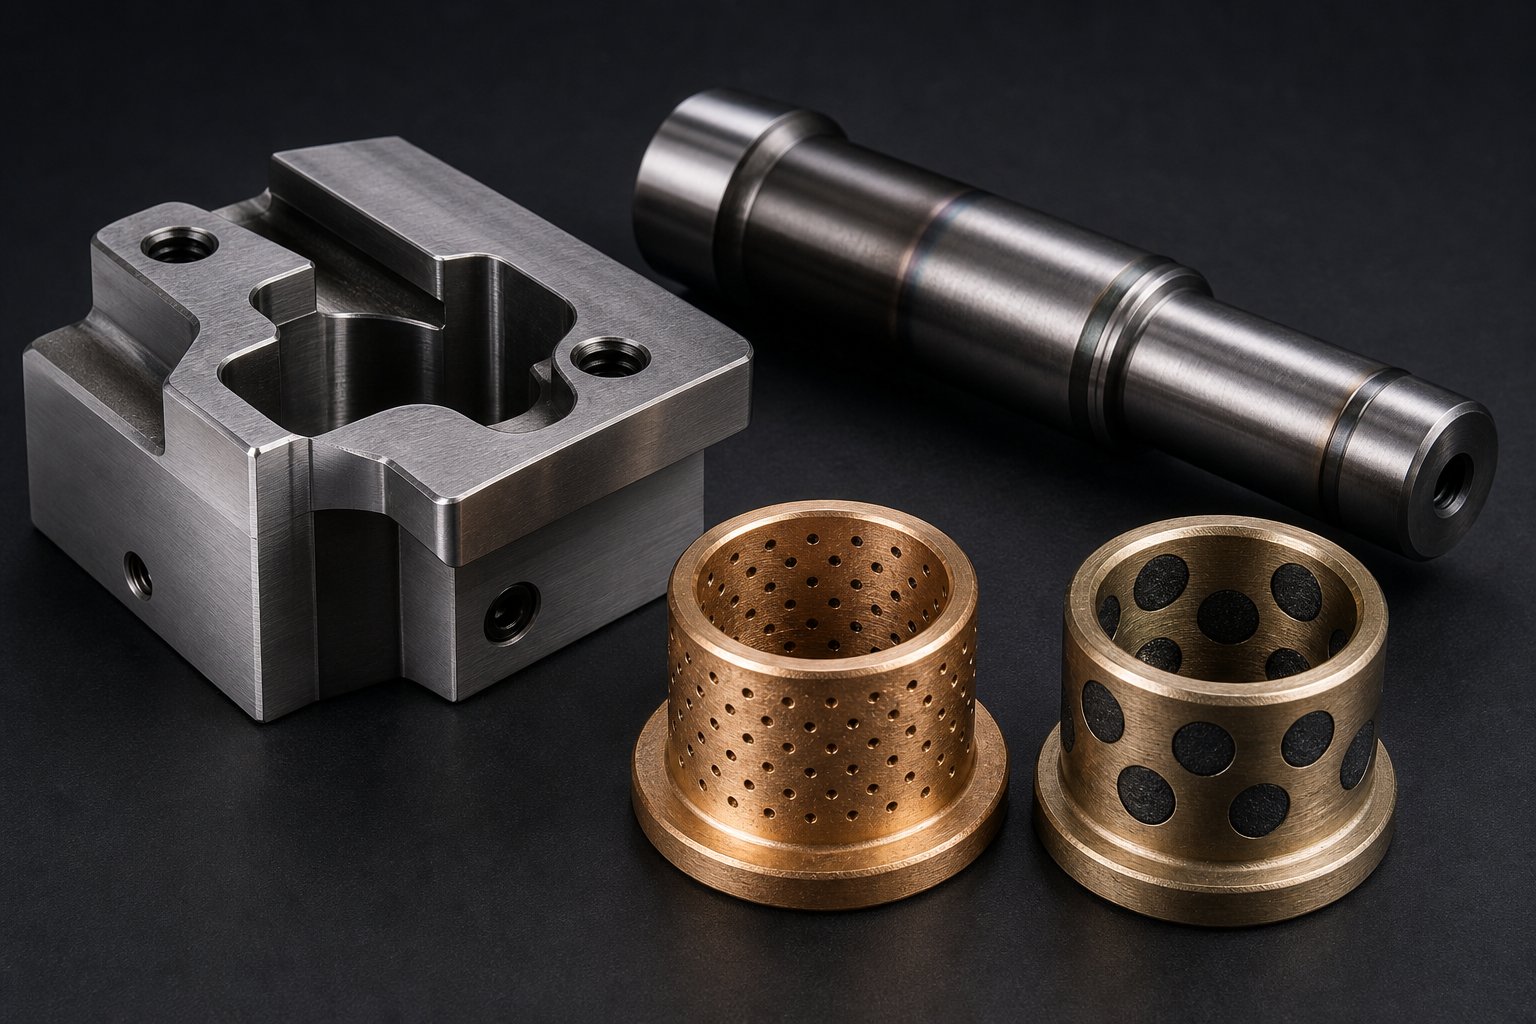
Selecția materialului și rigiditatea structurală
Chiar și atunci când setul dvs. de matrițe este dimensionat corect pentru presă și configurat cu aspectul corect al postului, materialele din care sunt fabricate acele componente controlează în cele din urmă ceea ce se întâmplă la încărcare repetată. Un pantof dimensionat corespunzător, fabricat din material greșit, se flexează în moduri care degradează încet calitatea pieselor. Un stâlp de ghidare fără duritate adecvată dezvoltă modele de uzură care introduc o creștere a jocului în primele câteva serii de producție. Selectarea materialelor nu este plină de farmec, dar este locul în care precizia-de ștampilare pe termen lung este fie blocată, fie pierdută în liniște.
Materialele pentru încălțăminte și compromisurile lor de performanță
Trei familii de materiale domină construcția pantofului, fiecare cu un profil de performanță distinct, care se potrivește scenariilor de producție specifice.
Placă de oțeleste valoarea implicită pentru majoritatea matrițelor de presă metalice. Oțelul cu conținut scăzut de-carbon (de obicei AISI 1020 sau 1030) oferă rigiditate ridicată, prelucrabilitate ușoară și reparabilitate simplă. Dacă un șurub sau un orificiu pentru diblu aterizează în locul greșit, pantofii de oțel pot fiinfundate si sudatefără a compromite integritatea structurală. Modulul de elasticitate al oțelului - de aproximativ 30 milioane psi - rezistă la îndoire sub tonaj mai bine decât orice alternativă la o grosime comparabilă. Pentru matrițele de ștanțare din oțel care rulează volume de producție de sute de mii sau milioane, placa de oțel este fundația sigură,-eficientă.
Fontăpantofii schimbă o anumită rigiditate pentru o amortizare superioară a vibrațiilor. Microstructura de grafit din fier cenușiu absoarbe energia de șoc generată în timpul rupturii-prin - acea eliberare bruscă a energiei stocate atunci când un pumn sparge materialul. Această amortizare reduce zgomotul, prelungește durata de viață a poansonului și minimizează oboseala ciclică care propaga microfisurile prin oțelurile de scule întărite în timp. Matrițele auto mai mari folosesc adesea fundații de fontă-ghidate cu precizie, modelate pentru fiecare parte specifică, mai degrabă decât pantofi plate.
Aluminiupantofii cântăresc cu aproximativ o-treime mai mult decât oțelul și mașina este mult mai rapidă. Aliajele speciale precum QC-7 și QC-10 oferă o rezistență la compresiune care o depășește pe cea a oțelului cu conținut scăzut de-carbon, făcându-le viabile pentru producție - nu doar pentru prototipare. Aluminiul excelează în aplicațiile de-marcare cu viteză mare în care greutatea redusă a matriței se traduce printr-o inerție mai mică a pistonului de presare, cicluri mai rapide și niveluri de zgomot mai reduse. De asemenea, materialul disipează căldura mai eficient decât oțelul, ceea ce aduce beneficii operațiunilor care generează creșterea temperaturii cauzată de frecare. Dezavantajele sunt totuși reale: pantofii din aluminiu costă mai mult, sunt mai greu de reparat dacă găurile sunt amplasate greșit și nu au rezistența la uzură pe termen lung a oțelului în aplicațiile de formare grea.
Grosimea pantofului contează la fel de mult ca alegerea materialului. Atunci când o matriță din tablă funcționează cu sabotul sprijinit pe paralele - blocuri înălțate care creează spațiu liber pentru căderea deșeurilor - distanța nesuportată dintre paralele se comportă ca o grindă sub sarcină. Un pantof subțire pe o lungime mare se deviază în centru, schimbând în mod dinamic distanța dintre pumn-în-în timpul fiecărei mișcări. Această deformare ar putea măsura doar câteva zecimi de miime, dar pe parcursul a milioane de cicluri accelerează uzura muchiei în mod asimetric, producând creșterea bavurilor pe o parte a părții ștanțate, în timp ce marginea opusă rămâne curată. Efectul cumulat este o deviere a calității parțiale care se înrăutățește treptat până când toleranțele sunt depășite și ratele deșeurilor cresc.
Nu există o formulă unică pentru grosimea ideală a pantofului, deoarece variabilele sunt compuse: tonaj, lățimea deschiderii, condițiile de sprijin, rigiditatea materialului și dacă sarcina este concentrată (piercing) sau distribuită (formare). Însă principiul este consecvent: - pantofii subdimensionați se deformează, devierea schimbă distanțele, iar degajările deplasate distrug calitatea pieselor în timp. Dacă observați o deviere dimensională progresivă într-o matriță din tablă care a trecut fără probleme testul inițial, grosimea sau rigiditatea insuficientă a pantofului este printre primele cauze care trebuie investigate.
Specificații materiale pentru stâlp de ghidare și bucșă
Stâlpii de ghidare suportă un ciclu de lucru pedepsitor: rezistă la împingerea laterală, absorb sarcinile de șoc în timpul trecerii-și mențin alunecarea cu bucșele lor pe milioane de curse. Selectarea materialului determină în mod direct cât timp sistemul de ghidare menține alinierea înainte ca creșterea spațiului liber să forțeze înlocuirea.
Două abordări de întărire domină industria uneltelor metalice și matrițelor pentru stâlpi de ghidare:
- Oțel-călit- un miez cu conținut scăzut de-carbon (de obicei 8620 sau similar) carburat pentru a produce o suprafață dură (58-62 HRC) peste un interior dur și ductil. Carcasa rigidă rezistă la uzura suprafeței și la zgârieturi, în timp ce miezul moale absoarbe impactul fără fracturi fragile. Stâlpii căliți sunt standardul pentru majoritatea matrițelor de formare a metalelor, deoarece echilibrează rezistența la uzură cu duritatea.
- Prin-oțel de scule călit- un oțel aliat cu carbon mediu-(cum ar fi O1 sau A2) tratat termic-la duritate uniformă pe toată secțiunea transversală (58-60 HRC). Stâlpii căliți integral oferă o rigiditate puțin mai mare sub sarcină laterală, deoarece întreaga secțiune rezistă la deformare în mod egal. Sunt specificate pentru aplicații de precizie care necesită cele mai strânse toleranțe de ghidare, dar sunt mai fragile la impact și mai scumpe de fabricat.
Materialul bucșei trebuie să fie mai moale decât stâlpul cu care se îndreaptă -, ceea ce asigură concentrarea uzurii în bucșa înlocuibilă, mai degrabă decât în stâlpul mai scump. Aliajele comune pentru bucșe includ:
- Bronz (C93200 sau C93700)- rezistență excelentă la uzură și lubrifiere naturală din conținutul de staniu. O bună conductivitate termică ajută la disiparea căldurii de la frecare. Alegerea standard pentru seturile de matrițe pentru rulmenți alți.
- Bronz-impregnat cu ulei- bronz sinterizat cu porozitate interconectată saturat cu ulei lubrifiant. Structura poroasă eliberează ulei sub presiune și căldură, oferind auto--lubrefiere în timpul funcționării. Ideal pentru aplicații în care intervalele de lubrifiere manuală sunt inconsecvente.
- Bronz cu suport de oțel{0}- un strat subțire de rulment de bronz lipit de o carcasă de oțel. Suportul din oțel oferă rezistență structurală, în timp ce suprafața de bronz asigură caracteristicile de uzură și frecare. Folosit în aplicații cu sarcini mari-în care o bucșă din bronz solid se poate deforma sub forța de compresiune.
- Bronz cu grafit-- bucșe din bronz solid cu dopuri din grafit încorporate care oferăautolubrificare continuă. Cel mai potrivit pentru medii cu temperatură înaltă-sau aplicații în care lubrifiantul lichid ar contamina piesa de prelucrat.
Tratamentele de suprafață prelungesc durata de viață a componentelor dincolo de ceea ce oferă numai proprietățile materialului de bază. Stâlpii de ghidare de nitrurare după întărire adaugă un strat subțire, extrem de dur de azot-(suprafață de până la 70 HRC) care rezistă la uzură și uzura adezivului fără a modifica proprietățile miezului. Placarea cromată adaugă rezistență la coroziune și reduce coeficienții de frecare pe suprafețele de alunecare. Pentru aplicațiile cu matrițe metalice în medii corozive sau în care contaminarea lubrifianților este o problemă, aceste tratamente de suprafață pot dubla sau tripla intervalul dintre înlocuiri ulterioare.
Specificațiile de tratament termic merită atenție în timpul achiziției. Stâlpii care nu sunt temperați corespunzător după întărire rețin tensiunile interne care se atenuează în timp - provocând modificări dimensionale care vă modifică alinierea ghidajului după ce matrița este deja în producție. Verificați întotdeauna că stâlpii sunt dublu sau triplu căliți conform recomandărilor producătorului de oțel și confirmați valorile durității la primirea inspecției, mai degrabă decât să aveți încredere în documente.
| Material | Rigiditate (modul elastic) | Amortizarea vibrațiilor | Greutate | Cost relativ | Cea mai bună aplicație |
|---|---|---|---|---|---|
| Placă din oțel cu conținut scăzut de carbon (1020/1030) | Ridicat (30 Msi) | Scăzut | Grele | Scăzut | Matrice de producție generală, formare, progresivă |
| Fontă (fontă gri) | Moderat-Ridicat (14-21 Msi) | Ridicat | Grele | Moderat | Ștergere-de mare viteză, operațiuni-sensibile la zgomot, matrițe mari pentru automobile |
| Aliaj de aluminiu (QC-7, QC-10) | Scăzut (10,4 Msi) | Moderat | Ușoară (1/3 din oțel) | Superior | Ștanțare-de mare viteză, seturi de prototipuri, aplicații cu greutate-limitată |
| -Oțel călit (8620 postări) | Ridicat (30 Msi) | Scăzut | Grele | Moderat | Stâlpi de ghidare standard pentru matrițe de formare a metalelor de producție |
| Prin-oțel de scule întărit (stâlpi O1/A2) | Ridicat (30 Msi) | Scăzut | Grele | Superior | Ghidare de precizie care necesită rezistență maximă la uzură |
| Aliaj de bronz (bucșe C93200) | Moderat (14 Msi) | Moderat | Moderat | Moderat | Bucșe cu rulmenți alți pentru aplicații standard și grele- |
| Oțel-Bronz cu spate (bucșe) | Suport mare / Suprafață moderată | Scăzut | Moderat | Superior | Bucșe de-sarcină mare unde bronzul solid s-ar deforma |
Alegerile materialelor se compun pe parcursul duratei de producție. Un pantof de oțel asociat cu stâlpi-căliți și bucșe de bronz impregnate cu ulei-oferă milioane de cicluri fiabile în majoritatea aplicațiilor de ștanțare. Dar dacă cerințele dvs. de mediu, de tonaj sau de precizie depășesc condițiile standard, modernizarea chiar și a unei singure componente - un pantof mai gros, prin-stâlpi întăriți sau bucșe înfundate din grafit-bucșe înfundate - poate elimina modul de defecțiune care a scurtat în mod liniștit durata de viață a matriței. Cheia este să știi care componentă limitează sistemul tău, iar asta necesită înțelegerea tiparelor de uzură și a indicatorilor de defecțiune pe care îi prezintă fiecare material în condiții de funcționare.
Întreținerea setului de matrițe și depanare
Modelele de purtare nu se anunță cu alarme. Ele dezvoltă încet - câteva zecimi de creștere a spațiului liber aici, un semn de punctaj slab acolo - până când efectul cumulat iese în sfârșit la suprafață ca o deviere dimensională în părțile imprimate. Până atunci, daunele au ajuns deja în cascadă: bucșele uzate au permis dezalinierea care a accelerat ruperea marginii poansonului, care a crescut forțele de tăiere, ceea ce a pedepsit și mai mult sistemul de ghidare. Întreruperea acelui ciclu necesită o rutină de inspecție disciplinată care detectează degradarea din timp, înainte ca aceasta să se transforme în defecțiuni costisitoare ale sculei matrițelor sau timpi neplanificați de întrerupere a presei.
Indicatori de uzură și metode de măsurare
Degajarea stâlpului de ghidare și a bucșei este cea mai evidentă măsurătoare a stării de sănătate a matriței. Atunci când un set este nou, jocul de rulare dintre o bucșă cu rulment lizibil și stâlpul său de împerechere este de obicei de la 0,0003 până la 0,001 in. - suficient pentru o peliculă de lubrifiant fără joc perceptibil. Pe parcursul a milioane de cicluri, acest joc crește pe măsură ce materialul mai moale al bucșei se uzează pe stâlpul întărit. Urmărirea acelei creșteri în timp vă spune exact câtă durată de viață utilă rămâne.
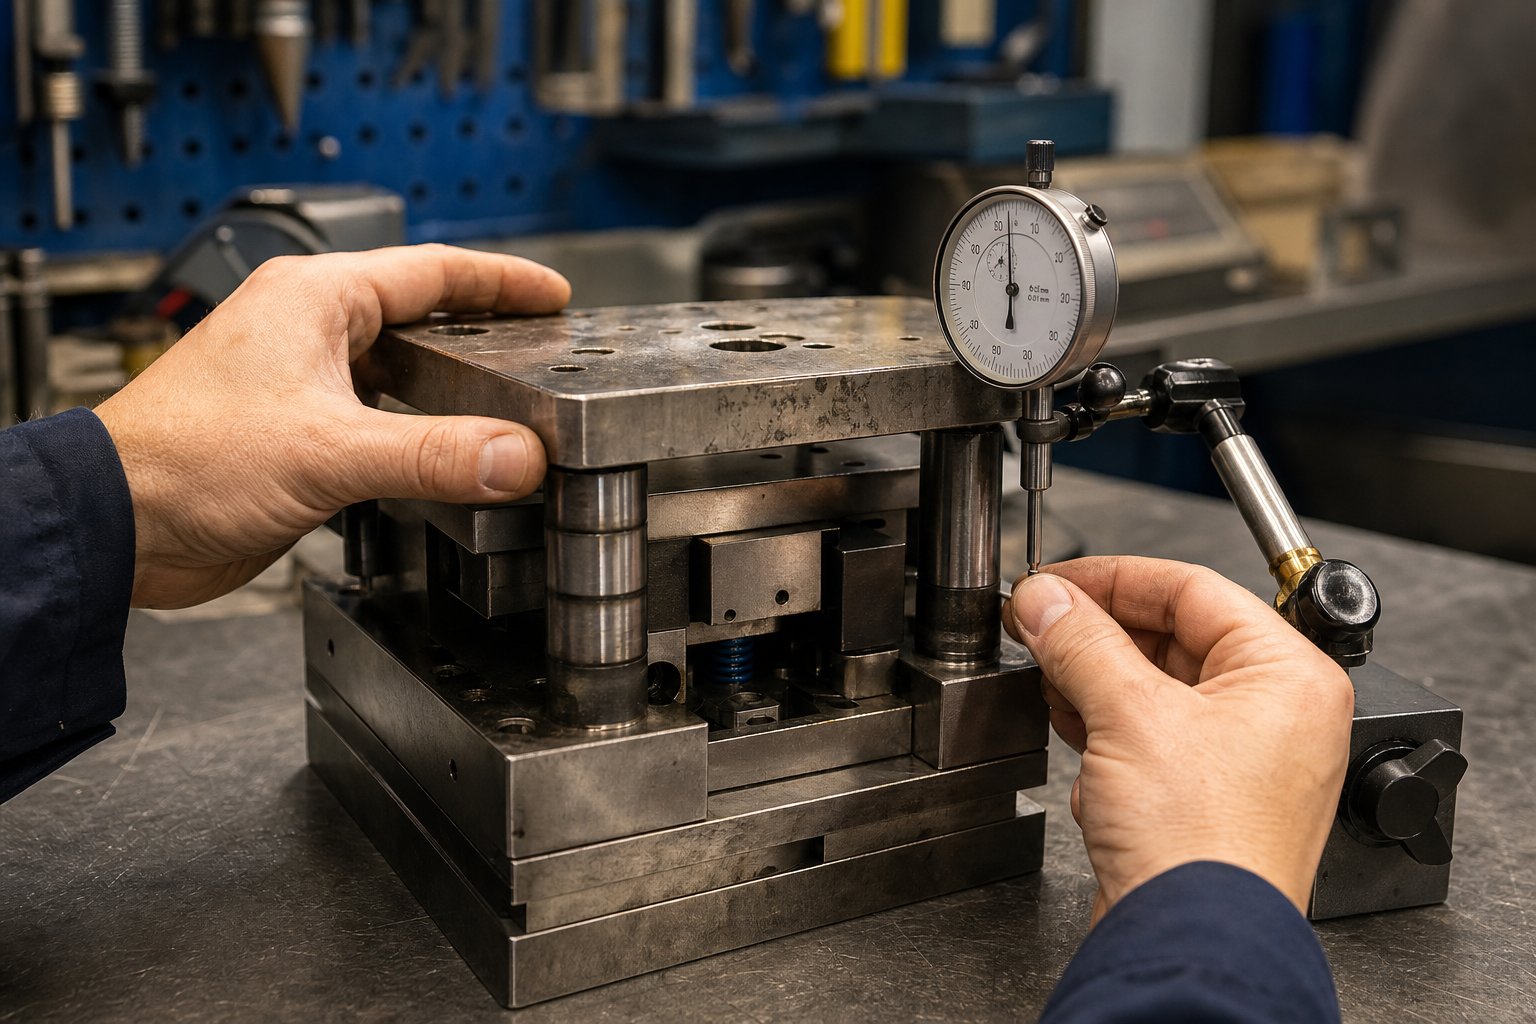
Iată cum se măsoară: cu setul de matriță scos din presă, montați un indicator cadran pe sabotul inferior și poziționați pistonul pe sabotul superior lângă stâlpul de ghidare. Aplicați o presiune laterală a mâinii pe pantof și citiți mișcarea totală a indicatorului. Acesta este spațiul dumneavoastră funcțional - jocul real pe care îl permite sistemul de ghidare în timpul funcționării. Comparați această lectură cu specificația originală din înregistrarea de construcție a matriței.
Pragurile de înlocuire depind de cerințele de toleranță a pieselor, dar un ghid practic este următorul: atunci când spațiul liber măsurat depășește de trei ori specificația inițială, programați înlocuirea bucșei la următoarea fereastră de întreținere planificată. Când depășește de cinci ori valoarea originală, scoateți matrița din producție imediat - pe care o rulați în timpul împrumutat, iar calitatea piesei se degradează deja, chiar dacă inspecția nu a semnalat încă.
Dincolo de măsurarea spațiului liber, inspectați vizual stâlpii de ghidare pentru acești indicatori:
- Linii verticale de punctaj sau de uz- indică lipsa de lubrifiere sau contaminarea interfeței de alunecare
- Benzi de uzură lustruite- arată unde contactează bucșa sub sarcină; benzile neuniforme indică că stâlpul se înclină sau pantofii nu sunt paraleli
- Urmări de urmărire a mingii- la sistemele de rulmenți cu bile, canelurile uzate în diametrul exterior al stâlpului sau ID-ul bucșei dezvăluie o încărcare laterală excesivă care se transferă la elementele cu bile individuale în contact punctual
- Diametrul conic- măsurabil cu un micrometru în partea de sus, de mijloc și de jos a zonei de post-interacțiune; conicitatea peste 0,0002 inchi indică că stâlpul în sine trebuie înlocuit, nu doar bucșa
Suprafețele de încălțăminte necesită propriul protocol de inspecție. Executați o margine dreaptă peste suprafețele de montare și verificați dacă există goluri ușoare care indică o deformare localizată -, în special sub secțiunile matriței întărite, unde încărcăturile concentrate de perforare au străpuns materialul mai moale al încălțămintei de-a lungul timpului. Urmele de frecare (pulbere fină de culoare-rugina la interfețele de împerechere) semnalează că componentele cu șuruburi se micro-mișcă sub sarcină ciclică, uzând materialul de bază și slăbând potrivirea. Uzurirea suprafețelor de contact cu blocul călcâiului arată că plăcile de uzură și-au depășit durata de viață utilă, iar forțele laterale afectează acum pantoful în sine.
Paralelismul încălțămintei - relația de planeitate dintre suprafețele de montare superioare și inferioare - ar trebui verificată cu un indicator cadran măturat pe suprafață pe o placă de referință din granit. Când abaterea paralelismului depășește 0,001 inchi pe lățimea pantofului, pantofii trebuie re-slefuiți pe o polizor de suprafață pentru a restabili precizia de care depind matrițele de prelucrare și secțiunile de tăiere pentru un spațiu liber uniform.
Moduri obișnuite de defecțiune și cauze rădăcină
Majoritatea defecțiunilor setului matrițelor se regăsesc în una dintre cele trei cauze fundamentale: defectarea lubrifierii, supraîncărcare sau alinierea greșită. Modul de eroare în sine este simptomul - remedierea acestuia fără a aborda cauza subiacentă garantează un eveniment repetat. Fiecare tehnician de matrițe ar trebui să fie capabil să recunoască aceste modele și să le urmărească până la sursa lor.
| Modul de eșec | Simptom | Cauza de bază | Acțiune corectivă |
|---|---|---|---|
| Griparea bucsei | Pantoful superior se leagă în timpul cursei de presare; înţepare sau sudură între stâlp şi bucşă | Înfometare de lubrifiere - pasaje de ulei blocate, lubrifiere manuală omisă sau tip greșit de lubrifiant utilizat | Înlocuiți bucșa; curățați și inspectați postul pentru deteriorări; restabilirea programului de lubrifiere; verificați că specificațiile lubrifiantului corespund tipului de rulment |
| Rupere post ghid | Pierderea bruscă a alinierii; fractură vizibilă la sau în apropierea suprafeței de montare a pantofului | Nealinierea cronică între pistonul de presare și suport; Gibi de presa uzați care permit o deviere unghiulară care îndoaie stâlpul la fiecare cursă | Înlocuiește post; inspectați paralelismul presei și degajarea gibului; verificați că fixarea pantofului este așezată complet; verificați contactul blocului călcâiului înainte de post-angajare |
| Crăparea pantofilor | Fisura vizibilă care se propagă de la orificiul șurubului, canalul de cheie sau colțul interior ascuțit al pantofului | Supraîncărcarea de - tonaj depășește capacitatea încălțămintei; concentrarea tensiunilor la discontinuități geometrice accelerate de ciclul de oboseală | Retrageți pantoful dacă fisura se extinde dincolo de zona de reparare; verificarea tonajului real în raport cu capacitatea de proiectare; măriți grosimea pantofului sau calitatea materialului la înlocuire |
| Uzură accelerată a bucșei (o parte) | Citiri neuniforme ale clearance-ului; banda de uzură concentrată pe o parte a bucșei ID | Forțele matriței dezechilibrate care generează împingere laterală susținută într-o direcție; sau apăsați înclinarea berbecului sub sarcină | Adăugați sau inspectați blocurile de călcâi pentru a absorbi forța laterală; verifica paralelismul pistonului de presare; luați în considerare trecerea la bucșe cu spate-de oțel pentru o capacitate de încărcare mai mare |
| Post brineling (seturi de rulmenți cu bile) | Deplasare crestă sau aspră în timpul deschiderii/închiderii matriței; adâncituri vizibile pe suprafața stâlpului | Încărcare de șoc din alimentarea greșită, lovire dublă-sau eveniment de stivuire care supraîncărcă elementele individuale cu bile | Înlocuiți ansamblul stâlpului și al cuștii cu bile; investigarea sistemului de detectare a greșelii; adăugați senzori de melci dacă nu sunt prezenți |
| Deformarea suprafeței încălțămintei | Deriva dimensională progresivă în părțile ștanțate; amprentele plăcii de suport vizibile pe suprafața pantofului | Placă de suport lipsă sau crăpată, permițând capetelor de perforare întărite să pătrundă direct în materialul de pantof mai moale | Înlocuiți plăcile de suport; re-slefuiți suprafața pantofului plat; verificați că toate sculele de matriță și plăcile de suport sunt prezente și nedeteriorate înainte de următoarea execuție |
Observați modelul: fiecare acțiune corectivă include atât o remediere imediată, cât și un pas de investigare. Înlocuirea unei bucșe gripate fără a verifica livrarea lubrifierii înseamnă doar programarea următoarei blocări. Instrumentele de fabricare a matrițelor, cum ar fi calibrele alezajului, cadranele și plăcile de suprafață, există special pentru a cuantifica aceste condiții în mod obiectiv.
Program de întreținere preventivă
Frecvența de întreținere ar trebui să se adapteze la volumul de producție. O matriță care rulează 50.000 de curse între intervalele de service într-o fabrică de automobile cu volum mare-are nevoie de un ritm diferit de cel care produce 5.000 de piese pe rulare într-un atelier de lucru. Următoarea structură de niveluri oferă intervale de ajustare de bază - bazate pe tendințele reale de măsurare a uzurii și pe datele despre calitatea pieselor.
Nivelul 1: fiecare ciclu de producție (sau la fiecare 10.000-25.000 de curse)
- Ștergeți stâlpii de ghidare și bucșele; inspectați dacă nu există urme, decolorare termică sau suprafețe uscate
- Aplicați lubrifiantul specificat pe toate interfețele stâlpilor de ghidare și bucșei
- Verificați plăcile de uzură ale blocului călcâiului pentru uzurire sau depuneri de resturi
- Verificați că toate șuruburile de fixare a pantofului sunt strânse conform specificațiilor
- Verificați dacă știfturile de diblu sunt slăbite prin verificare vizuală și test de atingere ușoară
- Curățați acumularea de melci și resturi din zonele libere pentru încălțăminte
Nivelul 2: La fiecare 50.000-100.000 de lovituri
- Măsurați distanța dintre stâlpul de ghidare-la-bucșă cu metoda indicatorului cadran; valorile de înregistrare și tendințe
- Inspectați suprafețele de montare a pantofilor pentru uz, uzură sau deformare
- Verificați plăcile de suport pentru fisuri, gropițe sau ciuperci
- Verificați înălțimile fără arc față de specificațiile originale; înlocuiți orice care prezintă o pierdere de înălțime mai mare de 5%.
- Inspectați suprafețele stâlpilor de ghidare cu micrometru în trei puncte pentru conicitate sau reducerea diametrului
- Examinați cuștile rulmenților cu bile (dacă este cazul) pentru a identifica elementele de reținere crăpate sau bile lipsă
Nivelul 3: la fiecare 250.000-500.000 de curse (sau anual pentru aplicații de prelucrare a matrițelor cu volum redus)
- Scoateți setul de matrițe din serviciu pentru o inspecție completă pe banc
- Verificați paralelismul pantofului pe placa de suprafață de granit; re-macinați dacă abaterea depășește 0,001 in.
- Înlocuiți toate bucșele care prezintă un spațiu liber peste trei ori specificațiile originale
- Înlocuiți toți stâlpii de ghidare care prezintă o conicitate măsurabilă, un scor sub specificația de finisare a suprafeței sau o reducere a diametrului peste 0,0005 inchi.
- Verificați toate alezajele știftului pentru alungire; aleză și montați știfturi supradimensionați dacă este necesar
- Verificați că grosimea încălțămintei în zonele de-încărcare mare nu a scăzut din cauza deformarii suprafeței
- Re-calificați planeitatea și paralelismul încălțămintei după orice operațiune de rectificare
Criterii de pensionare:Un set de matrițe ar trebui scos din producție atunci când fisurile de încălțăminte se extind dincolo de reparația locală, când re-slefuirea a redus grosimea sabotului sub nivelul minim necesar pentru tonajul aplicației, când locațiile alezajului stâlpilor de ghidare s-au uzat până la punctul în care stâlpii supradimensionați standard nu pot restabili alinierea inițială sau când deformarea cumulativă a compensat relația dintre caracteristicile de montaj dincolo de modificarea caracteristicilor geometrice. În acel moment, setul și-a asigurat durata de viață proiectată - și fiecare lovitură suplimentară este un joc de noroc împotriva eșecului catastrofal.
Întreținerea constantă transformă un set de matrițe dintr-un consumabil într-un activ de capital cu durată lungă de viață{0}. Dar întreținerea păstrează doar ceea ce a fost specificat corect în primul rând. Obținerea corectă a specificației originale - comunicarea dimensiunilor, toleranțelor și cerințelor de performanță corecte către furnizorul dvs. - este locul în care piesă finală a puzzle-ului se află la locul lor.
Cum să specificați și să comandați setul de matrițe potrivit
Întreținerea menține setul dvs. de zaruri performanțe -, dar nu poate repara un set care a fost specificat incorect din prima zi. A comanda un set de matrițe de ștanțare fără a comunica datele corecte furnizorului dvs. este ca și cum ați cere unui mașinist să taie o piesă fără imprimare. Veți primi ceva înapoi, dar probabil că nu se va potrivi presei dvs., nu se va potrivi cu procesul dvs. sau nu va dura volumul de producție. Etapa de specificare este în cazul în care inginerii de scule blochează performanța sau construiesc, fără să știe, limitări.
Informații de care aveți nevoie înainte de a specifica un set de matrițe
Înainte de a contacta orice producător de matrițe de ștanțare, adunați următoarele date. Lipsa chiar și a unuia poate duce la un set care necesită reluare sau nu se potrivește deloc cu presa dvs.:
- Evaluarea tonajului presei- determină calitatea materialului de încălțăminte și grosimea minimă pentru a rezista la deformare sub sarcina maximă
- Dimensiuni suport (lățime x adâncime)- limitează amprenta maximă a pantofilor și locațiile zonelor de prindere
- Interval de înălțime de închidere (minim și maxim)- definește plicul vertical în care trebuie să se încadreze stiva dvs. de matrițe închise
- Lungimea cursei- afectează durata de implicare a postării ghidului; stâlpii trebuie să rămână în bucșe pe toată poziția complet deschisă
- Direcția de alimentare și lățimea benzii- determină ce părți trebuie să rămână departe de stâlpii de ghidare și blocurile de călcâi
- Așteptarea volumului de producție- conduce la alegerea materialului, tipul rulmentului și deciziile de tratare a suprafeței
- Plicul spațiului matriței (dimensiunile zonei de lucru)- setează suprafața minimă de încălțăminte necesară pentru a monta toate componentele matriței active cu spațiu liber pentru elemente de fixare
- Modelul și dimensiunea slotului T-- asigură că pantoful poate fi prins corect atât de suport, cât și de berbec
- Cerințe de toleranță la piesă- determină dacă ghidajul rulmentului cu bile sau al lagărelor lise este adecvat
- Mediul de operare- praful, ceața lichidului de răcire sau temperaturile extreme afectează materialul bucșei și specificațiile de lubrifiere
Sună mult? Este -, dar fiecare articol din acea listă corespunde unei dimensiuni sau unei alegeri de material pe care furnizorul dvs. o va face în numele dvs. dacă nu o specificați. Preluarea controlului asupra acestor decizii este ceea ce separă un zar personalizat care funcționează de unul care pur și simplu se potrivește.
Seturi de matrițe standard vs personalizate și considerații de cost
Volumul producției este pârghia principală în decizia standard-versus-personalizată. Seturile standard de matrițe de catalog - construite la dimensiuni comune, cu dimensiuni predeterminate ale stâlpilor, locații și grosimi de încălțăminte - oferă livrare rapidă și costuri unitare mai mici prin economii de scară. După cum arată experiența din industrie, majoritatea unităților nu pot produce un set de matrițe unice-cost-eficient ca furnizor de fabricare a matrițelor de specialitate care operează la volum. Seturile standard oferă, de asemenea, interschimbabilitate: componentele sunt conforme cu standardele dimensionale NAAMS sau JIS, ceea ce înseamnă că stâlpii de înlocuire, bucșele și pantofii pot fi obținute de la mai mulți producători de matrițe fără prelucrare personalizată.
Matricele de ștanțare din metal personalizate câștigă prima lor atunci când aplicația dvs. nu se încadrează în parametrii catalogului. Distanțare ne-standardă a stâlpilor, pantofi supradimensionați pentru formarea cu tonaj greu-, cerințe neobișnuite de degajare a direcției-de alimentare sau nevoia de blocuri integrate pentru călcâi și buzunare de montare cu azot, toate vă împing către un kit de matriță personalizat proiectat conform specificațiilor dvs. exacte. Diferența de cost este reală - soluțiile personalizate necesită timp de inginerie dedicat, setări unice și, adesea, timpi de livrare mai lungi -, dar la fel este și decalajul de performanță atunci când un set de catalog obligă la compromisuri în aspectul matriței.
Există și o cale de mijloc. Unii ingineri achiziționează un set standard și apoi mașinează funcții personalizate în-casa - găuri de montare suplimentare, buzunare libere sau locații modificate ale stâlpilor. Această abordare hibridă poate scurta termenele, dar necesită capacitatea de prelucrare și expertiză pentru a menține precizia de poziție între alezajele stâlpilor de ghidare de care depinde performanța setării matrițelor. Prelucrarea cu o singură-configurare a tuturor caracteristicilor esențiale, așa cum practică furnizorii-concentrați pe precizie, elimină erorile de poziție care se agravează atunci când un sabot se deplasează între mai multe configurații de mașină.
Contează și planificarea timpului de livrare. Seturile de matrițe standard sunt adesea livrate în câteva zile. Comenzile personalizate de matrițe de ștanțare a metalului durează de obicei două până la șase săptămâni, în funcție de complexitate, disponibilitatea materialului și restanța furnizorului. Pentru lansările de producție cu termene limită fixe, luați în considerare acest timp de livrare în programul programului dvs. de scule - nu ca o idee ulterioară, ci ca un element-de cale critică care împiedică testarea și validarea.
Parteneriat cu furnizorul potrivit de set de matrițe
Datele de specificații pe care le-ați adunat oferă rezultate numai dacă furnizorul dvs. știe ce să facă cu ele. Căutați producători de matrițe care vă pun întrebările potrivite - despre procesul dvs., starea dvs. de presă și așteptările dvs. de toleranță -, în loc să citeze pur și simplu un desen. Cei mai buni furnizori funcționează ca parteneri de inginerie, observând lacunele în specificații înainte ca acestea să devină erori de construcție.
Pentru proiectele care implică structuri complexe de matriță - specificații de degajare strânse, flux de material optimizat, perforații personalizate, dispozitive de ridicare sau geometrie a crestăturii de ocolire -, colaborarea cu un furnizor care face legătura între intenția de proiectare și realitatea de fabricație salvează ciclurile de iterație. YICHEN, de exemplu, conectează inginerii de scule lasoluții personalizate de matrițe de ștanțarecare abordează provocările grele de proiectare-cum ar fi controlul bavurilor, integrarea componentelor și optimizarea degajării încă de la început, în loc să lase aceste detalii să fie rezolvate în timpul încercării.
Indiferent de furnizorul pe care îl alegeți, confirmați aceste capacități înainte de a vă angaja: prelucrări interne-cu verificarea verificată a dimensiunilor critice, rapoarte de calitate documentate care arată toleranțele reale atinse și disponibilitatea de a colabora la rafinarea specificațiilor, mai degrabă decât doar construirea pentru imprimare. Un set de matrițe de ștanțare este un instrument de precizie care determină calitatea pieselor dvs. de ani de zile - procesul de comandă merită aceeași rigoare pe care o aplicați pentru specificarea oricărei alte investiții de capital.
Întrebări frecvente despre set de matrițe de ștanțare
1. Care este diferența dintre un set de matrițe și un bloc de matrițe?
Un set de matrițe este cadrul structural format din saboți de matriță superioare și inferioare, stâlpi de ghidare și bucșe de ghidare care mențin alinierea între cele două jumătăți ale unei scule de ștanțare. Blocurile de matriță, pe de altă parte, conțin muchiile de tăiere reale, profilele de formare și geometria de perforare. Puteți schimba diferite blocuri de matrițe în același set de matrițe, atâta timp cât amprenta se potrivește, motiv pentru care seturile de matrițe standardizate ajută la reducerea costurilor cu sculele din familiile de produse. Atunci când calitatea piesei se degradează, cauza principală este adesea cauzată de sistemul de ghidare uzat al setului de matrițe, mai degrabă decât de geometria blocului de matriță în sine.
2. Cum aleg între sistemele de ghidare cu rulmenți cu bile și rulmenți alți pentru setul meu de matrițe?
Alegerea depinde de condițiile dvs. de operare. Sistemele de rulmenți cu bile asigură o aliniere a jocului aproape de -zero, ideală pentru-viteză mare de tăiere și perforare cu toleranță strânsă-, dar necesită medii curate, lubrifiere constantă cu ulei mineral și nu pot tolera sarcinile de șoc sau contaminarea. Sistemele de rulmenți simpli folosesc bucșe din bronz care gestionează mult mai bine împingerea laterală, mediile murdare și întreținerea inconsecventă, făcându-le potrivite pentru formare grea, ambutisare adâncă și matrițe cu camă-. Pentru matrițele progresive cu cerințe atât de precizie, cât și de tracțiune, configurațiile hibride care rulează rulmenți cu bile pe axa critică de avans și lagărele de alunecare pe axa de tracțiune-încărcată oferă un compromis eficient.
3. Când ar trebui să înlocuiesc bucșele de ghidare într-un set de matrițe de ștanțare?
Programați înlocuirea bucșei atunci când distanța măsurată post-la-depășește de trei ori specificația inițială din înregistrarea de construcție a matriței. Dacă spațiul liber atinge de cinci ori valoarea inițială, scoateți imediat matrița din producție, deoarece calitatea piesei se degradează deja. Măsurați spațiul liber prin montarea unui indicator cadran pe pantoful inferior, poziționând pistonul pe pantoful superior lângă stâlpul de ghidare și citind mișcarea totală a indicatorului sub presiunea laterală a mâinii. Urmăriți aceste citiri de-a lungul timpului pentru a prezice intervalele de înlocuire și pentru a evita perioadele de întrerupere neplanificate.
4. Ce configurație de set de matrițe este cea mai bună pentru ștanțarea progresivă?
Configurațiile stâlpilor din spate sunt standardul pentru ștanțarea progresivă, deoarece poziționează ambii stâlpi de ghidare de-a lungul marginii din spate, lăsând partea frontală și laterală complet deschise pentru alimentarea benzii, îndepărtarea deșeurilor și vizibilitatea operatorului. Împreună cu ghidaj cu rulmenți cu bile, seturile de stâlpi din spate oferă repetabilitatea pozițională pe care o necesită o-viteză mare de golire progresivă și perforare. Cu toate acestea, dacă matrița dvs. progresivă include stații de formare grele în apropierea marginii frontale a unui pantof lat, ghidarea asimetrică a doi stâlpi din spate poate permite suficientă deformare pentru a schimba alinierea. În aceste cazuri, luați în considerare trecerea la un aspect cu patru-stâlpi sau adăugarea de blocuri de călcâi pentru a absorbi forța laterală.
5. Cum determin grosimea corectă a sabotului matriței pentru aplicația mea?
Grosimea încălțămintei trebuie să reziste la deformare în condițiile specifice de tonaj, lățime și suport. Când un pantof se sprijină pe paralele pentru degajarea deșeurilor, deschiderea nesusținută se comportă ca o grindă încărcată. Un pantof prea subțire se deviază în centru, schimbând dinamic șanțul-la-din fiecare cursă și provocând creșterea progresivă a bavurilor și deviația dimensională. Deși nicio formulă nu acoperă toate cazurile, principiul este consecvent: tonaj mai mare, deschideri mai largi nesuportate și încărcături perforante concentrate necesită pantofi mai groși. Dacă observați o deviere progresivă a calității într-o matriță care a trecut de încercarea inițială, grosimea insuficientă a pantofului este printre primele cauze care trebuie investigate. Furnizorii precum YICHEN pot ajuta inginerii să optimizeze dimensiunile încălțămintei în raport cu cerințele specifice de tonaj și spațiu liber.


