


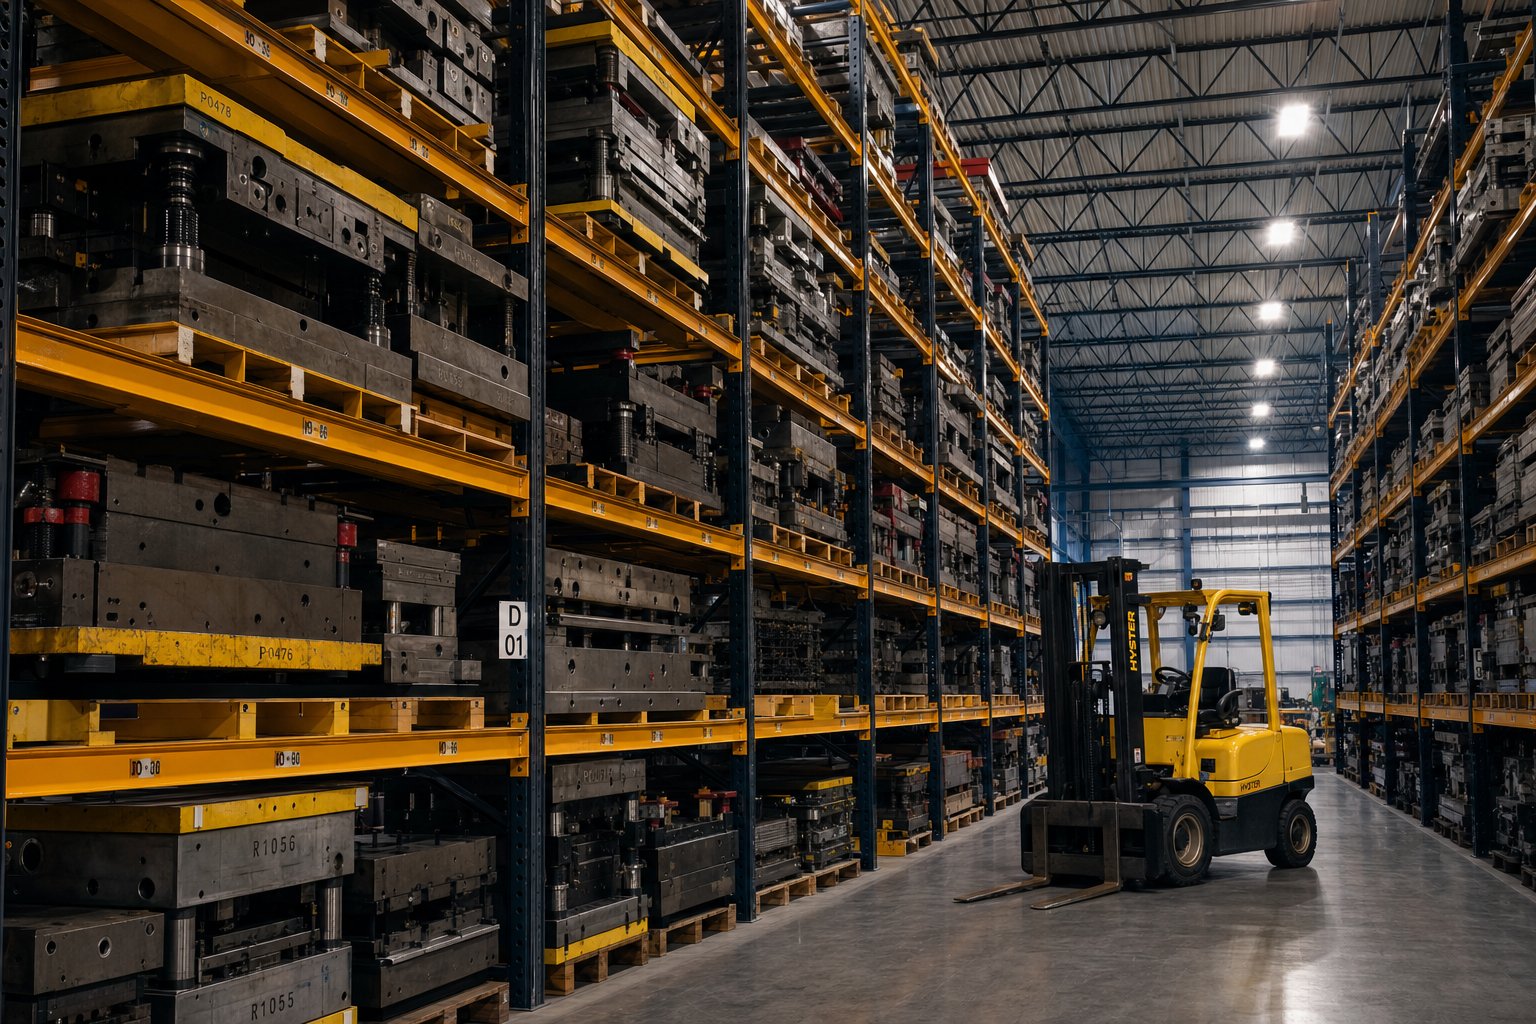
Înțelegerea sistemelor de depozitare a matrițelor de ștanțare și de ce contează acestea
Imaginao singură matriță de ștanțarecântărind câteva mii de lire sterline, costând zeci de mii de dolari, stând pe un palet în mijlocul atelierului tău. Este expus traficului cu stivuitoare, umezelii și impacturilor accidentale. În fiecare zi în care rămâne acolo, joci atât cu suprafețele sale de precizie, cât și cu siguranța echipei tale. Acest scenariu se desfășoară în instalațiile de ștanțare de pretutindeni și este exact problema pe care sistemele de stocare a matrițelor de ștanțare construite special-să o rezolve.
Ce sunt sistemele de depozitare a matrițelor de ștanțare
Sistemele de depozitare a matrițelor de ștanțare sunt structuri de rafturi și rafturi concepute special pentru a susține, proteja și organiza matrițele de ștanțare grele între sesiunile de producție, având cadre portante-întărite, mecanisme de acces de precizie și dispozitive de blocare de siguranță pe care rafturile standard de depozit nu le pot oferi.
Aceste sisteme sunt o categorie distinctă de rafturile pentru paleți de uz general-dintr-un motiv simplu: greutatea concentrată. Un raft standard de depozit distribuie sarcini relativ ușoare pe un fascicul larg. În schimb, o matriță de ștanțare plasează mii de kilograme pe o amprentă compactă, creând tensiuni de încărcare-punctuală pe care rafturile convenționale nu au fost niciodată concepute pentru a le gestiona. Rafturile de depozitare a matrițelor construite special-abordează acest lucru cu cadre structurale din oțel, coloane cu ecartament greu-și modele de rafturi evaluate pentru sarcini care variază de obicei de la2.000 până la 6.000 de lbs pe nivel.
Componentele de bază pe care le veți găsi în majoritatea sistemelor includ coloane principale ranforsate (de multe ori grinzi de oțel sau structurale I-), înălțimi reglabile ale raftului pentru a se potrivi diferite dimensiuni ale matrițelor, încuietori de siguranță integrate pentru a preveni mișcarea neintenționată și tratamente de suprafață rezistente la coroziune-care protejează atât raftul, cât și uneltele pe care le deține.
Cine are nevoie de un scop-Depozitare de matrițe construită
De obicei, trei grupuri conduc decizia de a investi în rafturi dedicate pentru depozitarea sculelor și matrițelor:
- Manageri de întreținereevaluând siguranța la locul de muncă, încercând să elimine pericolele de împiedicare la nivelul podelei{0}}și să reducă riscul defecțiunilor catastrofale ale raftului sub sarcini grele.
- Manageri de operațiuniconstruirea unui caz de cheltuieli de capital, cuantificarea modului în care stocarea dezorganizată umflă timpii de schimbare a matriței și reduce timpul de funcționare a presei.
- Inginerispecificarea cerințelor de sistem, potrivirea greutăților și dimensiunilor matrițelor la cotele de încărcare, metodele de acces și constrângerile instalației, cum ar fi capacitatea de încărcare a podelei și înălțimea tavanului.
Dacă vă încadrați în oricare dintre aceste roluri, veți descoperi că acest articol acoperă întregul peisaj: de la rafturi structurale cu grinzi în I-și sisteme de sertare-derulabile până la baze de depozitare a matrițelor, rafturi cu dimensiuni mari și configurații personalizate. Veți găsi, de asemenea, îndrumări privind conformitatea cu siguranța, conservarea matrițelor în timpul depozitării, cadrele de selecție, integrarea fluxului de lucru și costul total de proprietate. Scopul este de a vă oferi o resursă cuprinzătoare, mai degrabă decât pagini de produse împrăștiate, care spun fiecare doar o parte din poveste.
Adevărata întrebare nu este dacă matrițele dumneavoastră au nevoie de stocare dedicată. Este dacă spațiul de stocare pe care îl aveți deja le dăunează în liniște și cât vă costă de fapt.
De ce nu reușește depozitarea cu scop general-pentru matrițele de ștanțare grele
O matriță de ștanțare nu se comportă ca o cutie paletizată de bunuri de larg consum. Este o masă densă, compactă de oțel de scule întărit, care concentrează mii de lire sterline pe o amprentă mică. Când plasați acest tip de încărcătură pe un suport proiectat pentru cutii de carton distribuite uniform, pregătiți scena pentru un eșec care s-ar putea să nu se anunțe până când este catastrofal.
De ce rafturile standard pentru paleți nu reușesc pentru ștanțarea matrițelor
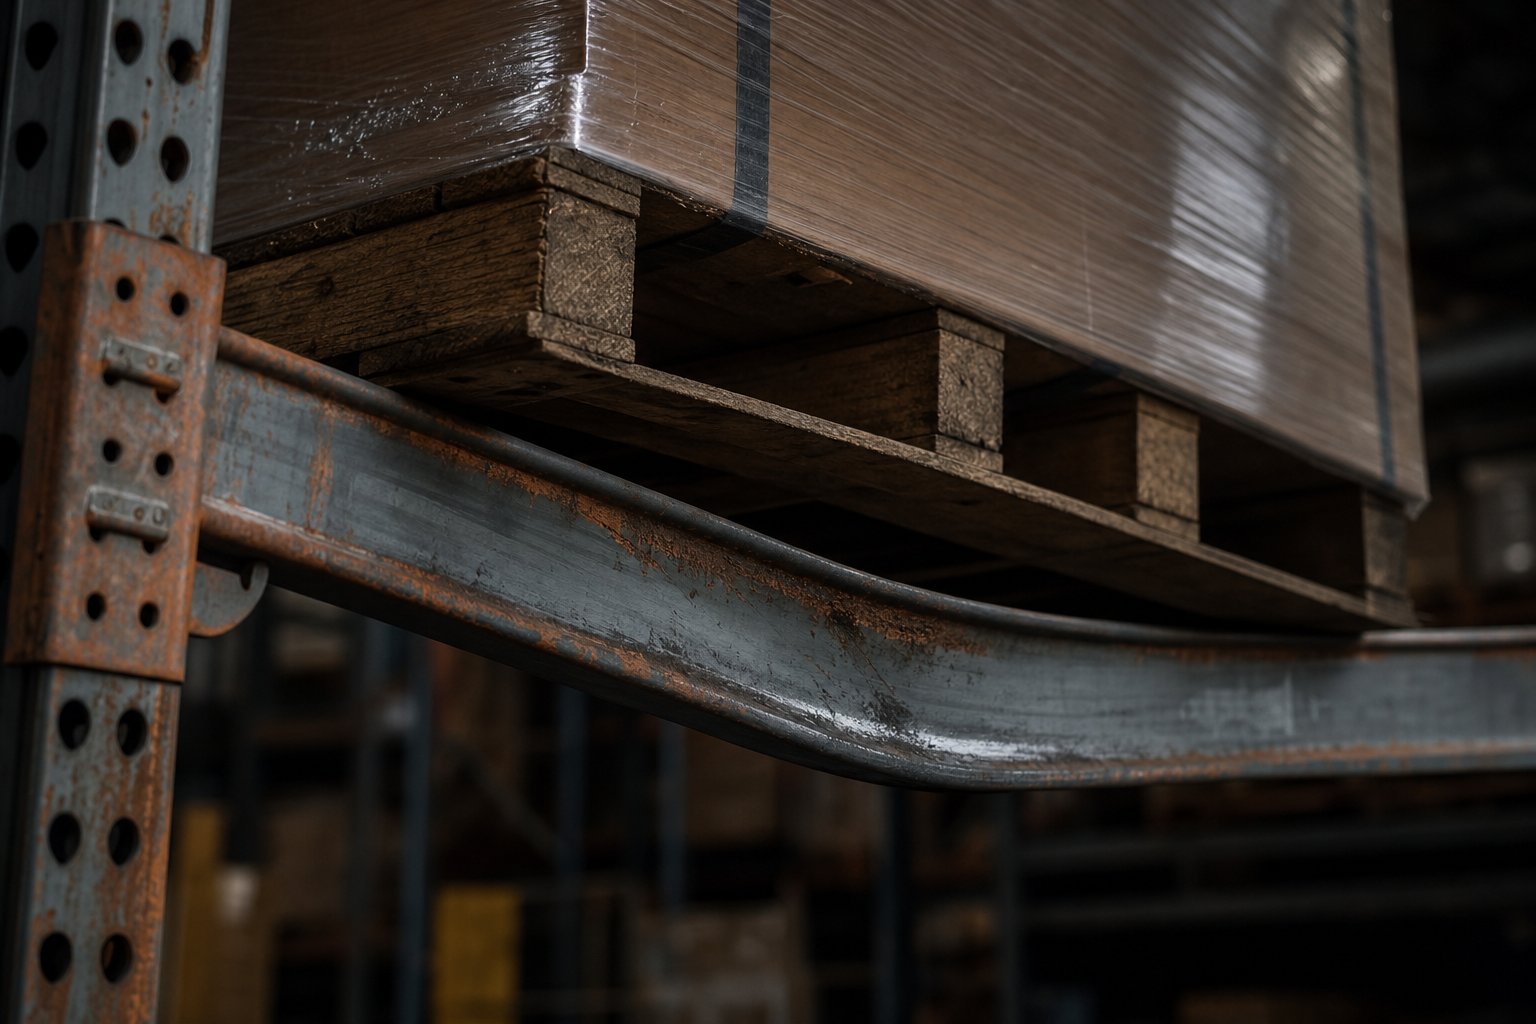
Problema de bază se rezumă la modul în care greutatea ajunge la fascicul. Rafturile standard pentru paleți sunt concepute pentrusarcini uniform distribuite-produse a căror greutate se răspândește uniform pe întreaga deschidere a grinzii prin intermediul paleților cu fund plat-. O matriță de ștanțare face opusul. Creează o sarcină punctuală severă, concentrându-și întreaga masă pe o zonă de contact îngustă. Chiar dacă matrița cântărește la fel ca o sarcină paletizată pentru care a fost evaluată grinda, forța concentrată poate provoca deviații mult peste raportul L/180 permis specificat în standardele ANSI MH16.1. Această deformare excesivă duce la înclinarea fasciculului, stresul de conectare și eventuala defecțiune structurală.
Gândiți-vă la asta astfel: imaginați-vă că stați pe un iaz înghețat cu rachete de zăpadă față de statul pe aceeași gheață cu tocuri stiletto. Greutatea este identică, dar presiunea pe inch pătrat este dramatic diferită. Matrițele grele de ștanțare exercită acel efect de „călcâi stiletto” asupra grinzilor standard de rack.
Problema se agravează la niveluri mai mari de stocare.Supraîncărcare și distribuție inegală a sarciniise numără printre principalele cauze ale prăbușirii raftului din depozit, iar depozitarea matrițelor compacte și grele pe rafturile superioare mărește riscul de instabilitate și răsturnare a cadrului. Pardoseala standard din plasă de sârmă, cu excepția cazului în care este proiectată în mod special pentru sarcini punctuale conform ANSI MH26.2, se poate defecta și sub greutatea concentrată-permițând ca o matriță de mai multe-mii- de lire să scadă fără avertisment.
Iată scenariile de defecțiuni specifice care fac din rafturile standard de paleți o nepotrivire periculoasă pentru depozitarea matrițelor:
- Deviația fasciculului dincolo de limitele nominale:Sarcinile punctiforme de la matrițe depășesc pragul de înclinare al grinzilor proiectate pentru greutatea distribuită, riscând prăbușirea bruscă.
- Defecțiunea pardoselii:Catarame standard din plasă de sârmă sau din oțel ondulat sub sarcini concentrate pentru care nu a fost niciodată proiectat să le suporte.
- Supraîncărcare verticală:Greutățile matrițelor depășesc frecvent capacitatea pe-nivel a unui sistem de rafturi rezistent, construit pentru uz general în depozit, tensionând coloanele și plăcile de bază dincolo de pragurile sigure.
- Lacune de compatibilitate cu stivuitorul:Adâncimile standard de rafturi și înălțimile grinzilor adesea nu se potrivesc cu spațiile libere necesare pentru poziționarea în siguranță a matrițelor largi sau cu forme ciudate, crescând riscul de coliziuni cu stivuitorul, care îndoaie straturile de protecție și expun metalul la coroziune.
Riscuri ascunse ale depozitării podelei și soluții improvizate
Atunci când rafturile nu sunt la înălțime, multe magazine folosesc implicit cea mai simplă opțiune: stivuirea matrițelor pe podea. Pare inofensiv. Podeaua poate suporta, evident, greutatea, nu? Structural, poate. Dar costurile reale ale depozitării podelei sunt măsurate în răni, coroziune și timpul de producție pierdut.
Molele care se așează direct pe podele de beton sunt expuse la umezeală, condens și variații de temperatură care accelerează coroziunea suprafeței pe suprafețele de precizie-închise și pe muchii de tăiere. Această coroziune nu doar deteriorează matrița-ci degradează calitatea pieselor atunci când unealta revine la presă. Între timp, matrițele împrăștiate de-a lungul atelierului creează un curs de obstacole pentru traficul pietonal și rutele cu stivuitoare, generând pericole de împiedicare și puncte de prindere pe care standardele de siguranță le semnalează în mod constant.
Soluțiile improvizate își introduc propriile pericole. Muncitorii recurg adesea la blocuri de lemn sau deșeuri pentru a sprijini matrițele la înălțimea de lucru sau a le ține departe de betonul umed. Aceste suporturi improvizate nu au un nivel de sarcină proiectat, iar o matriță care alunecă de pe un bloc de lemn instabil este una dintre cele mai frecvente surse de leziuni prin strivire în încăperile de scule. Riscul se înmulțește în timpul manipulării matrițelor-când un stivuitor pune o matriță pe un teanc neuniform de cherestea, chiar și o deplasare ușoară poate duce la alunecarea imprevizibilă a tonelor de oțel.
Leziunile comune de depozitare a matrițelor legate de sisteme inadecvate includ:
- Leziuni prin strivirede la alunecarea sau răsturnarea matrițelor suporturi instabile, în special blocuri de lemn improvizate fără limite de sarcină proiectate.
- Loviți-de incidenteatunci când matrițele cad din cauza grinzilor supraîncărcate sau deviate, în special la nivelurile superioare de depozitare.
- Leziuni musculo-scheleticecauzate de poziționarea manuală incomodă a matrițelor la nivelul podelei-sau locații de depozitare slab accesibile.
- accidente legate de-stivuitoareîn zonele de depozitare aglomerate din podea, cu spațiu liber insuficient pe culoar, ceea ce duce la coliziuni cu uneltele sau personalul depozitat.
- Pericole de alunecare și împiedicarede la matrițe, paleți și suporturi improvizate care obstrucționează căile de trecere și căile de deplasare a stivuitoarelor.
Prevenirea începe cu recunoașterea faptului că soluțiile de depozitare a matrițelor pentru sarcini grele nu sunt un lux-ci o cerință de inginerie. Siguranța matrițelor de ștanțare depinde de potrivirea sistemului de depozitare la caracteristicile reale de încărcare a sculelor pe care le deține: greutate concentrată, amprentă compactă și necesitatea unei poziționări stabile și sigure la fiecare nivel de depozitare. Orice decalaj între ceea ce este evaluat rack-ul și ceea ce cere matrița este un decalaj în care apar răniri și deteriorarea echipamentului.
Adevărata întrebare, atunci, nu este dacă configurația actuală poate ține fizic un zar. Este dacă poate ține acea matriță în siguranță, în mod repetat și fără a degrada în tăcere sculele sau a-ți pune echipa în pericol. Și pentru a răspunde la această întrebare, este nevoie să înțelegeți întreaga gamă de tipuri de sisteme de stocare concepute special pentru această sarcină.
Comparând fiecare tip de sistem de depozitare a matrițelor
Nu toată stocarea matrițelor este creată la fel, iar selectarea tipului greșit vă poate costa la fel de mult ca și lipsa unui sistem dedicat. Fiecare design rezolvă un set specific de probleme-capacitatea de greutate, viteza de acces, spațiul, buget-și înțelegerea acestor compromisuri este ceea ce separă o investiție inteligentă de o greșeală costisitoare. Iată cum cele cinci tipuri principale de sisteme se strâng unul împotriva celuilalt.
Rafturi de matrițe structurale I-
Aceștia sunt cei care ridică greutăți din lumea depozitării matrițelor. Construite din grinzi de oțel structural I-sau stâlpi tubulari-de ecartament greu (de obicei 3" x 3" sau 4" x 4" în oțel de calibru 7- sau 11), acestea oferă cele mai înalte cote de încărcare disponibile într-un format de tip rack. Rafturile sunt de obicei din tablă solidă peste suporturi de grinzi tubulare, cucapacități variind de la 250 la 500 de lire sterline pe metru pătrat-traducere la 2.000 la 6,000+ lbs per nivel de raft, în funcție de dimensiuni. Înălțimea coloanelor ajunge la 96", 120" sau 144", iar lățimea raftului variază de la 72" la 120".
Accesul este simplu: stivuitoarele cu furcă glisează matrițele prin intermediul barelor integrate de intrare a furcilor. Acea simplitate este atât puterea, cât și limitarea. Veți avea nevoie de spațiu liber pe culoar pentru manevrarea stivuitorului, iar accesul macaralului nu este inclus în design. Aceste rafturi funcționează cel mai bine pentru unități cu stocuri mari de matrițe, greutăți individuale mari ale matrițelor și infrastructură disponibilă pentru stivuitoare.
Sisteme de depozitare cu sertare rulante
Imaginați-vă că trageți un raft spre dvs. ca un sertar uriaș, expunând întreaga suprafață a matriței pentru accesul macaralei sau palanului. Acesta este principiul din spatele sistemelor de implementare-. Rafturile alunecă înainte cu extensie de la 75% până la 100% pe rulmenții liniari de sarcină grea-, cu capacități care ajung până la 4.000 de lire sterline pe raft în configurații manuale și chiar mai mari în versiunile cu motor.
Opțiunile includ mecanisme cu manivelă-manevă,-button motorizat sau mecanisme de extragere-complet manual. Sistemele de blocare de siguranță împiedică deschiderea simultană a mai multor rafturi, iar funcțiile de blocare-out țin raftul extins în poziție în timpul încărcării. Aceste sisteme excelează în spațiile înguste ale podelei în care lățimea culoarului limitează accesul la stivuitoare sau în instalațiile care se bazează pe macarale rulante pentru manipularea matrițelor. Compartimentul? Costuri inițiale mai mari și mai multe componente mecanice care necesită întreținere periodică.
Baze de depozitare a matrițelor și sisteme de blocuri
Bazele de depozitare a matrițelor adoptă o abordare opusă raftului vertical-ele mențin matrițele la nivelul podelei pe platforme sau blocuri din oțel proiectat. În loc să stivuiți matrițele pe verticală, fiecare bază deține o singură matriță la o înălțime constantă și stabilă, optimizată pentru ridicarea cu stivuitor. Acestea sunt în esență cadre sau blocuri de oțel nivelate cu precizie-care înlocuiesc suporturile din lemn improvizate discutate mai devreme.
Avantajul este simplitatea și accesibilitatea imediată. Fără structură verticală înseamnă că nu există probleme cu spațiul de deasupra capului, fără riscul de deviere a fasciculului și fără urcare la nivelurile superioare. Sunt ideale pentru matrițe progresive foarte mari care depășesc limitele de lățime sau greutate ale sistemelor cu rafturi sau pentru matrițe care intra și ies din producție atât de des încât depozitarea verticală adaugă pași de manipulare inutile. Limitarea este evidentă: consumul de suprafață. Fiecare matriță își revendică propria amprentă, fără niciun beneficiu de stivuire verticală.
Rafturi cu deschidere largă și depozitare a mucegaiului
Rafturile cu deschidere largă ocupă locul de mijloc între rafturile standard pentru paleți și rafturile cu matrițe structurale complete. Aceste sisteme folosesc grinzi armate care se întind pe distanțe mai mari (de obicei, 72" până la 96"), cu tablă de ecartament mai mare-, concepute pentru sarcini moderate care depășesc rafturile generale, dar se încadrează sub cele mai grele matrițe de ștanțare. Acestea se găsesc în mod obișnuit în instalațiile care stochează rafturi de depozitare a matrițelor de injecție alături de unelte de presare mai ușoare, unde greutățile matrițelor variază de la 500 la 2.000 de livre pe nivel.
Rafturile de depozitare a matrițelor din această categorie au adesea înălțimi reglabile ale raftului cu o distanță mai mică (de până la ajustări de 3 inchi), ceea ce le face versatile pentru stocurile de scule mixte. Accesul se face de obicei cu un stivuitor sau un cric transpalet acţionat manual pentru niveluri inferioare. Limitarea cheie este plafonul de capacitate-acestea nu se vor ocupa de rafturile structurale multiple care sunt-{5}} progresive. cu ușurință.
Rafturi sudate personalizate
Când configurațiile standard nu se potrivesc cu inventarul dvs. de matrițe, rafturile sudate personalizate umple golul. Acestea sunt fabricate conform specificațiilor exacte-dimensiunile raftului specifice, distanța dintre coloane non-standard, atașamentele șinei macaralei integrate sau modele neobișnuite de distribuție a greutății. Sunt obișnuite în fabricile de ștanțare auto, unde matrițele au geometrii unice pe care niciun sistem de--raft nu le acomodează în mod curat.
Soluțiile personalizate oferă o potrivire perfectă, dar sacrifică flexibilitatea. Reconfigurarea unui suport sudat pentru diferite dimensiuni de matriță înseamnă, de obicei, tăierea oțelului și re-sudarea, nu doar ajustarea pozițiilor raftului. Perioadele de livrare sunt mai lungi, iar costurile de inginerie adaugă un avantaj semnificativ față de opțiunile de catalog.
| Tip | Cel mai bun pentru | Capacitate tipică pe nivel | Metoda de acces | Eficiența spațiului de podea | Cost relativ |
|---|---|---|---|---|---|
| Rafturi structurale I-grinzi | Inventare grele de matrițe,{0}}facilități de ștanțare cu volum mare | 2.000–6,000+ lbs | Stivuitor cu bare de intrare furci | Înalt (stivuire pe verticală) | Mediu-Ridicat |
| Sisteme de sertare cu rulare- | Magazine deservite cu macara-, culoar înguste, acces de precizie | 4.000-15.000 lbs | Macara rulantă/palan după extinderea raftului | Foarte ridicat (compatibil cu culoarul îngust) | Ridicat |
| Baze de depozitare a matrițelor | Mole foarte mari/grele, comutări de-frecvență înaltă | Un singur matriță pe bază (nelimitat prin design) | Preluare directă cu stivuitor | Scăzut (un zar pe amprentă) | Scăzut |
| Rafturi de depozitare Widespan/Mucete | Scule mixte, matrite de injectie, matrite mai usoare | 500–2.000 lbs | Stivuitor sau transpalet | Mediu-Ridicat | Scăzut-Mediu |
| Rafturi sudate personalizate | Geometrii ne-standard ale matrițelor, constrângeri unice ale instalației | Variază în funcție de specificațiile de inginerie | Variază (stivuitor, macara sau hibrid) | Optimizat pentru aplicare | Cel mai înalt |
Fiecare tip de sistem se adresează unei intersecții specifice de greutate, frecvență de acces, spațiu și buget. Alegerea corectă rareori se rezumă la un singur factor-este despre modul în care motricele, aspectul instalației și echipamentele de manipulare funcționează împreună ca sistem. Iar această gândire-la nivel de sistem se extinde dincolo de rack în sine, în standardele de siguranță și certificările de inginerie care validează dacă o anumită configurație poate funcționa într-adevăr așa cum este evaluată în condiții reale-.
Standarde de siguranță și conformitate pentru instalațiile de depozitare a matrițelor
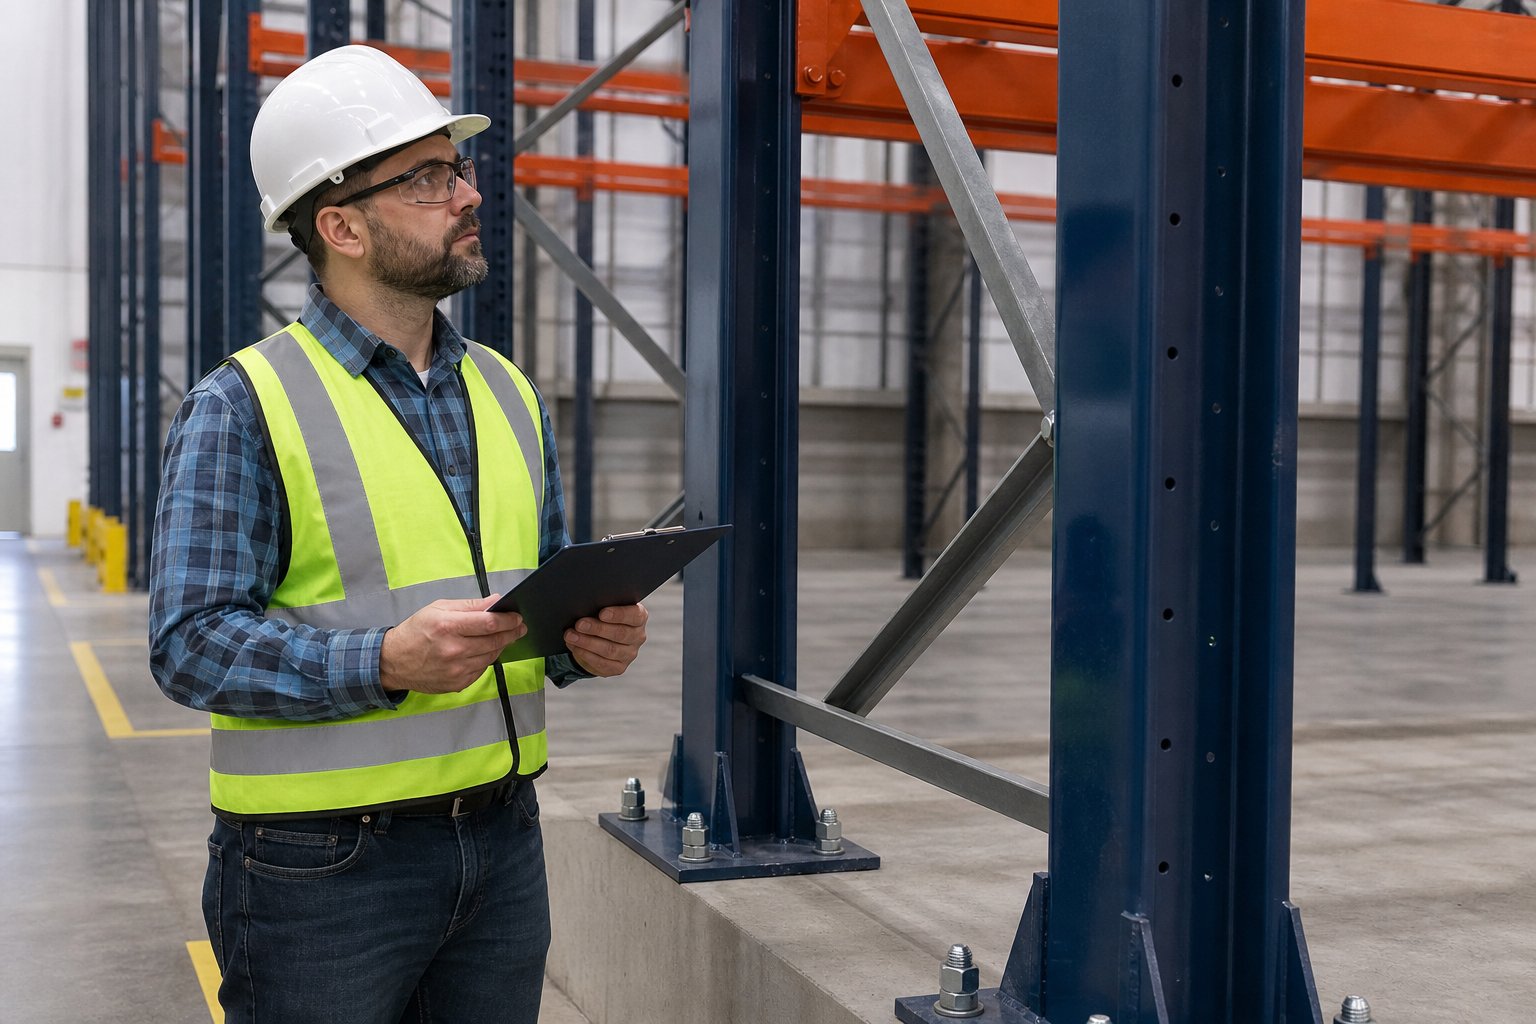
Un suport de depozitare a matrițelor ar putea părea solid. Sudurile sunt curate, coloanele sunt groase, iar fișa de specificații de vânzare enumeră numere impresionante. Dar de unde știi că aceste cifre sunt reale? Fără standarde de inginerie verificate și conformitate cu reglementările, aveți încredere în afirmațiile de marketing cu încărcături de mai multe-tone suspendate deasupra capetelor echipei dvs. Conformitatea OSHA a suportului matrițelor de ștanțare nu este un exercițiu de selectare-ci diferența dintre un sistem care funcționează conform celor evaluate și unul care reprezintă o răspundere neverificată.
Cerințe OSHA pentru depozitarea matrițelor grele
OSHA nu publică o reglementare intitulată „Ștanțarea matrițelor”. În schimb, mai multe standarde generale din industrie și construcții se aplică direct modului în care trebuie depozitată uneltele grele. Cele mai relevante prevederi provin din29 CFR 1926.250și 29 CFR 1910.176, care împreună stabilesc cadrul legal pentru depozitarea în siguranță a materialelor în unitățile industriale.
Iată ce necesită aceste reglementări atunci când sunt aplicate la rafturile de scule și matrițe rezistente:
- Asigurarea împotriva deplasării:Toate materialele depozitate în niveluri trebuie să fie stivuite, stivuite, blocate, interblocate sau asigurate în alt mod pentru a preveni alunecarea, căderea sau prăbușirea (1926.250(a)(1)). Pentru matrițele de ștanțare, aceasta înseamnă mecanisme de reținere pozitive-buzele raftului, dispozitive de reținere cu șuruburi sau modele de suport care împiedică mișcarea laterală în timpul evenimentelor seismice sau contactului accidental cu stivuitorul.
- Limitele de sarcină la podea:Greutatea materialelor depozitate nu trebuie să depășească limitele maxime de încărcare sigură, iar angajatorii trebuie să afișeze în mod vizibil acele limite în lire pe metru pătrat în toate zonele de depozitare (1926.250(a)(2)). Când vă concentrați 4,000+ lbs pe un singur rack, știind că capacitatea reală a plăcii dvs. contează.
- Coridoare și pasaje libere:Coridoarele trebuie menținute libere pentru deplasarea în siguranță a echipamentelor de manipulare a materialelor și a angajaților (1926.250(a)(3)). Pentru zonele de depozitare a matrițelor, aceasta înseamnă, de obicei, menținerea culoarului de minim 12-picior pentru stivuitoarele standard sau spații libere mai largi atunci când utilizați camioane cu rază extinsă pentru a accesa nivelurile superioare ale raftului.
- Menaj zona de depozitare:Zonele trebuie să rămână libere de acumulări care creează împiedicări, incendii sau alte pericole (1926.250(c)). Moarele depozitate pe blocuri sau baze la nivelul podelei-nu trebuie să obstrucționeze căile de ieșire de urgență.
- Conformitate cu gradul de încărcare:Conform 1910.176(b), încărcăturile de depozitare nu trebuie să depășească capacitatea nominală pentru rafturi, podele sau platforme. Aceasta este regula de bază care face ca documentația verificată privind capacitatea de încărcare a raftului de stocare a matrițelor să fie necesară din punct de vedere legal-nu opțională.
Ceea ce prinde cu nerăbdare multe facilități este cerința de detașare. Veți avea nevoie de etichete de capacitate de încărcare vizibile la fiecare compartiment de rack, specificând greutatea maximă pe nivel de raft. În timpul unei inspecții OSHA, absența acestor pancarte poate declanșa citații, indiferent dacă raftul este de fapt supraîncărcat.
Certificari de inginerie și standarde de testare a sarcinii
Sună simplu-doar verificați fișa de specificații, nu? Problema este că nu toate cotele de sarcină au aceeași credibilitate. Un producător poate imprima orice număr pe o broșură. Ceea ce doriți este un document de capacitate de încărcare ștampilat PE-.
O certificare de inginer profesionist (PE) privind documentația de încărcare înseamnă că un inginer autorizat a revizuit calculele structurale, a verificat proprietățile materialelor și a confirmat că capacitățile declarate îndeplinesc codurile de inginerie aplicabile în condiții specificate. Aceasta nu este o ștampilă de cauciuc. PE poartă răspunderea juridică personală pentru acuratețea certificărilor lor, ceea ce conferă acelor numere o greutate pe care afirmațiile de marketing pur și simplu nu o au.
Când se evaluează rafturile de scule și matrițe de rezistență, iată certificările și standardele pe care cumpărătorii ar trebui să le verifice înainte de cumpărare:
- Desenele de capacitate de încărcare ștampilate PE-:Documente de inginerie detaliate care arată încărcăturile maxime permise pe nivel de raft, per compartiment și cumulativ pe cadru, semnate de un inginer profesionist licențiat.
- Conformitate ANSI MH16.1:Specificația Rack Manufacturers Institute (RMI) pentru rafturile industriale de depozitare din oțel, care acoperă calculele de proiectare, combinațiile de încărcare și factorii de siguranță.
- Certificari materiale:Certificate de fabrică care confirmă calitatea oțelului. Oțelul de gradul 50 (limită de curgere minimă de 50.000 psi) în grinzile structurale este un etalon de calitate recunoscut pentru rafturile de-capacitate mare-dacă un producător susține acest lucru, solicitați certificarea morii pentru a verifica.
- Certificari de sudura:Conformitatea AWS D1.1 sau D1.3 pentru sudarea structurală, în special critică pentru rafturile fabricate la comandă-, unde calitatea sudurii determină direct integritatea portantă-.
- Încărcați documentația de testare:Rezultatele testelor de sarcină fizică care demonstrează performanța la capacitatea nominală, în mod ideal la 125% din sarcina de lucru declarată pentru a confirma marja de siguranță.
Dacă un furnizor nu poate produce documentație ștampilată PE-sau ezită când este întrebat despre ANSI MH16.1, acesta este un semnal roșu. Capacitatea de încărcare a raftului de depozitare a matrițelor imprimată într-un catalog nu înseamnă nimic fără validarea inginerească în spate. Producătorii de renume furnizează aceste documente ca practică standard-nu ca o vânzare în plus.
Factori de proiectare seismică și de siguranță a instalației
Iată un detaliu pe care mulți cumpărători din afara Californiei trec cu vederea: cerințele de proiectare seismică se aplică rafturilor de depozitare în mult mai multe regiuni decât v-ați aștepta. PotrivitInstitutul Producătorilor de Rack-uri, Statele Unite se confruntă cu peste 50 de cutremure pe zi în medie, iar Codul Internațional al Construcțiilor impune acum ca toate sistemele de rafturi pentru paleți să fie proiectate și construite pentru a rezista activității seismice-indiferent de locația geografică.
Pentru depozitarea matrițelor de ștanțare, mizele sunt amplificate de masa pură. Un raft de depozit convențional care conține cutii de carton ar putea arunca un produs în timpul unui eveniment seismic. Un suport de matrițe care conține 20,000+ lbs de oțel pentru scule pe mai multe niveluri devine un pericol catastrofal dacă nu este proiectat pentru forțele laterale. Consecințele deplasării matriței de mai multe-tone chiar și în timpul unui eveniment seismic moderat sunt suficient de severe încât acest factor merită o atenție serioasă în timpul specificației.
Ce schimbări în sistemele de stocare a matrițelor-seismice în comparație cu modelele standard?
- Plăci de bază mai mari și mai multe șuruburi de ancorare:Zonele seismice mai înalte necesită amprente mai largi ale coloanei și ancorare suplimentară din beton pentru a rezista momentelor de răsturnare.
- Oțel de grosime mai mare și cadre cu amprente mai mari:Forțele laterale generate în timpul accelerației solului necesită ansambluri de cadru mai rigide decât ar dicta calculele de sarcină statică.
- Conexiuni îmbunătățite grindă-la-coloană:Dimensiunile conectorilor cresc pentru a menține integritatea structurală sub sarcini ciclice dinamice pe care designurile statice nu le experimentează niciodată.
- Cerințe mai groase pentru plăci de beton:Plăcile de susținere din zonele-seismice înalte ar putea trebui să fie cu câțiva centimetri mai groase decât standard, adăugând costuri semnificative atunci când sunt multiplicate într-o instalație mare de depozitare a matrițelor.
- Inginerie-specifică site-ului:Cerințele seismice nu mai sunt clasificate pe „zone” largi. Două facilități din aceeași stare-chiar și același oraș-pot avea cerințe de proiectare diferite bazate pe coordonatele GPS precise, clasificarea solului și categoria codului clădirii (de la A la F).
Implicația practică? Nu puteți cumpăra pur și simplu un suport de matrițe evaluat pentru o instalație din Ohio și să îl instalați într-o fabrică de lângă Memphis sau Salt Lake City fără a verifica compatibilitatea seismică. În mod similar, mutarea rafturilor existente într-o nouă unitate necesită o revizuire structurală care să confirme că sistemul îndeplinește toate criteriile de încărcare la noua locație. ConsultareaHărți de proiectare seismică USGScu adresa dumneavoastră specifică vă oferă parametrii de bază de care are nevoie inginerul dumneavoastră de rack.
Între mandatele OSHA de depozitare, documentația de încărcare PE-certificată PE și factorii de proiectare seismică, peisajul de conformitate pentru depozitarea matrițelor este mai implicat decât presupun inițial majoritatea cumpărătorilor. Dar acestea nu sunt obstacole birocratice-ci sunt garanțiile de inginerie care determină dacă investiția dvs. vă protejează într-adevăr uneltele și oamenii dvs. pe termen lung. Și protejarea sculelor depășește securitatea structurală. Modul în care sunt păstrate matrițele în timpul depozitării-prevenirea coroziunii, considerentele climatice, protocoalele de întreținere-au un impact la fel de mare asupra performanței lor când revin la presă.
Cele mai bune practici de conservare a matrițelor în timpul depozitării
Un suport structural solid îți ține matrițele în siguranță împotriva prăbușirii. Dar ce îi protejează de daunele invizibile și silențioase care se produc în timp ce stau inactiv? Coroziunea, infiltrarea umezelii și întreținerea neglijată între ciclurile de producție distrug mai multe suprafețe ale matriței decât impactul cu stivuitorul. Ironia este brutală: investești în rafturi de depozitare a matrițelor-construite special pentru a proteja sculele scumpe, apoi lași condițiile de mediu să mănânce încet exact exactitatea pe care încerci să o păstrezi.
Prevenirea coroziunii matrițelor de ștanțare nu este o muncă plină de farmec. Nu apare în fotografiile cu eșecuri dramatice sau în rapoartele de incidente OSHA. Apare săptămâni sau luni mai târziu, când o matriță revine la presă și primele sute de piese ies cu defecte de suprafață, deviație dimensională sau flux inconsecvent de material. Până atunci, daunele sunt făcute-și urmăresc ceea ce s-a întâmplat (sau nu s-a întâmplat) în timpul stocării.
Prevenirea coroziunii și controlul climatului
Oțelul corodează. Asta nu este o veste. Ceea ce îi prinde pe mulți manageri de scule este cât de repede se întâmplă în medii de stocare necontrolate. O matriță de ștanțare cu suprafețe expuse din oțel pentru scule poate dezvolta oxidare vizibilă a suprafeței în doar 24 până la 48 de ore când umiditatea relativă depășește 60%. Fețele închise șlefuite și lustruite sunt deosebit de vulnerabile, deoarece finisajul lor neted nu oferă niciun strat protector de oxid-însăși precizia care le face eficiente în producție le face lipsite de apărare la depozitare.
Trei straturi de apărare lucrează împreună pentru a preveni coroziunea matriței de ștanțare în timpul depozitării:
- Inhibitori de coroziune de contact:Pulverizați-prevenirea ruginii cu un strat de grăsime sau ulei-pe suprafețele de oțel expuse pentru a bloca contactul cu umiditatea. Produse caSpray ZERUST Axxanol-Goferă protecție timp de până la un an în condiții de exterior și doi ani în interior, oferind o barieră directă între oțelul pentru scule și umiditatea ambientală.
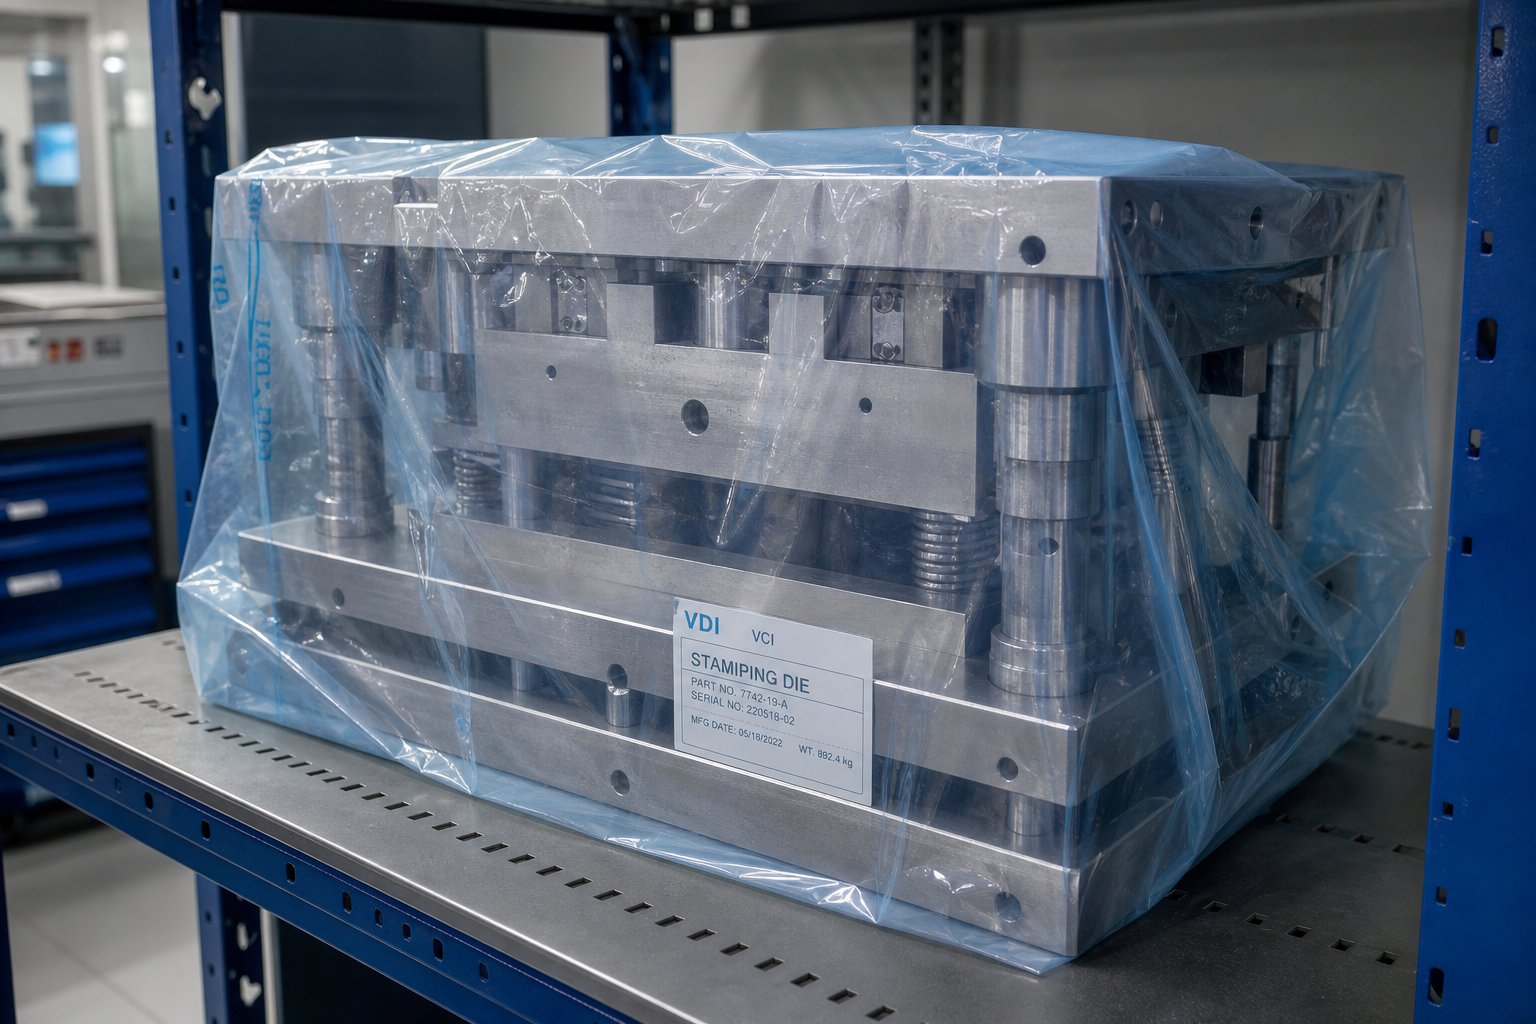
- Materiale inhibitoare de coroziune a vaporilor (VCI):Tehnologia VCI eliberează molecule invizibile care formează un strat protector pe suprafețele metalice într-un spațiu închis. Filmele, pachetele și căptușelile de hârtie VCI protejează cavitățile, canalele și zonele îngropate-pe care straturile de pulverizare nu le pot acoperi cu ușurință la suprafețele interne-pentru a ajunge greu-{-. Cerința critică este incinta: moleculele VCI se disipă în aer liber, așa că matrițele trebuie sigilate în folie sau înveliș pentru ca tehnologia să funcționeze.
- Zone de depozitare-climatizate:Menținerea umidității relative sub 50% și a temperaturilor stabile elimină ciclurile de condensare care declanșează rugină. Instalațiile cu climă umedă sau cele cu variații semnificative de temperatură între schimburi beneficiază cel mai mult de zonele climatice dedicate din zonele lor de depozitare a matrițelor. Chiar și dezumidificarea de bază într-un raft închis face o diferență măsurabilă.
Veți observa că aceste metode nu se exclud reciproc. Cele mai eficiente programe de conservare le acoperă pe toate trei: acoperiri cu contact direct-pe suprafețele expuse, materiale VCI pentru cavitățile închise și controale de mediu pentru spațiul de depozitare în sine. Omiterea oricărui strat lasă un gol în care coroziunea își găsește drumul.
Programarea întreținerii între ciclurile de producție
Întreținerea matrițelor între ciclurile de producție este locul în care majoritatea unităților aruncă mingea. Moarul iese din presă, este așezat pe un suport și rămâne neatins până când sosește următoarea comandă. Acest interval-fie că sunt două săptămâni sau șase luni-este atunci când daunele care pot fi prevenite se acumulează în tăcere.
CaArt Hedrick notează în The Fabricator, adevărata întreținere preventivă a matriței implică activități regulate programate, indiferent de cât de bine a fost proiectată matrița: ascuțirea secțiunilor de tăiere înainte de a se ciobi, înlocuirea arcurilor înainte de defectare, inspectarea elementelor de fixare slăbite și curățarea resturilor care accelerează uzura. Aceste sarcini nu încetează să fie necesare doar pentru că matrița este în depozit. De fapt, stocarea este momentul ideal pentru a le finaliza-când presiunea producției nu forțează comenzile rapide.
Iată o listă de verificare-cu-pas cu pas pentru pregătirea depozitării matrițelor de urmat de fiecare dată când o matriță iese de pe presă:
- Curățați bine toate suprafețele.Îndepărtați melci, așchii, acumularea de lubrifiant și orice resturi metalice din stațiile de tăiere, știfturile de ghidare și canalele interne. Lubrifiantul rezidual de ștanțare lăsat pe loc atrage contaminanții și poate deveni acid în timp.
- Verificați dacă nu există daune și uzură.Verificați marginile de tăiere pentru a nu se ciobi sau tocit, verificați că toate elementele de fixare sunt strânse, căutați suprafețele de pe plăcile de uzură și dispozitivele de rulare cu came și verificați că toate arcurile sunt intacte. Documentați constatările în evidența de întreținere a matriței.
- Finalizați orice întreținere corespunzătoare.Dacă secțiunile de tăiere necesită ascuțire sau arcurile se apropie de sfârșitul--duratei de viață, rezolvați-o acum, în loc să descoperiți problema în timpul configurării următoare. Timpul de depozitare este timp de întreținere gratuit.
- Uscați complet toate suprafețele.Orice umiditate reziduală-din solvenți de curățare, lichid de răcire sau condens-trebuie eliminată înainte de aplicarea straturilor de protecție. Aerul comprimat și cârpele fără scame-funcționează pentru zonele accesibile; circulația aerului cald gestionează cavitățile interne.
- Aplicați acoperiri preventive{0}}corozive.Pulverizați toate suprafețele expuse din oțel pentru scule-muchiile de tăiere, fețele de formare, suprafețele de ghidare-cu un agent de prevenire a ruginii adecvat. Acordați o atenție deosebită zonelor șlefuite și lustruite fără finisaj protector.
- Instalați protecție VCI pentru zonele închise.Așezați pachetele sau foile VCI între jumătățile superioare și inferioare ale matriței, în interiorul cavităților și în jurul componentelor de precizie. Sigilați ansamblul în filmul termocontractabil VCI, asigurându-vă că toate cusăturile sunt lipite cu bandă de conservare pentru a menține atmosfera închisă.
- Înregistrați locația și data de stocare.Înregistrați poziția suportului matriței, metoda de conservare utilizată și orice obiect de întreținere în așteptare în sistemul dvs. de urmărire. Setați un memento de calendar pentru inspecția periodică-de obicei la fiecare 90 de zile pentru depozitarea în interior, mai frecvent pentru mediile exterioare sau semi-închise.
Intervalul de inspecție de 90-zile contează. Chiar și carcasele VCI sigilate pot dezvolta găuri din cauza daunelor de manipulare sau a expunerii mediului. O verificare vizuală rapidă și verificarea integrității învelișului de protecție împiedică dezvoltarea neobservată a unei probleme de coroziune de șase luni.
Cum influențează condițiile de depozitare longevitatea matrițelor
Iată legătura care face ca tot acest efort să merite: condițiile de depozitare determină direct calitatea producției atunci când o matriță revine în funcțiune. O matriță care a stat în umiditate necontrolată timp de trei luni fără protecție nu arată doar dur-ci are performanțe diferite. Oxidarea suprafețelor pe fețele de formare crește coeficienții de frecare, modificând modelele de curgere a materialului și producând o geometrie inconsistentă a pieselor. Marginile de tăiere corodate se fracturează mai degrabă decât se uzează treptat, ceea ce duce la reascuțirea prematură sau la înlocuirea secțiunii. Suprafețele de ghidare cu sâmburi introduc joc care se agravează cu fiecare lovitură.
Efectul cumulat accelerează degradarea matriței de-a lungul întregului său ciclu de viață. Fiecare ciclu de depozitare fără o conservare adecvată îndepărtează un strat mic, dar ireversibil, de viață utilă a matriței. De-a lungul anilor de producție intermitentă, acea acumulare poate reduce durata de viață totală a matriței cu 20% până la 40%-un cost uluitor atunci când considerați că o matriță progresivă complexă poate reprezenta o investiție de șase-cifre.
Molele concepute având în vedere menținerea și durabilitatea răspund mai bine la protocoalele de stocare adecvate. Atunci când tratamentele de suprafață, selecțiile materialelor și designul componentelor sunt optimizate pentru a-stabilitatea performanței pe termen lung de la început-, deoarece producătorii preferăYICHENsubliniază în ingineria lor personalizată a matrițelor de ștanțare-uneltele sunt în mod inerent mai rezistente în timpul intervalelor de depozitare. Acoperirile întărite rezistă la oxidare mai mult, suprafețele de precizie-măcinate își păstrează integritatea finisajului sub folii de protecție, iar designul robust al componentelor tolerează fluctuațiile minore de mediu care apar chiar și în zonele de depozitare bine-gestionate.
Conservarea corectă a matrițelor nu este separată de selectarea sistemului de depozitare a matrițelor-este cealaltă jumătate a ecuației. Rack-ul protejează împotriva daunelor fizice. Protocolul de conservare protejează împotriva daunelor chimice și de mediu. Împreună, ele formează o strategie completă de depozitare care menține precizia matriței și prelungește durata de viață productivă pe parcursul fiecărui ciclu de producție.
Totuși, chiar și cel mai bun program de conservare nu poate compensa un sistem de stocare care nu se potrivește cu caracteristicile reale ale matriței. Greutatea, dimensiunile, frecvența de acces și constrângerile de facilitate sunt toate contribuite la o decizie de selecție care determină dacă investiția dvs. în stocare oferă de fapt protecția și eficiența pe care le promite.
Cum să selectați sistemul de depozitare a matrițelor potrivit pentru instalația dvs
Cunoașterea tipurilor de sistem este un lucru. Știind care dintre ele aparține unității dvs.-ținând cont de matrițele dvs. specifice, podeaua, echipamentul dvs. de manipulare și ritmul dvs. de producție-este locul în care majoritatea cumpărătorilor rămân blocați. Fișele de specificații ale producătorului listează capacități și dimensiuni, dar rareori explică modul în care aceste numere se traduc în constrângerile- din lumea reală. Acest ghid de selecție a sistemului de depozitare a matrițelor compensează această decalaj prin trecerea prin cei trei factori care conduc la fiecare instalare de succes: caracteristicile matrițelor, pregătirea instalației și modelele de acces.
Potrivirea caracteristicilor matriței cu tipul de sistem de stocare
Începeți cu matrițele în sine. Extrageți-vă inventarul de scule și sortați-l după clasa de greutate, deoarece greutatea este cel mai mare factor determinant al sistemului de care aveți nevoie. O matriță de tăiere de 500 lb și o matriță de transfer progresiv de 12.000 de lb nu aparțin aceleiași categorii de rack-și încercarea de a le forța într-un singur sistem fie cheltuiește peste-pentru unelte mai ușoare, fie sub-specificațiile pentru chestii grele.
Dimensiunile contează aproape la fel de mult ca și greutatea. O matriță cu o lățime de 48 inchi se potrivește confortabil pe un raft standard de 72 inchi, dar o matriță pentru panouri auto mare, care se întinde pe 96 inchi sau mai mult, necesită spații cu lățime extinsă-sau baze de depozitare a matrițelor dedicate. Înălțimea este la fel de critică-Morile înalte reduc numărul de niveluri de rafturi utilizabile într-un spațiu de depozitare vertical, ceea ce face ca eficiența de depozitare într-un singur rack vertical să fie prima dată. loc.
Pentru suportul de ștanțare a matrițelor pentru piese mari, unde matrițele progresive depășesc adesea 8 picioare în lungime și cântăresc între 5.000 și 15.000 de livre, sistemele de sertare rulante sau bazele de matrițe la nivel de podea depășesc de obicei rafturile verticale. Amprenta simplă a acestor instrumente face ca accesul la macara rulantă să fie mai practic decât introducerea unui stivuitor, iar rafturile rulante oferă operatorului de macara expunere completă-partea superioară, fără a manevra în compartimentele strânse pentru rack.
Utilizați această matrice de decizie pentru a potrivi inventarul de matrițe cu tipul de sistem adecvat:
| Clasa de greutate a matriței | Tip de sistem recomandat | Lățimea minimă a culoarului | Cerința de încărcare a podelei | Echipament de recuperare |
|---|---|---|---|---|
| Sub 1.000 de lbs | Rafturi late | 10 ft | 150-250 psf | Stivuitor sau transpalet |
| 1.000-3.000 lbs | Rafturi structurale cu grinzi I- | 12 ft | 250–350 psf | Stivuitor standard |
| 3.000–6.000 lbs | Sertarul structural I-prins sau rulat- | 12-14 ft | 350–500 psf | Stivuitor greu-sau macara rulantă |
| 6.000–15.000 lbs | Derulați-sistemele de sertare | 8–10 ft (macara-servită) | 500–750 psf | Pod macara rulantă |
| Peste 15.000 de lbs | Baze de depozitare a matrițelor (la nivelul podelei) | 14+ ft (stivuitor) sau macara | 750+ psf | Macara-de mare capacitate sau mașină cu bobine |
Observați cum cerințele privind lățimea culoarului scad de fapt pentru matrițele mai grele atunci când accesul macaralei înlocuiește stivuitoarele. Acest lucru este contraintuitiv până când realizați că macaraua se deplasează deasupra capului-eliminând raza de viraj care consumă spațiu pe podea cu stivuitoarele-deservite.
Pregătirea instalației și evaluarea încărcăturii la podea
Clădirea ta are limite, iar descoperirea lor după instalare este costisitoare. Cerințele mari de încărcare a podelei raftului de matrițe surprind adesea managerii de unități care nu au concentrat niciodată atât de multă greutate într-o zonă definită.
Capacitatea de încărcare a podeleieste exprimată în lire pe picior pătrat (psf) și variază în funcție de amprenta unei clădiri. O placă industrială tipică gestionează 150-250 psf ca sarcină uniform distribuită. Dar un suport de matriță nu distribuie greutatea în mod uniform-ci concentrează întreaga încărcătură prin intermediul plăcilor de bază de patru până la șase coloane, fiecare măsurând aproximativ 6" x 6". Acest lucru creează un scenariu de încărcare concentrată în care presiunea efectivă la fiecare placă de bază poate depăși 1.000 psi, mult peste ceea ce tolerează plăcile standard fără armătură.
Înainte de a vă angaja într-un sistem, verificați trei lucruri despre unitatea dvs.:
- Grosimea plăcii și armătură:Solicitați desenele structurale originale sau comandați o scanare-radar de penetrare la sol (GPR) pentru a confirma adâncimea plăcii și aspectul barelor de armare. O placă nearmată de 6" are o capacitate dramatic diferită de o placă de 8" cu bară de armare nr. 5 pe centre de 12".
- Condițiile solului de sub placă:Chiar și o placă armată corespunzător se poate așeza sau crăpa dacă compactarea subsolului este inadecvată pentru sarcini concentrate. O evaluare geotehnică identifică acest risc înainte de a deveni o problemă.
- Dimensiunea plăcii de bază a coloanei:Furnizorul dumneavoastră de rack trebuie să furnizeze dimensiunile plăcii de bază și modelele șuruburilor de ancorare. Plăcile de bază mai mari răspândesc sarcina pe mai multă zonă de plăci, reducând presiunea punctului. Dacă capacitatea podelei este marginală, specificarea plăcilor de bază supradimensionate este adesea mai ieftină decât armarea plăcii.
Înălțimea tavanului este cealaltă constrângere care prinde oamenii. Aveți nevoie de suficient spațiu vertical nu doar pentru raftul în sine, ci și pentru catargul stivuitorului extins complet deasupra nivelului raftului superior. Pestandarde de proiectare a depozitelor, trebuie să rămână un spațiu minim de 19,7 inchi între partea superioară a catargului retras și orice grinzi de obstacol-superioare, linii de sprinklere, iluminat sau tavanul însuși. Pentru un suport cu un raft superior de 120 inchi și un stivuitor care necesită 160 inchi de înălțime a catargului, veți avea nevoie de cel puțin 180 inchi (15 picioare) de înălțime neobstrucționată a tavanului.
Planificarea frecvenței de acces și a metodei de recuperare
Cât de des lasă fiecare moartă depozit? Această întrebare vă modelează aspectul mai mult decât orice număr de fișă de specificații. Mordele de-frecvență înaltă-cei care intră și ies cu bicicleta săptămânal sau mai mult-au nevoie de poziții la nivelul solului-sau de rafturi inferioare pentru rack, cu pași minimi de recuperare. Matrițele cu frecvență joasă-, poate unelte sezoniere sau de rezervă, pot ocupa nivelurile superioare unde accesul durează mai mult, dar spațiul de podea rămâne disponibil pentru inventarul activ.
Gândește-te la asta ca la o bibliotecă. Cărțile la care faceți referire zilnic merg pe birou. Cele pe care le verificați trimestrial merg pe rafturile din mijloc. Cele pe care le deschizi o dată pe an merg pe raftul de sus. Aspectul dvs. de stocare a matrițelor ar trebui să urmeze aceeași logică, cu atribuirea pozițiilor determinate de datele de programare a producției, mai degrabă decât de plasarea arbitrară.
Planificarea metodei de recuperare contribuie, de asemenea, direct la deciziile privind lățimea culoarului. Lățimile culoarului stivuitorului corespund tipului specific de mașină care deservește raftul. Stivuitoarele contrabalansate standard au nevoie de 12 până la 13 picioare de culoar liber. Camioanele retractabile reduc aceasta la 9 până la 10 picioare. Sistemele deservite cu macara-poate funcționa cu culouri înguste de 6 până la 8 picioare, deoarece sarcina se deplasează deasupra capului. Dacă instalația dvs. are o distanță fixă între coloane sau un metru pătrat limitat, metoda de recuperare pe care o alegeți poate dicta ce sistem de rack este chiar fezabil.
Pentru unitățile care planifică recuperarea automată sau integrarea viitoare cu software-ul de urmărire a matrițelor, luați în considerare și accesul la utilitate la locația de stocare-putere pentru rafturi rulante motorizate-, cablarea de date pentru cititoarele RFID sau aer comprimat pentru mecanismele de blocare automate. Modernizarea acestor utilități după instalarea rackului înseamnă dezasamblare, timp de nefuncționare și reluare pe care o planificare inițială adecvată le elimină complet.
Selectarea sistemului potrivit este în cele din urmă un exercițiu de potrivire: cerințele fizice ale matrițelor tale, realitatea structurală a clădirii și tempo-ul tău operațional trebuie să se alinieze. Obțineți alinierea corectă, iar sistemul de stocare devine un factor invizibil al eficienței sălii de presă, mai degrabă decât o sursă constantă de frecare. Acea conexiune eficientă-modul în care aspectul stocării modelează în mod direct viteza de schimbare a matriței și fluxul de lucru-este locul în care trăiește adevăratul beneficiu operațional.
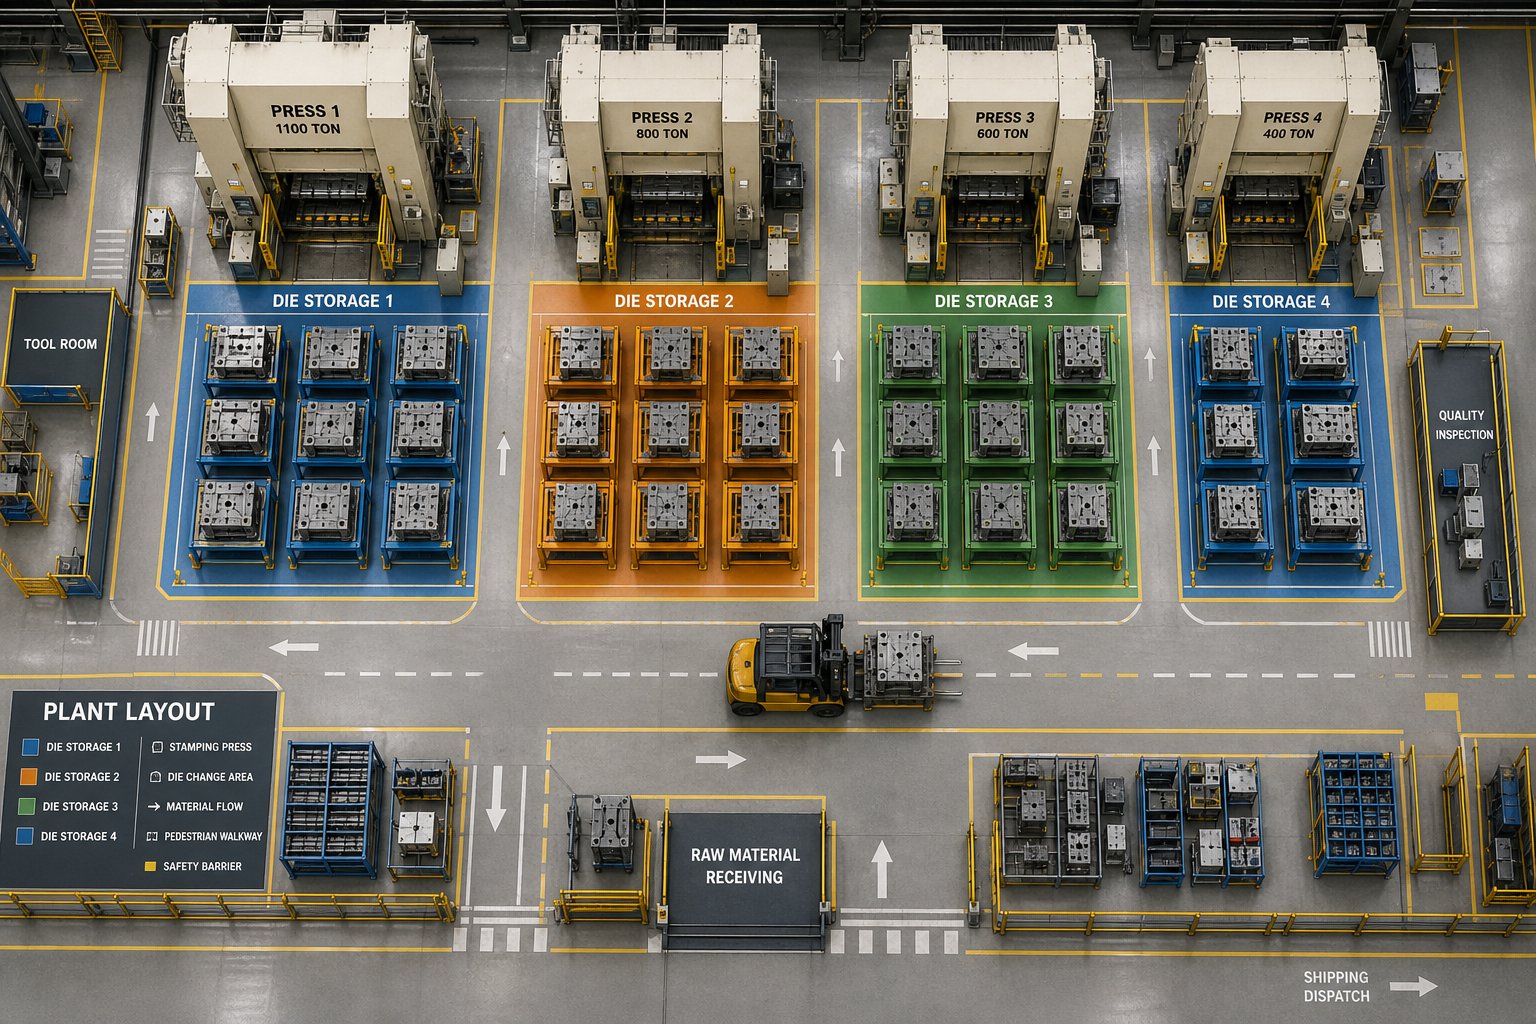
Integrarea depozitării matrițelor cu fluxul de lucru al camerei de presă
Depozitarea matrițelor nu este o problemă de depozit. Este o problemă de eficiență a camerei de presă purtarea unei deghizări de depozit. În momentul în care un planificator de producție solicită o schimbare a matriței, sistemul dvs. de stocare devine prima verigă dintr-un lanț de evenimente care determină cât timp presa dvs. rămâne inactivă. Un sistem bine-organizat reduce la fiecare schimb de minute. Unul dezorganizat adaugă ore într-o săptămână de producție-ore pe care nimeni nu le urmărește, deoarece sunt îngropate în „timp de configurare”.
Conectarea spațiului de stocare la viteza de schimbare a matriței
Legătura dintre viteza de stocare și schimbarea are loc la o metodologie dezvoltată la Toyota în anii 1950.SMED (schimb de zaruri într-un singur -minut), creat de Shigeo Shingo, definește timpul de configurare ca fiind intervalul complet dintre ultima parte bună a unei alergări și prima parte bună a următoarei. Acest interval include totul: localizarea următoarei matrițe, transportarea lui la presă, poziționarea lui, asigurarea lui și efectuarea ajustărilor inițiale.
Iată ce lipsesc majoritatea facilităților: o parte semnificativă a timpului de schimbare are loc înainte ca presa să se oprească vreodată. SMED separă activitățile în sarcini „interne” (care necesită ca presa să fie inactivă) și sarcini „externe” (se pot finaliza în timp ce presa încă funcționează). Localizarea, preluarea și punerea în scenă a următoarei matrițe este o muncă complet externă-, ceea ce înseamnă că ar trebui să se întâmple în timpul producției, nu după ce presa se oprește. Dar acest lucru este posibil numai atunci când aspectul de stocare îl acceptă.
Imaginați-vă o matriță depozitată la un nivel superior al rackului, la capătul îndepărtat al clădirii. Recuperarea necesită expedierea unui stivuitor, navigarea pe culoarele aglomerate, tragerea matriței și transportarea acesteia în zona de presare. Secvența respectivă poate dura 20 de minute-20 de minute, care s-ar putea suprapune cu producția dacă matrița ar fi pre-scenalizată, dar în schimb devine timp mort, deoarece nimeni nu a început recuperarea suficient de devreme. Eficiența schimbării matrițelor de stocare depinde de poziționarea matrițelor de înaltă frecvență în apropierea preselor pe care le deservesc, la nivelul solului sau în pozițiile inferioare ale raftului, cu căi de transport clare care nu concurează cu alt trafic.
Alocarea de stocare bazată pe zonă rezolvă acest lucru. Grupul moare mai degrabă prin presa pe care rulează decât prin numerotare arbitrară. Plasați-le în ordine de proximitate, astfel încât următorul zar programat să fie întotdeauna într-un ciclu scurt și previzibil de recuperare. Această predictibilitate este ceea ce face posibilă montarea externă-și ceea ce transformă aspectul stocării dintr-o decizie de inventar statică într-o variabilă dinamică de producție.
Urmărirea digitală și integrarea managementului inventarului
A ști unde ar trebui să fie un zar și a ști unde este de fapt sunt două lucruri diferite. În instalațiile cu sute de matrițe, foile de calcul-de urmărire manuală, hărțile cu tablă albă, memoria-se defectează rapid. Un zar este mutat în timpul întreținerii, este returnat într-un alt slot sau împrumutat pentru o rulare de probă și nu este niciodată conectat din nou. Dintr-o dată, echipa de schimbare petrece 15 minute căutând unelte care ar fi trebuit să fie puse în scenă acum o oră.
Tehnologia RFID (Radio Frequency Identification) elimină complet acest mod de defecțiune.Etichetele RFID atașate activelor emit identificatori unicipe care cititorii le captează fără--scanarea liniei de vedere, ceea ce înseamnă că o matriță etichetată este înregistrată automat de fiecare dată când trece pe lângă un cititor-care intră în stocare, pleacă pentru presă, se întoarce de la întreținere. Nu necesită scanare manuală, fără actualizări uitate, fără locații misterioase.
Pentru sistemele de organizare a matrițelor din sala de presă, implementarea practică arată astfel:
- Etichete RFID pe fiecare matriță:Etichetele UHF robuste, cu montare-metalice, supraviețuiesc mediului industrial și transmit identitatea către cititoare fixe de la punctele de intrare în rack sau cititoare portabile în timpul auditurilor.
- Cititoare fixe în zonele de depozitare:Antenele tip portal-la intrările pe culoarul de rack detectează automat mișcarea matriței în și în afara pozițiilor desemnate.
- Integrare software cu programare:Sistemul de urmărire se conectează la instrumentele de planificare a producției, semnalând atunci când o matriță necesară pentru o rulare viitoare nu se află în locația sa așteptată-declanșând recuperarea înainte de a deveni o întârziere de schimbare.
- Înregistrări digitale de întreținere legate de poziție:Slot de stocare al fiecărei matrițe devine un nod în sistemul de gestionare a întreținerii, afișând data ultimei-execuții, numărul de lovituri, starea de conservare și sarcinile de întreținere în așteptare direct din înregistrarea poziției rackului.
Sistemele de coduri de bare oferă un punct de acces cu -cost mai mic pentru instrumentul de automatizare și urmărirea matrițelor, deși necesită scanare-de-vizual-pe cineva care să îndrepte fizic un cititor către fiecare etichetă. Pentru stocurile de matrițe mai mici (sub 50 de unelte), codurile de bare oferă o vizibilitate adecvată. Dincolo de acest prag, forța de muncă a scanării manuale erodează câștigurile de eficiență pe care încercați să le capturați.
Principii Lean aplicate organizării sălii de instrumente
Producția slabă tratează mișcarea irosită, așteptarea și căutarea ca defecte-nu sunt diferite de o piesă deșeuri. Aplicată pentru depozitarea matrițelor, gândirea slabă reîncadrează fiecare minut petrecut pentru localizarea, recuperarea sau montarea instrumentelor ca un cost pe care organizarea adecvată îl poate elimina. Scopul nu este doar o cameră de instrumente ordonată. Este un sistem în care matrița potrivită ajunge la presa potrivită cu zero pași risipiți.
Strategiile practice de organizare care sprijină acest obiectiv includ:
- Etichetare-zonă codificată cu culori:Atribuiți fiecare linie de apăsare sau apăsare o culoare. Pictați locațiile pentru rack, marcajele de podea și etichetele de identificare a matrițelor pentru a se potrivi, creând o legătură vizuală instantanee între scule și destinație.
- Atribuirea postului pe baza{0}}frecvenței:Plasați matrițele cu rotație mare-la înălțimi de acces ergonomice (nivelurile 1–2) lângă presele asociate acestora. Rezervați nivelurile superioare și pozițiile de la distanță pentru unelte sezoniere sau de rezervă.
- Principii de tablă umbră pentru accesoriile matrițelor:Plăcile de susținere, clemele, lamele și instrumentele de aliniere stocate în poziții fixe, etichetate, adiacente matriței pe care o servesc. Elementele lipsă sunt imediat vizibile.
- Fluxuri de lucru standardizate de recuperare:Documentați secvența exactă pentru fiecare schimbare-care mor, ce poziție a raftului, ce rută de transport, ce zonă de trecere-, astfel încât orice operator calificat să poată executa fără cunoștințe tribale.
- Plăci de management vizual:Afișați locațiile actuale ale matrițelor, programele viitoare de schimbare și starea de întreținere la intrarea în zona de depozitare, oferind fiecărui membru al echipei conștientizarea situației fără acces la software.
Aceste practici se aliniază direct cu metodologia 5S-sortează, îndreptă, curățează, standardizează, susține-care stă la baza majorității programelor lean. O zonă de depozitare a matrițelor conforme cu 5S-nu pare doar organizată; funcționează ca o extensie a sălii de presă în sine, unde există fiecare element pentru a minimiza timpul dintre „murirea necesară” și „rularea matriței”.
Recompensa se agravează în timp. Schimbări mai rapide înseamnă mai mult timp disponibil pentru presa. Mai mult timp de presare înseamnă că loturi mai mici devin viabile din punct de vedere economic. Loturile mai mici reduc costurile de stocare și îmbunătățesc receptivitatea la cererea clienților. Este o cascadă care începe cu ceva aparent la fel de simplu ca locul unde puneți matrița atunci când nu este în presă-și se termină cu câștiguri măsurabile în flexibilitatea producției și agilitatea programării.
Aceste câștiguri nu sunt totuși gratuite. Stocarea special-, tehnologia de urmărire și fluxurile de lucru organizate necesită toate investiții de capital. Întrebarea cu care se confruntă managerii de operațiuni nu este dacă aceste îmbunătățiri funcționează-ci este cum să le cuantifice valoarea în raport cu costul inițial și să construiască un caz de afaceri care să justifice cheltuielile.
Costul total de proprietate și rentabilitatea investiției pentru depozitarea corectă a matrițelor
Aici se blochează majoritatea conversațiilor de depozitare a matrițelor. Echipa de operațiuni știe că configurația actuală îi costă-sculturi deteriorate, schimbări lente, siguranță aproape-accidente. Dar când cererea de capital ajunge pe biroul directorului financiar, este doar o etichetă de preț pentru oțel și instalare. Fără o imagine completă a costurilor de ambele părți ale ecuației, chiar și cea mai evidentă actualizare moare în comitet.
Greșeala constă în compararea prețului de achiziție al unui nou sistem cu costul aparent de a nu face nimic. „A nu face nimic” nu este gratuit. Pur și simplu își ascunde costurile pe liniile bugetare pe care nimeni nu le conectează: facturi pentru repararea matrițelor, ore suplimentare din schimbările extinse, cererile de compensare a lucrătorilor, piese deșeuri de la sculele corodate și erodarea invizibilă a duratei de viață a matriței care apare ca ani de înlocuire prematură pe drum. O analiză a costurilor sistemului de stocare a matrițelor care surprinde toți acești factori dă o imagine dramatic diferită de prețul autocolantului.
Costul total de proprietate dincolo de prețul de cumpărare
Costul total de proprietate (TCO) reprezintă fiecare cheltuială directă și indirectă de-a lungul întregului ciclu de viață al unui sistem-nu doar pentru ceea ce plătiți în prima zi. Pentru depozitarea matrițelor de ștanțare,componente cheie TCOîmpărțiți-vă în trei categorii: costuri de achiziție, costuri operaționale continue și costurile de oportunitate a ineficienței, adesea{0}}necutate cu vederea.
Costuri de achizitieextinde cu mult dincolo de rack în sine. Plătești pentru:
- Achizitie echipament:Rafturile, rafturile, mecanismele de sertare, dispozitivele de blocare de siguranță și acoperirile de suprafață specificate în comanda dumneavoastră.
- Inginerie si proiectare:Calcule de sarcină cu ștampilă PE-, analiză seismică (dacă este cazul) și desene personalizate adaptate la unitatea dvs.
- Pregatirea site-ului:Armarea podelei, instalarea șuruburilor de ancorare, cursele de utilitate pentru rafturile rulante-motorizate și orice modificări ale plăcii identificate în timpul evaluării sarcinii podelei.
- Manopera de instalare:Asamblarea, nivelarea, ancorarea și inspecția finală-se efectuează de obicei de echipa producătorului sau de un instalator autorizat.
- Costuri de tranziție:Mutarea matrițelor din pozițiile curente în noul sistem, inclusiv orice aranjamente de depozitare temporară în timpul instalării.
O eroare comună de bugetare este estimarea doar a liniei de echipamente. Pregătirea și instalarea șantierului pot adăuga 15% până la 30% peste costul hardware-ului, în special în instalațiile care necesită îmbunătățiri ale plăcii sau ancorare seismică. Obținerea unui sondaj pe site înainte de finalizarea bugetului previne surpriza neplăcută a unei facturi de armare a podelei de șase-cifre care sosește după semnarea comenzii de achiziție.
Costuri operaționale continuesunt mai mici pentru sistemele-construite special decât pentru alternativele improvizate, dar nu sunt zero:
- Inspecție periodică:Verificările integrității rack-ului-care caută grinzi îndoite, conexiuni slăbite, plăci de bază deteriorate și starea șuruburilor de ancorare-ar trebui să aibă loc cel puțin anual, mai frecvent în zonele cu trafic intens-.
- Întreținere mecanică:Sistemele de sertare-derulabile necesită lubrifierea rulmenților liniari, inspecția mecanismelor de antrenare și înlocuirea ocazională a componentelor de uzură. Bugetul pentru aceasta se bazează pe intervalele de service-recomandate de producător.
- Reconfigurare:Pe măsură ce inventarul dvs. de matrițe evoluează-selele noi adăugate, matrițele vechi au fost retrase, dimensiunile matrițelor se modifică odată cu lansările de noi produse-sistemele reglabile vă permit să repoziționați rafturile fără modificări structurale. Rafturile personalizate sudate, în schimb, pot necesita tăiere și re-fabricare, adăugând costuri de fiecare dată când amestecul de scule se schimbă.
- Durabilitate și ciclu de înlocuire:Un rafturi structural din oțel bine construit-cu acoperiri adecvate de suprafață poate dura 20 până la 30 de ani cu o degradare minimă. Alternativele mai ieftine care utilizează oțel mai ușor-sau finisaje inadecvate pot necesita înlocuire în mai puțin de un deceniu, resetând ciclul costurilor de achiziție mult mai devreme.
Costuri de oportunitatesunt cele mai greu de cuantificat, dar adesea cele mai mari. În fiecare oră, presa dvs. rămâne inactivă, deoarece o matriță nu poate fi localizată, preluată sau montată în siguranță, pierde capacitatea de producție. Fiecare matriță care se întoarce de la depozitare cu deteriorare cauzată de coroziune necesită întreținere neplanificată care înlocuiește munca programată. Fiecare incident de siguranță declanșează timpul de investigație, potențiale amenzi OSHA și costul intangibil, dar foarte real, al moralului și încrederii forței de muncă. Acestea nu sunt ipotetice-acestea se întâmplă chiar acum în unități care se bazează pe depozitare pe podea sau pe rafturi subdimensionate și se adună lună după lună.
Construirea unui caz de afaceri pentru investiția în depozitarea matrițelor
Echipele financiare nu aprobă sentimentele. Ei aprobă numerele. Pentru a muta o solicitare de capital de la „drăguț de a avea” la „aprobat”, aveți nevoie de un cadru structurat de rentabilitate a investiției care să traducă îmbunătățirile operaționale în valori pe care CFO dvs. le poate evalua față de proiectele concurente. Oglinzile de apropiereMetodologia standard de rentabilitate a raftului de depozitare-evaluați costurile inițiale, evaluați economiile operaționale, analizați-beneficiile pe termen lung și calculați randamentul net-dar adaptat pentru factorii de valoare specifici ai stocării matrițelor.
Iată cadrul de calcul al rentabilității investiției, împărțit în cele patru categorii care surprind întregul impact financiar al modernizării de la stocarea inadecvată la un sistem-construit special:
- Cuantificați reducerea daunelor morților.Scoateți înregistrările de reparații și recondiționări ale matrițelor din ultimele 24 de luni. Izolați incidentele atribuite-cauzelor legate de depozitare: coroziunea de la podea sau depozitarea neprotejată, daune fizice cauzate de căderi sau defecțiuni ale raftului, degradarea suprafeței din cauza poziționării necorespunzătoare. Înmulțiți costul mediu anual de reparație cu procentul pe care îl puteți elimina în mod rezonabil cu o depozitare adecvată. Pentru majoritatea facilităților, aceasta variază de la 40% la 70% din cheltuielile de reparații legate de stocare-. Includeți costul reparațiilor accelerate care au perturbat programarea producției.
- Calculați economiile de muncă în urma schimbărilor mai rapide.Cronometrați procesul actual de preluare și punere în scenă a matriței-din momentul în care este apelată o schimbare până în momentul în care matrița este poziționată la presă. Comparați acest lucru cu timpul de recuperare atins cu stocarea în rack organizată și accesibilă și fluxurile de lucru pre{2}}staging. Înmulțiți economiile de timp pentru fiecare schimbare cu numărul de schimbări anuale și rata dvs. de muncă complet încărcată (inclusiv beneficiile și cheltuielile generale). Chiar și o îmbunătățire de 10 minute per schimbare, înmulțită în 200+ configurații anuale, se traduce printr-o recuperare semnificativă a forței de muncă.
- Estimați valoarea de prevenire a incidentelor de siguranță.Consultați-vă jurnalul de incidente pentru a afla-leziunile cauzate de decese și aproape-accidentele din ultimii trei până la cinci ani. Calculați costurile directe (cheltuieli medicale, prime de compensare a lucrătorilor, penalități OSHA) și costurile indirecte (timp de investigație, opriri de producție, forță de muncă de înlocuire, potențiale litigii). Datele din industrie sugerează că costurile indirecte ale accidentărilor la locul de muncă sunt de trei până la cinci ori mai mari decât cheltuielile medicale directe. Aplicați un factor de reducere conservator-să zicem 50% până la 80%-reflectând pericolele pe care le elimină-depozitul construit special: căderile de la rafturile supraîncărcate, leziunile prin strivire din depozitarea instabilă a podelei și incidentele cu stivuitorul în zonele aglomerate de depozitare.
- Creșterea timpului de funcționare al producției de proiect.Fiecare minut de timp inactiv al presei are un cost calculabil: rata orară de presare (inclusiv costul operatorului, cheltuielile generale și costul echipamentului amortizat) împărțit la 60. Dacă stocarea dezorganizată adaugă o medie de 15 minute per schimbare în trei schimburi de cinci apăsări, pierzi sute de ore-de presă anual. Convertiți-l în capacitatea de venituri sau evitarea costurilor, în funcție de modul în care echipa dvs. financiară modelează valoarea producției. Acesta este adesea cel mai mare element rând din cazul rentabilității investiției-și cel care atrage atenția directorului financiar.
Pentru a calcula rentabilitatea investiției nete, scădeți costul total de proprietate (achiziție plus costurile operaționale estimate pentru ciclul de viață) din suma tuturor economiilor și a costurilor evitate în aceeași perioadă-de obicei, de 10 până la 15 ani pentru sistemele structurale din oțel. Împărțiți la investiția inițială și înmulțiți cu 100 pentru a exprima ca procent. Un caz bine-documentat pentru sistemele pentru sarcini grele-de la producătorii de rafturi de depozitare a matrițelor arată în mod obișnuit perioade de rambursare de doi până la patru ani, cu rentabilitatea cumulativă a raftului de matrițe pentru sarcini grele ajungând la 200% până la 400% pe parcursul unui deceniu.
Un factor amplifică semnificativ aceste randamente: calitatea matrițelor pe care le protejați. Valoarea depozitării adecvate se înmulțește atunci când este asociată cu matrițe construite pentru durabilitate încă de la început. Producătorii caYICHENmatrițe de ștanțare ingineresc acordând o performanță stabilă a producției-selectând materiale, tratamente de suprafață și design de componente care maximizează durata de viață utilă în condiții solicitante. Atunci când investiți atât în unelte durabile, cât și în depozitarea adecvată, efectul de amestecare este puternic: matrița durează mai mult, deoarece a fost construită pentru a rezista, iar sistemul de depozitare asigură că nimic nu erodează longevitatea proiectată între execuții. Protejarea unei matrițe de 15.000 USD care este proiectată pentru 500.000 de curse suplimentare oferă mult mai mult rentabilitate a investiției decât protejarea uneia care se apropia deja de--viață datorită construcției inferioare.
Prezentați cazul dvs. de afaceri așa cum sunt structurate propunerile de investiții de capital pe diferite industrii: conduceți cu un rezumat executiv care să precizeze investiția totală, perioada de rambursare și beneficiile principale. Urmați analiza detaliată a costurilor de bază, care arată cât costă stocarea inadecvată astăzi. Apoi prezentați soluția recomandată cu specificațiile furnizorului și închideți cu calculele financiare folosind ipoteze transparente. Abordarea priorităților diferitelor părți interesate-finanțele vede cifrele rentabilității investiției, operațiunile văd câștigurile de funcționare, siguranța vede reducerea incidentelor, iar întreținerea vede prelungirea duratei de viață a matriței.
Facilitățile care încă stochează matrițele pe podea sau le înghesuie în rafturi standard pentru paleți nu economisesc bani. Îl cheltuiesc în moduri împrăștiate, invizibile, care nu apar niciodată pe un singur element rând. O analiză adecvată a costurilor sistemului de stocare a matrițelor face vizibile aceste cheltuieli ascunse-și transformă un sentiment vag că „ar trebui să facem ceva” într-un proiect finanțat cu profituri măsurabile.
Întrebări frecvente despre sistemele de depozitare a matrițelor de ștanțare
1. Care este diferența dintre rafturile de depozitare a matrițelor de ștanțare și rafturile standard pentru paleți?
Rafturile standard pentru paleți sunt proiectate pentru încărcături distribuite uniform pe paleți cu fund-plat. Matrițele de ștanțare creează sarcini punctuale severe, concentrând mii de lire sterline pe o amprentă compactă care poate cauza deformarea fasciculului, defectarea pardoselii și colapsul structural în rafturile convenționale. Rafturile de depozitare a matrițelor construite special-utiliză grinzi structurale de oțel I-, coloane de-calibrul greu și modele de rafturi ranforsate evaluate pentru 2.000 până la 6,000+ lbs per nivel pentru a gestiona în siguranță aceste forțe concentrate.
2. Cum pot determina ce tip de sistem de depozitare a matrițelor este potrivit pentru unitatea mea?
Potriviți sistemul dumneavoastră cu trei factori: caracteristicile matriței (clasa de greutate și dimensiuni), pregătirea instalației (capacitatea de încărcare a podelei, înălțimea tavanului, lățimea culoarului) și frecvența de acces. Moare sub 1.000 lbs se potrivesc cu rafturi late; 1.000-6.000 de lbs funcționează bine în rafturile structurale I-; 6.000-15.000 lbs beneficiază de sistemele de sertare rulante cu acces la macara; și matrițele de peste 15.000 lbs necesită de obicei baze de depozitare a matrițelor la nivelul podelei. Verificați întotdeauna grosimea plăcii și armătura înainte de instalare.
3. Ce cerințe OSHA se aplică depozitării matrițelor de ștanțare grea?
Reglementările OSHA în conformitate cu 29 CFR 1926.250 și 29 CFR 1910.176 cer ca matrițele depozitate să fie asigurate împotriva deplasării, ca limitele de încărcare pe podea să fie afișate vizibil în lire pe picior pătrat, că culoarele să rămână libere pentru echipamentele de manipulare a materialelor și ca încărcăturile de depozitare să nu depășească niciodată capacitatea nominală a rackului. Instalațiile trebuie să afișeze pancarte cu capacitatea de încărcare la fiecare compartiment de rack, iar documentația de inginerie ștampilată PE-ar trebui să valideze toate cotele de greutate menționate.
4. Cum preveniți coroziunea matrițelor de ștanțare în timpul depozitării?
Prevenirea eficientă a coroziunii acoperă trei apărări: pulverizare-pe inhibitori de coroziune de contact care acoperă suprafețele expuse din oțel pentru scule, folii și pachete cu inhibitor de coroziune a vaporilor (VCI) care protejează cavitățile închise și zonele greu-{-accessibile și controlul climatului menținând umiditatea relativă sub 50%. Motoarele trebuie curățate temeinic, uscate și acoperite înainte de depozitare, cu film termocontractabil VCI care sigilează toate cusăturile. Inspecțiile periodice la fiecare 90 de zile detectează orice defecțiuni ale barierei de protecție înainte ca daunele să se acumuleze.
5. Care este perioada obișnuită de rambursare a rentabilității investiției în sisteme de stocare a matrițelor create special-?
Cazurile de afaceri bine-documentate pentru sistemele-de stocare a matrițelor de mare capacitate arată în mod obișnuit perioade de rambursare de doi până la patru ani, cu rentabilitatea investiției cumulată ajungând la 200% până la 400% pe parcursul unui deceniu. Retururile provin din patru surse: costuri reduse de reparare a matrițelor (reducere cu 40-70% a daunelor legate de depozitare-), economii de forță de muncă în urma schimbărilor mai rapide, prevenirea incidentelor de siguranță și creșterea timpului de funcționare a producției. Rentabilitatea investiției se înmulțește și mai mult atunci când este asociată cu matrițe proiectate pentru durabilitate, cum ar fi cele de la producători precum YICHEN, care optimizează materialele și tratamentele de suprafață pentru performanță pe termen lung.


